



Tại sao setup dao cấn đúng kỹ thuật là bước quyết định chất lượng?
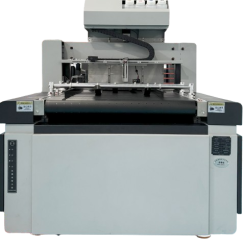
Trong toàn bộ quy trình gia công cấn gân, bước setup dao cấn là bước quyết định nhất. Setup đúng ngay từ đầu, xưởng tiết kiệm giấy thử, thời gian điều chỉnh và tránh hoàn toàn rủi ro hỏng lô hàng đắt tiền. Setup sai, dù máy K200 hay KA01 tốt đến đâu cũng không thể tạo ra đường gấp đạt chất lượng.
Thực tế tại các xưởng in bao bì: 70% vấn đề chất lượng cấn gân — đường gấp nứt, bìa hộp không khớp khi lắp ráp, cấn lệch vị trí, cấn không đều đầu và cuối tờ — đều bắt nguồn từ bước setup ban đầu, không phải do máy hỏng hay giấy kém. Nắm vững quy trình 5 bước dưới đây giúp kỹ thuật viên setup đúng ngay lần đầu, giảm hẳn tỷ lệ sản phẩm lỗi.
→ Xem tổng quan về máy cấn gân xẻ rãnh Korito

Chuẩn bị 6 thông tin thiết yếu trước khi bắt đầu setup
Thiếu bất kỳ thông tin nào trong 6 mục dưới đây sẽ khiến quá trình setup kéo dài hơn nhiều và tốn giấy thử không cần thiết. Dành 5 phút xác nhận đủ 6 mục trước khi chạm vào máy:
| Thông tin cần xác định | Cách xác định | Ảnh hưởng đến thông số nào |
| Định lượng giấy thực tế (gsm) | Xem nhãn kiện giấy — hoặc cân đo thực tế nếu cần chính xác | Quyết định độ sâu dao ban đầu |
| Loại bề mặt giấy | Quan sát + hỏi nhà cung cấp: có OPP, UV bóng, UV mờ, foil không? | Điều chỉnh chiều rộng rãnh và độ sâu so với chuẩn |
| Kích thước tờ giấy (mm) | Đo trực tiếp bằng thước — không ước lượng | Nhập phần mềm — sai 1mm là cấn lệch 1mm |
| Vị trí từng đường cấn (mm) | Đo từ file die-line thiết kế hộp — tính từ cạnh chuẩn | Vị trí dao — phải chính xác tuyệt đối |
| Số lượng đường cấn/tờ | Đếm từ file thiết kế hoặc mẫu hộp tham chiếu | Cài đặt số dao hoạt động trên máy |
| Chiều thớ giấy (MD/CD) | Uốn nhẹ tờ giấy theo 2 chiều — chiều mềm hơn là MD | Xác định cần điều chỉnh thêm không khi gấp theo CD |
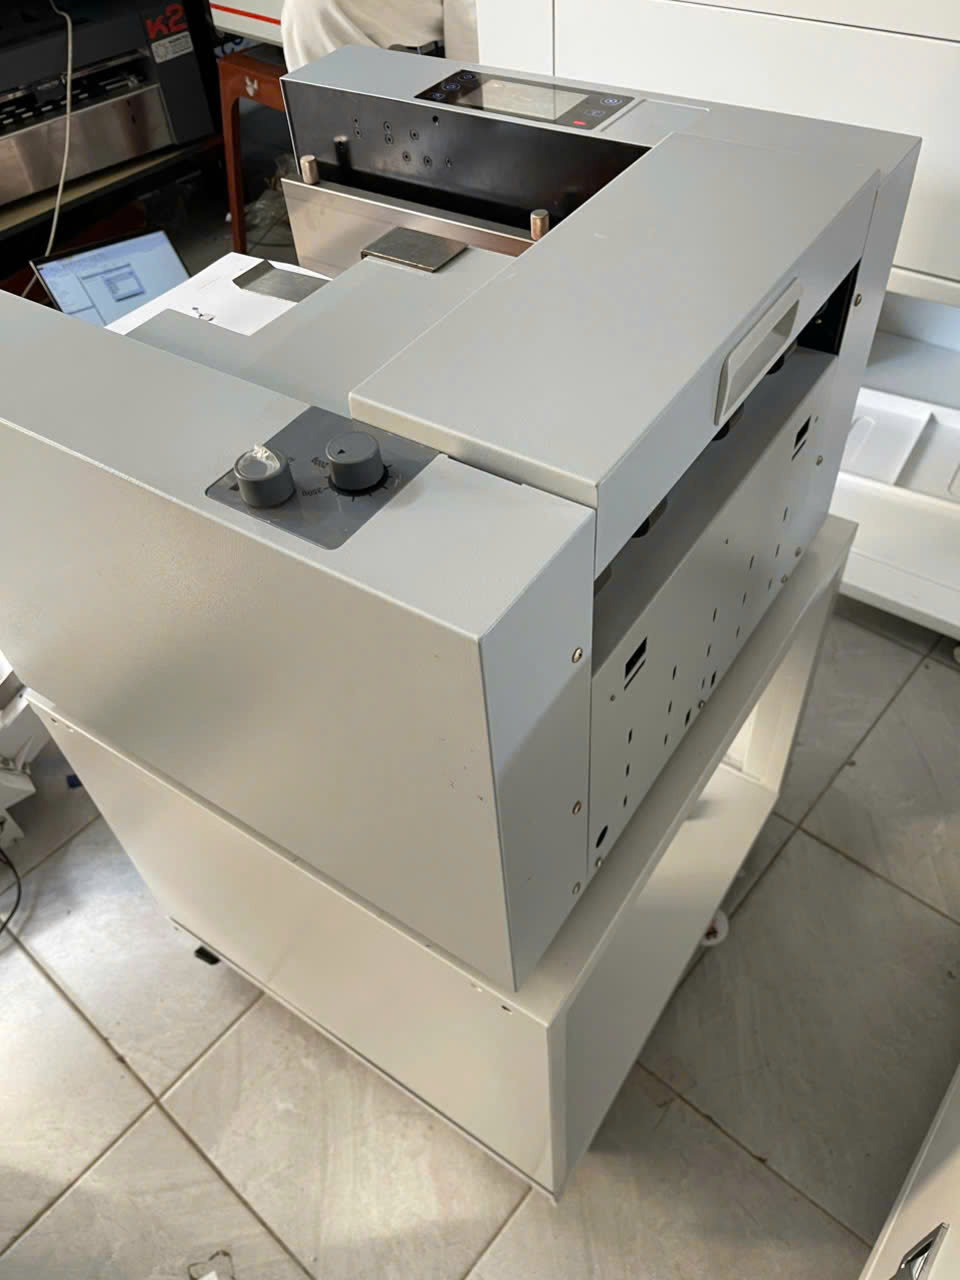
💡 Chuẩn bị đủ 6 thông tin trên giúp giảm 50% thời gian điều chỉnh và tiết kiệm đáng kể giấy thử đắt tiền trong quá trình setup.
Bước 1 — Nhập thông số vào phần mềm điều khiển máy K200
Đây là bước đầu tiên và ảnh hưởng trực tiếp đến vị trí tất cả các đường cấn trên tờ giấy. Sai số nhập liệu ở bước này là nguyên nhân số một gây cấn lệch vị trí — không liên quan đến cơ học máy, không thể điều chỉnh bằng cách căn chỉnh cơ học.
- Mở giao diện điều khiển K200 → Tạo file mới → Đặt tên theo mã hàng có hệ thống, ví dụ: KH001-HOP-NUOC-HOA-300GSM. Không đặt tên chung như “test” hay “mau moi” — sẽ gây nhầm lẫn khi tái sản xuất
- Nhập kích thước tờ giấy (dài × rộng theo mm): Đo thực tế tờ giấy thật — không dùng số liệu từ đặc tả đơn hàng vì giấy thực tế có thể lệch ±1–2mm so với đặc tả
- Nhập số lượng đường cấn và vị trí từng đường tính từ cạnh chuẩn (thường là cạnh trái hoặc cạnh dưới): Đối chiếu từng con số với file thiết kế trước khi xác nhận
- Xem lại bố cục đường cấn trên màn hình nếu phần mềm hỗ trợ preview — so sánh trực quan với mẫu hộp để phát hiện sai lầm nhập liệu trước khi chạy thử
- Lưu file trước khi chuyển sang bước tiếp theo
Bước 2 — Chọn đúng loại dao cấn và kiểm tra trước khi lắp
Không phải chỉ có một loại dao cấn — chọn sai loại dao sẽ cho kết quả kém ngay cả khi độ sâu cài đặt đúng:
| Loại dao cấn | Phù hợp với loại giấy | Không phù hợp với | Dấu hiệu nhận biết cần thay |
| Standard Creasing Rule (Dao tiêu chuẩn) | Giấy 70–250gsm không có lớp phủ đặc biệt | Giấy dày >250gsm, giấy cán OPP, phủ UV | Đường cấn không sắc nét dù thông số đúng |
| Heavy Duty Creasing Rule (Dao dày) | Giấy 250–350gsm, giấy cán màng OPP, phủ UV bóng/mờ | Giấy mỏng <150gsm — sẽ cấn quá sâu, cắt giấy | Vết xước dọc bề mặt giấy khi cấn |
| Dao đặc biệt cho giấy tái chế | Giấy tái chế có sợi không đồng đều, giấy thô | Giấy cao cấp sợi đồng đều | Đường cấn bị răng cưa không đều |
Trước khi lắp dao vào máy, kiểm tra bắt buộc: Quan sát cạnh dao dưới ánh đèn tốt hoặc kính lúp 10x. Cạnh phải sắc đều, không sứt mẻ dù nhỏ nhất, không cong vênh. Dao mẻ tạo vết xước trên bề mặt giấy — phải thay ngay, không tiếp tục dùng.
Bước 3 — Cài đặt độ sâu dao ban đầu theo bảng chuẩn
| Định lượng giấy | Loại bề mặt | Độ sâu dao ban đầu | Chiều rộng rãnh | Ghi chú điều chỉnh |
| 70 – 150 gsm | Không có lớp phủ | 0,3mm | 0,8 – 1,0mm | Giấy mỏng — cẩn thận cấn quá sâu |
| 150 – 250 gsm | Không có lớp phủ | 0,5mm | 1,0 – 1,2mm | Tiêu chuẩn cho bao bì phổ thông |
| 250 – 350 gsm | Không có lớp phủ | 0,7mm | 1,2 – 1,5mm | Ivory board, duplex cao cấp |
| 150 – 250 gsm | Cán OPP bóng/mờ | 0,45mm (giảm 10%) | Tăng thêm 0,2mm so với chuẩn | OPP giòn hơn giấy thường đáng kể |
| 250 – 350 gsm | Cán OPP bóng/mờ | 0,63mm (giảm 10%) | Tăng thêm 0,2mm so với chuẩn | Bắt buộc điều chỉnh, không thể bỏ qua |
| 150 – 250 gsm | Phủ UV bóng toàn diện | 0,45mm (giảm 10%) | Tăng thêm 0,15mm so với chuẩn | UV bóng cứng và giòn nhất |
| 250 – 350 gsm | Phủ UV bóng toàn diện | 0,63mm (giảm 10%) | Tăng thêm 0,15mm so với chuẩn | Kiểm tra kỹ hơn OPP |
| 150 – 350 gsm | UV mờ / Soft Touch | Giảm 5% so với chuẩn | Tăng thêm 0,1mm so với chuẩn | Mềm hơn UV bóng — điều chỉnh ít hơn |
⚠️ Nguyên tắc vàng: Luôn bắt đầu từ mức thấp hơn chuẩn và tăng dần 0,1mm sau mỗi lần chạy thử. Cấn chưa đủ sâu còn điều chỉnh được — cấn quá sâu có thể hỏng cả lô giấy in đắt tiền không thể khắc phục.
Bước 4 — Chạy thử và đánh giá kết quả theo quy trình chuẩn
Bước chạy thử không thể rút gọn hoặc bỏ qua — đừng tiết kiệm giấy thử ở đây để rồi hỏng lô giấy chính:
- Nạp giấy thật cùng loại sẽ sản xuất — bắt buộc, không thay thế bằng giấy khác định lượng dù chỉ 10gsm khác biệt
- Chạy 5–10 tờ đầu tiên ở tốc độ bình thường
- Kiểm tra từng tờ thử theo 4 điểm: (1) Mặt in — Có vết xước, vết ố không? (2) Gấp tay từng đường cấn và quan sát mặt in khi gấp — Có vết nứt, vết trắng không? (3) Mặt sau — Đường cấn có rõ, sắc nét, đều từ đầu đến cuối tờ không? (4) Lắp ráp thử hộp hoàn chỉnh — Tất cả góc có khớp và vuông không?
- Nếu đường gấp nứt → Tăng chiều rộng rãnh 0,1mm HOẶC giảm độ sâu 0,1mm → Chạy thử lại 5 tờ
- Nếu đường cấn không đủ sâu, hộp gấp không sắc nét → Tăng độ sâu 0,1mm → Chạy thử lại 5 tờ
- Nếu cấn lệch vị trí → Kiểm tra thông số nhập phần mềm và kiểm tra giấy vào máy có thẳng không → Điều chỉnh và chạy thử lại
- Lặp lại đến khi đạt đủ 4 tiêu chí: Đường gấp sắc nét — Không vết nứt — Đúng vị trí — Hộp lắp khớp hoàn toàn
Bước 5 — Xác nhận chính thức và lưu thông số vào bộ nhớ máy
- Lắp ráp thử 3–5 hộp hoàn chỉnh từ tờ thử đạt chuẩn — đo kích thước thực tế bằng thước, không chỉ nhìn mắt thường
- Lưu file thông số vào bộ nhớ máy K200 với tên file đầy đủ theo mã hàng — đây là bước tiết kiệm lớn nhất khi tái sản xuất: Gọi file ra, chạy thử 5 tờ, ký duyệt, sản xuất ngay
- Điền đầy đủ vào phiếu kiểm tra kỹ thuật: Mã hàng, ngày setup, người thực hiện, thông số cấn cuối cùng, loại dao đã dùng, loại giấy và nhà cung cấp, ghi chú đặc biệt nếu có
- Ký xác nhận chính thức của người phụ trách kỹ thuật trước khi phát lệnh sản xuất đại trà
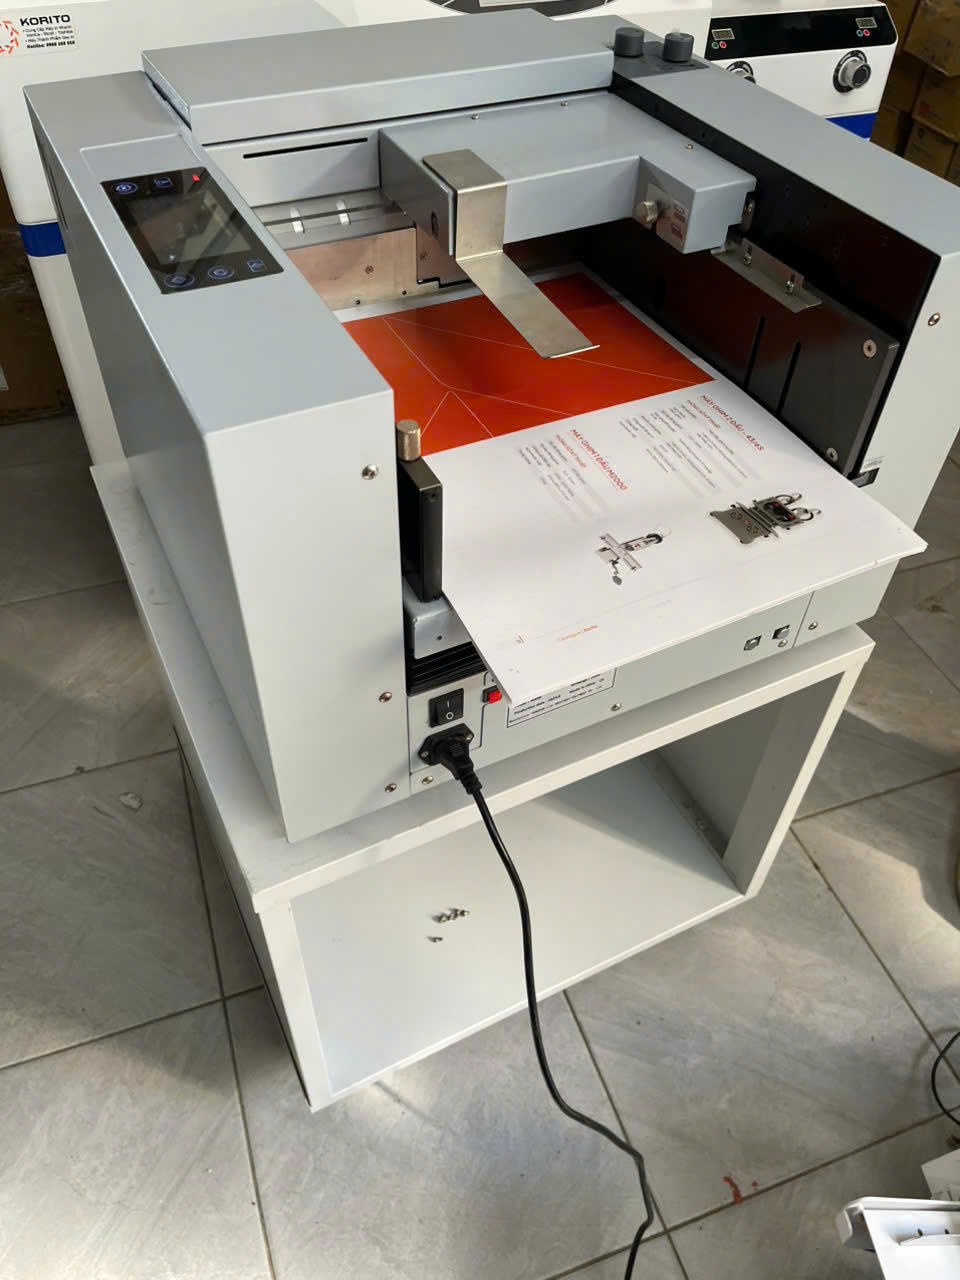
Setup trên máy KA01 — Những điểm cần lưu ý thêm so với K200
Quy trình tổng thể của KA01 tương tự K200 về các bước logic, nhưng có thêm một số đặc điểm riêng quan trọng cần chú ý khi vận hành:
- Điều chỉnh áp lực cơ học trên KA01 đòi hỏi kinh nghiệm tay nghề hơn K200 — cần cảm nhận độ kháng cơ học kết hợp với quan sát tờ thử, không chỉ dựa vào con số hiển thị trên màn hình
- KA01 hỗ trợ đến 32 đường cấn/tờ — Khi cấn trên 15 đường, kiểm tra từng đường riêng lẻ trước khi chạy tổng hợp: Các đường cấn gần nhau có thể ảnh hưởng lẫn nhau về áp lực
- Hệ thống nạp giấy tự động của KA01: Đảm bảo giấy trong khay vào xếp đều, không chồng chéo, và căn thẳng trước khi khởi động. Giấy vào lệch sẽ dẫn đến cấn lệch dù thông số phần mềm đúng
- Khay nhận giấy 45mm: Theo dõi và làm rỗng khay kịp thời — để khay đầy quá khiến giấy bị đè chồng và biến dạng nhẹ ảnh hưởng đến hộp thành phẩm
Xử lý 5 lỗi setup thường gặp nhất tại xưởng
| Lỗi | Triệu chứng nhận biết | Nguyên nhân phổ biến nhất | Xử lý theo thứ tự ưu tiên |
| Cấn lệch vị trí | Gấp hộp thấy mép không thẳng hàng, hộp không khớp | Kích thước giấy nhập phần mềm sai — hoặc giấy vào máy bị xéo | (1) Đo lại giấy thực tế và nhập lại → (2) Kiểm tra gạt giấy → (3) Kiểm tra con lăn |
| Cấn không đều đầu–cuối tờ | Một đầu tờ sắc, đầu kia nứt hoặc nông hơn | Áp lực con lăn không cân bằng hoặc con lăn mòn lõm một phía | (1) Điều chỉnh áp lực → (2) Kiểm tra bề mặt con lăn bằng thước thẳng → (3) Thay con lăn nếu mòn |
| Giấy bị nhàu / sóng sau cấn | Giấy ra khay bị gấp nếp hoặc có sóng nhẹ | Tốc độ quá cao với giấy mỏng hoặc khay nhận đầy | (1) Giảm tốc 15–20% → (2) Kiểm tra và làm rỗng khay nhận → (3) Điều chỉnh lại gạt giấy đầu vào |
| Cảm biến báo kẹt không thực | Máy dừng lỗi kẹt nhưng kiểm tra không có giấy kẹt | Bụi giấy hoặc mực bám vào mặt cảm biến quang | (1) Tắt máy → (2) Lau cảm biến bằng khăn khô mềm → (3) Thổi khí nén nhẹ → (4) Bật lại và thử |
| Dao tạo vết xước trên giấy | Vết thẳng dọc theo đường cấn trên bề mặt in | Dao mẻ (phổ biến nhất) hoặc dao lắp sai góc | (1) Kiểm tra dao dưới kính lúp → (2) Thay ngay nếu mẻ → (3) Kiểm tra và lắp lại đúng góc |
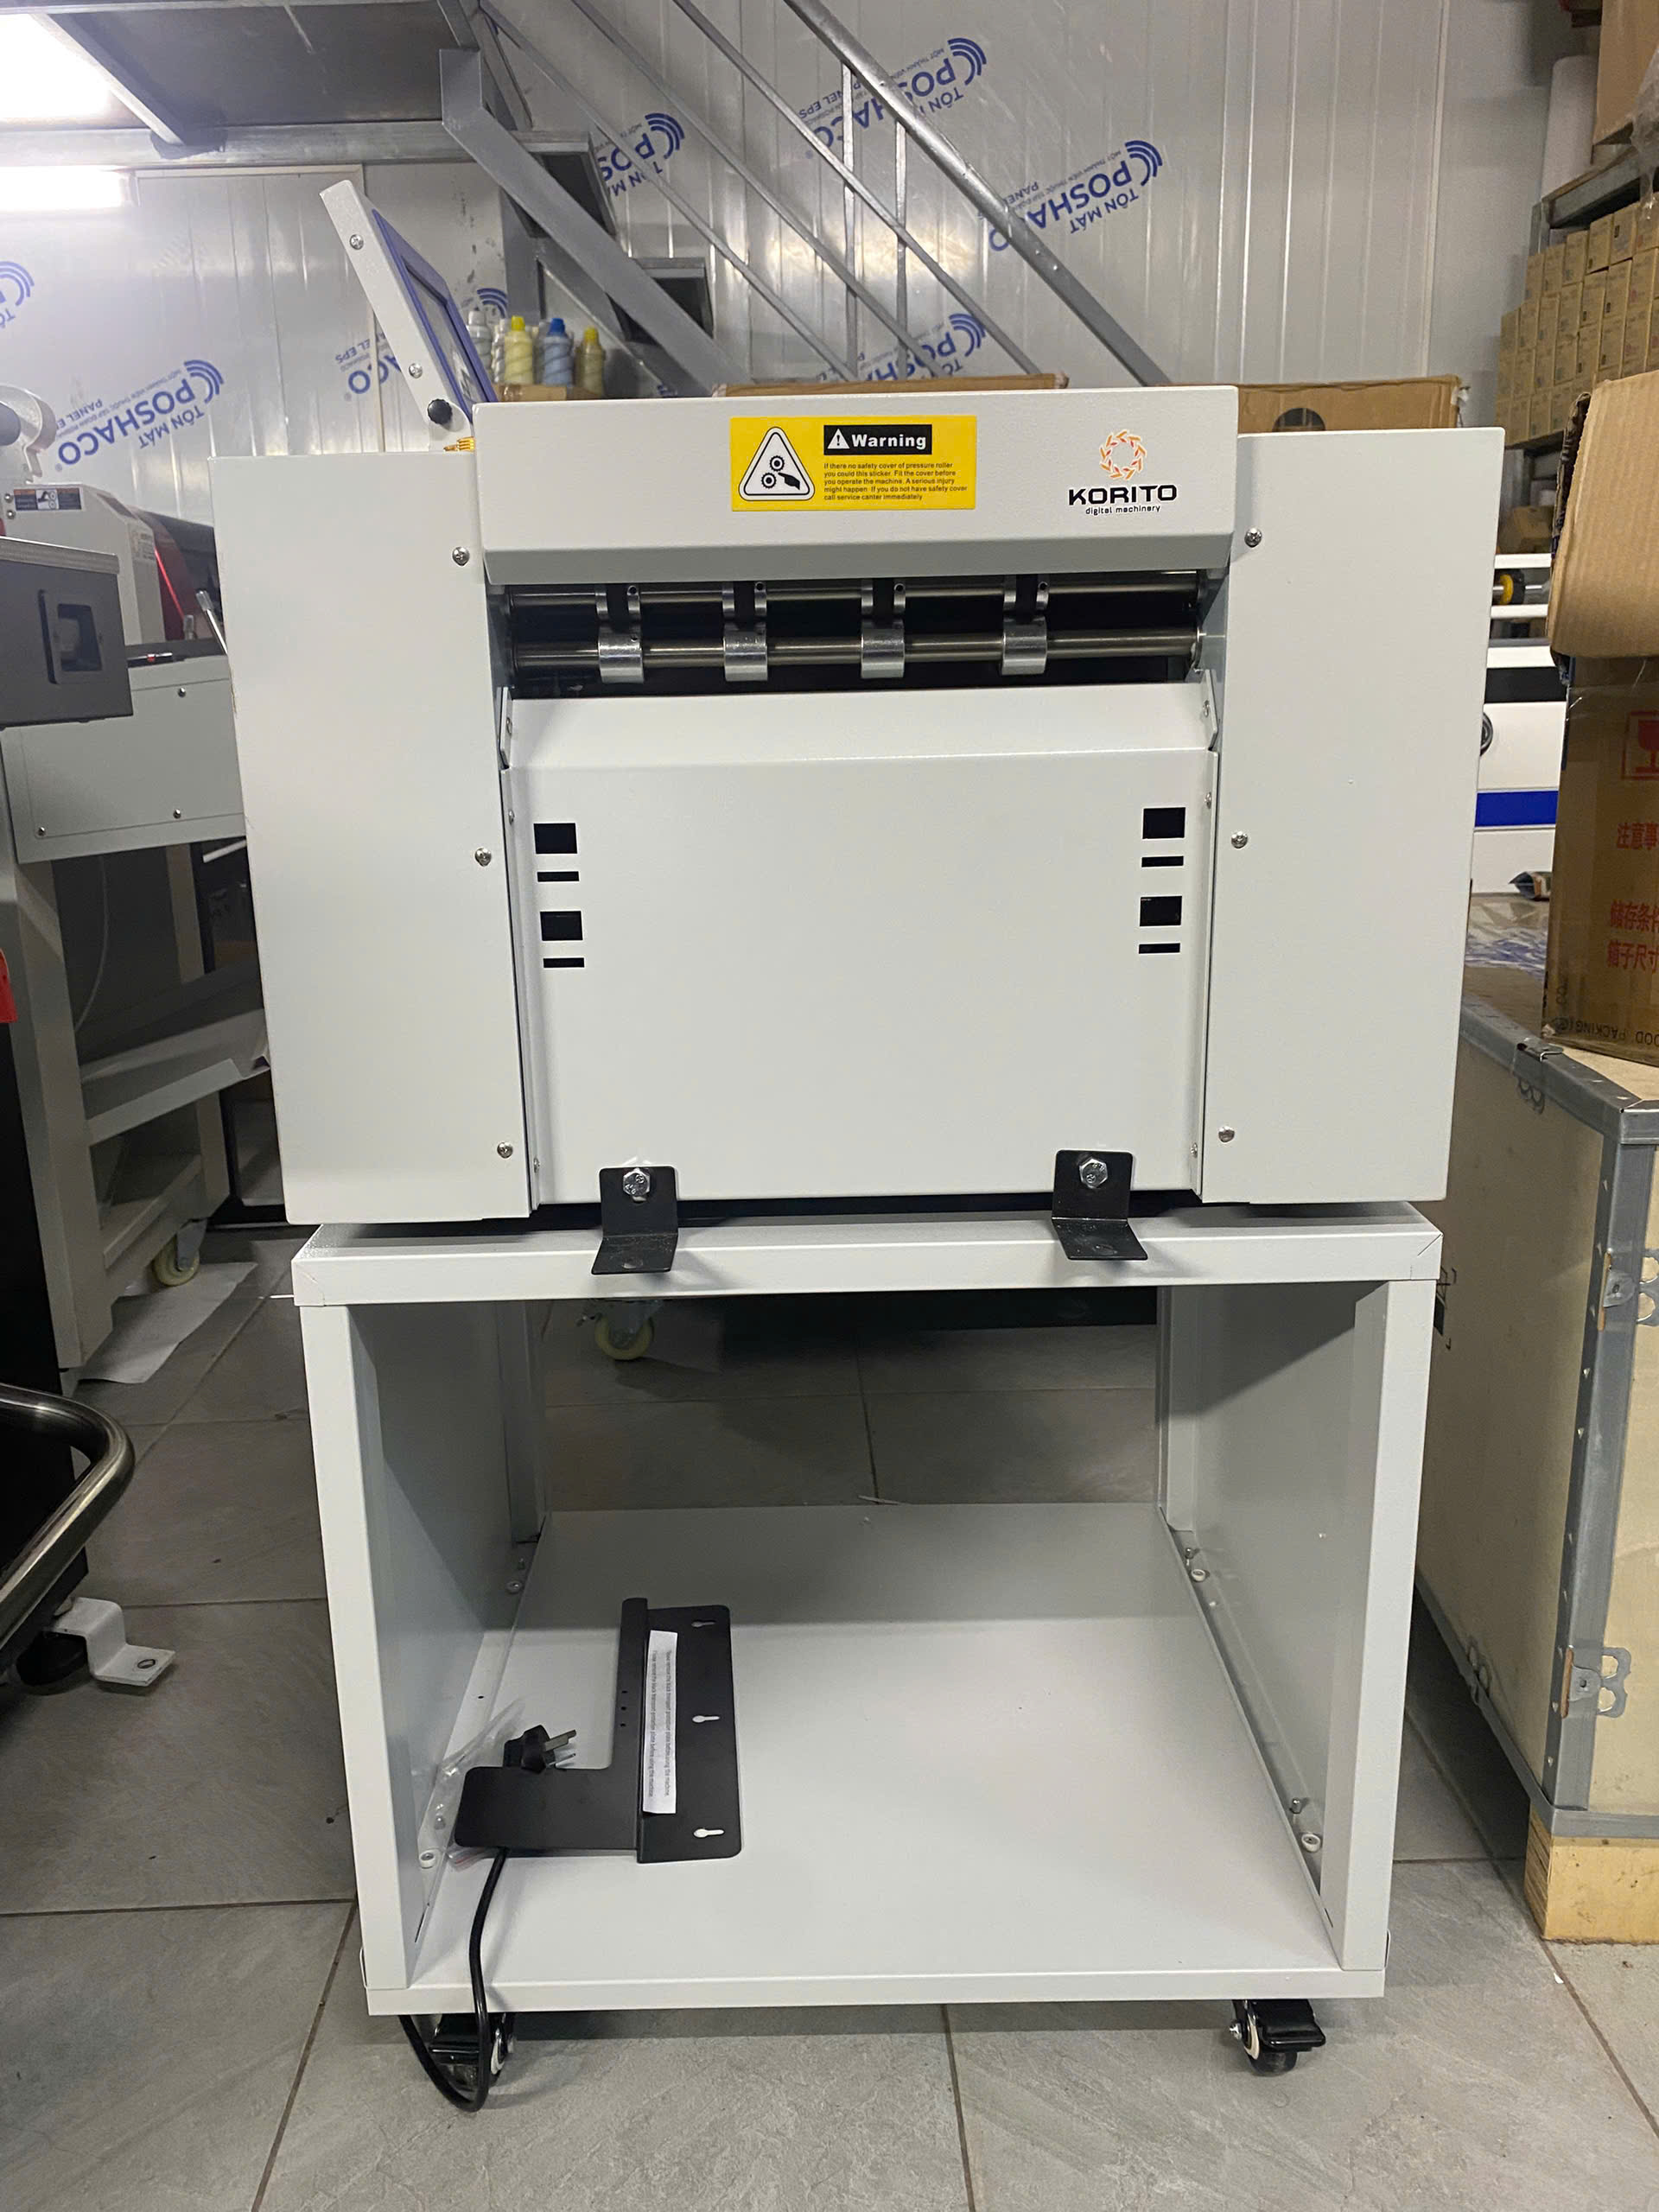
3 mẹo thực tế tiết kiệm thời gian và giấy thử khi setup
- Dùng giấy tái chế cùng định lượng cho 2–3 lần thử đầu tiên khi thay đổi lớn thông số — chỉ chuyển sang giấy thật khi sắp đạt. Tiết kiệm 60–70% giấy thử in đắt tiền mà chất lượng kết quả thử nghiệm tương đương
- Đặt tên file thông số theo quy ước nhất quán: [Mã khách hàng]-[Mã hộp]-[Định lượng gsm]-[Loại bề mặt]. Ví dụ: BRAND-A-HOP-SOM-250-IVORY hoặc BRAND-B-HOP-QUA-300-OPP. Tra cứu nhanh khi tái sản xuất, không nhầm lẫn giữa các mẫu hộp tương tự
- Ghi nhật ký setup ngắn gọn cho mỗi lần setup mới: Ngày, mã hàng, người setup, thông số cuối cùng đạt chuẩn, ghi chú về lô giấy đặc biệt. Khi gặp vấn đề tương tự lần sau, tra cứu lịch sử giúp tìm nguyên nhân và giải pháp trong 5 phút thay vì phải thử lại từ đầu
🔗 Bài viết liên quan trong chuỗi nội dung
- Tổng quan máy cấn gân xẻ rãnh
- Bìa hộp nứt khi gấp — nguyên nhân và khắc phục
- Cấn gân bao bì mỹ phẩm cao cấp
- Bảo trì K200 & KA01 định kỳ
Liên hệ tư vấn miễn phí — Korito
Hotline: 0966.568.956
Mr. Đàm: 0968.034.797 | Ms. Phượng: 0399.380.182 | Mr. Phong: 0399.380.185
Website: Máy In Nhanh Korito
Địa chỉ: Số 62 Phan Đình Giót, Phường Phương Liệt, Hà Nội

