



Tại sao bảo trì định kỳ là khoản đầu tư sinh lời nhất cho máy cấn gân?
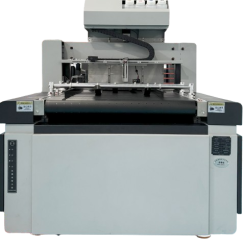
Máy cấn kỹ thuật số K200 hoạt động ở tốc độ 5.800 tờ/giờ và KA01 ở 4.500 tờ/giờ — nghĩa là hàng nghìn chu kỳ cơ học mỗi giờ với áp lực liên tục. Không bảo trì định kỳ dẫn đến ba cấp độ hậu quả leo thang:
- Cấp độ 1 — Sau vài tuần không bảo trì: Độ chính xác giảm từ ±0,2mm xuống ±0,4–0,6mm — đủ để ảnh hưởng chất lượng bao bì cao cấp, brand bắt đầu phàn nàn
- Cấp độ 2 — Sau vài tháng không bảo trì: Dao cấn mòn nhanh gấp 2–3 lần, con lăn bị mòn bất đều — chi phí thay thế linh kiện tăng đáng kể, thường xuyên phải dừng máy điều chỉnh
- Cấp độ 3 — Hỏng đột ngột: Máy dừng giữa đơn hàng gấp — thiệt hại về uy tín với brand, có thể phải đền hợp đồng, chờ linh kiện 3–7 ngày mất hoàn toàn doanh thu trong thời gian đó
Nguyên tắc cơ bản của bảo trì công nghiệp: Chi phí bảo trì phòng ngừa luôn thấp hơn 5–10 lần so với chi phí sửa chữa sau khi hỏng. Một buổi bảo dưỡng định kỳ mất 30–60 phút — một lần hỏng máy có thể mất 3–7 ngày và hàng chục triệu đồng thiệt hại tổng hợp.
→ Xem tổng quan về máy cấn gân xẻ rãnh Korito
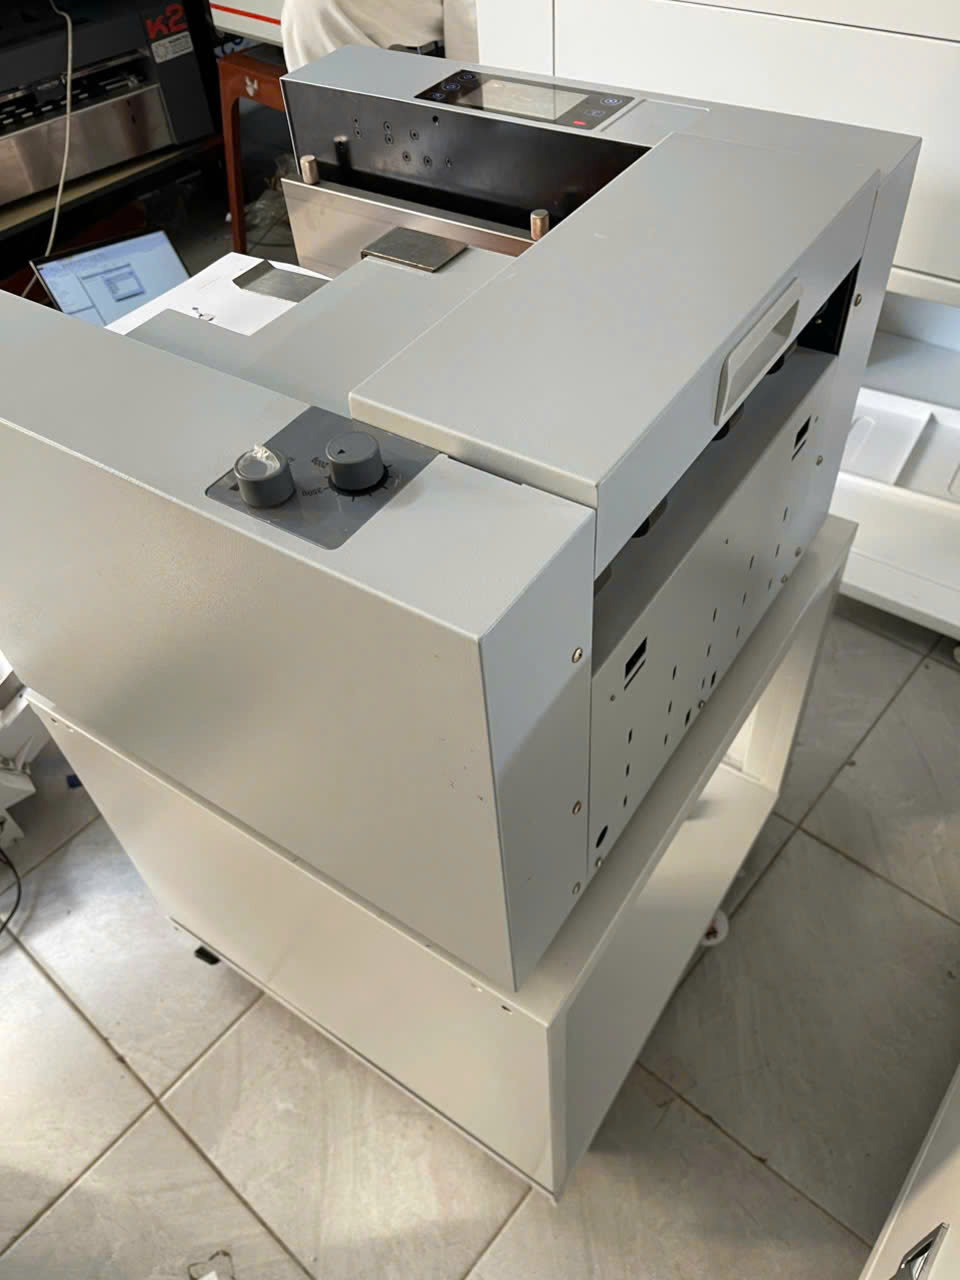
Lịch bảo trì định kỳ toàn diện cho K200 và KA01
| Tần suất | Công việc bảo trì cụ thể | Thời gian | Người thực hiện |
| HÀNG NGÀY (Cuối mỗi ca) | • Vệ sinh đường dẫn giấy bằng chổi mềm + khí nén nhẹ • Kiểm tra dao cấn: Không sứt mẻ, không cong vênh • Lau sạch bề mặt bàn nạp giấy và khay nhận • Kiểm tra không còn giấy kẹt hay mảnh vụn sót lại trong máy • Ghi vào sổ nhật ký vận hành: Số tờ đã sản xuất, ghi chú bất thường | 5 – 10 phút | Nhân viên vận hành |
| HÀNG TUẦN (Đầu mỗi tuần) | • Tra dầu bôi trơn đúng vị trí quy định trong sổ tay máy • Chạy thử kiểm tra độ chính xác: 10 tờ với mẫu hộp thường dùng, đo lại vị trí cấn • Vệ sinh cảm biến quang học bằng khăn vải khô mềm • Kiểm tra dao cấn mức độ mòn và quyết định có cần thay không • Kiểm tra khay nạp giấy và khay nhận: Không bị biến dạng, trượt đúng rãnh | 20 – 30 phút | Kỹ thuật viên xưởng |
| HÀNG THÁNG (Đầu mỗi tháng) | • Kiểm tra bề mặt con lăn dẫn giấy: Không mòn lõm bất đều, không có vết xước • Kiểm tra và điều chỉnh độ căng dây đai theo hướng dẫn sổ tay • Kiểm tra tất cả đầu nối điện: Không lỏng, không có dấu hiệu cháy sém • Đo lại độ chính xác toàn bộ vị trí cấn bằng thước chính xác • Vệ sinh tổng thể bên ngoài thân máy, kiểm tra vỏ máy không nứt vỡ • Kiểm tra hệ thống nạp giấy tự động KA01: Con trượt, lò xo nạp giấy hoạt động đều | 60 – 90 phút | KTV có kinh nghiệm |
| HÀNG QUÝ (Mỗi 3 tháng) | • Bảo dưỡng tổng thể toàn bộ hệ thống cơ học: Tháo, vệ sinh, bôi trơn lại • Thay dao cấn nếu đã qua 500.000 chu kỳ hoặc có dấu hiệu mòn • Thay và bổ sung dầu bôi trơn toàn bộ hệ thống • Hiệu chỉnh lại độ chính xác bằng thiết bị đo chuyên dụng • Kiểm tra toàn bộ hệ thống điện, cảm biến và bo mạch điều khiển • Kiểm tra phần mềm điều khiển: Cập nhật nếu có phiên bản mới | 3 – 5 giờ | Khuyến nghị kỹ thuật viên Korito |
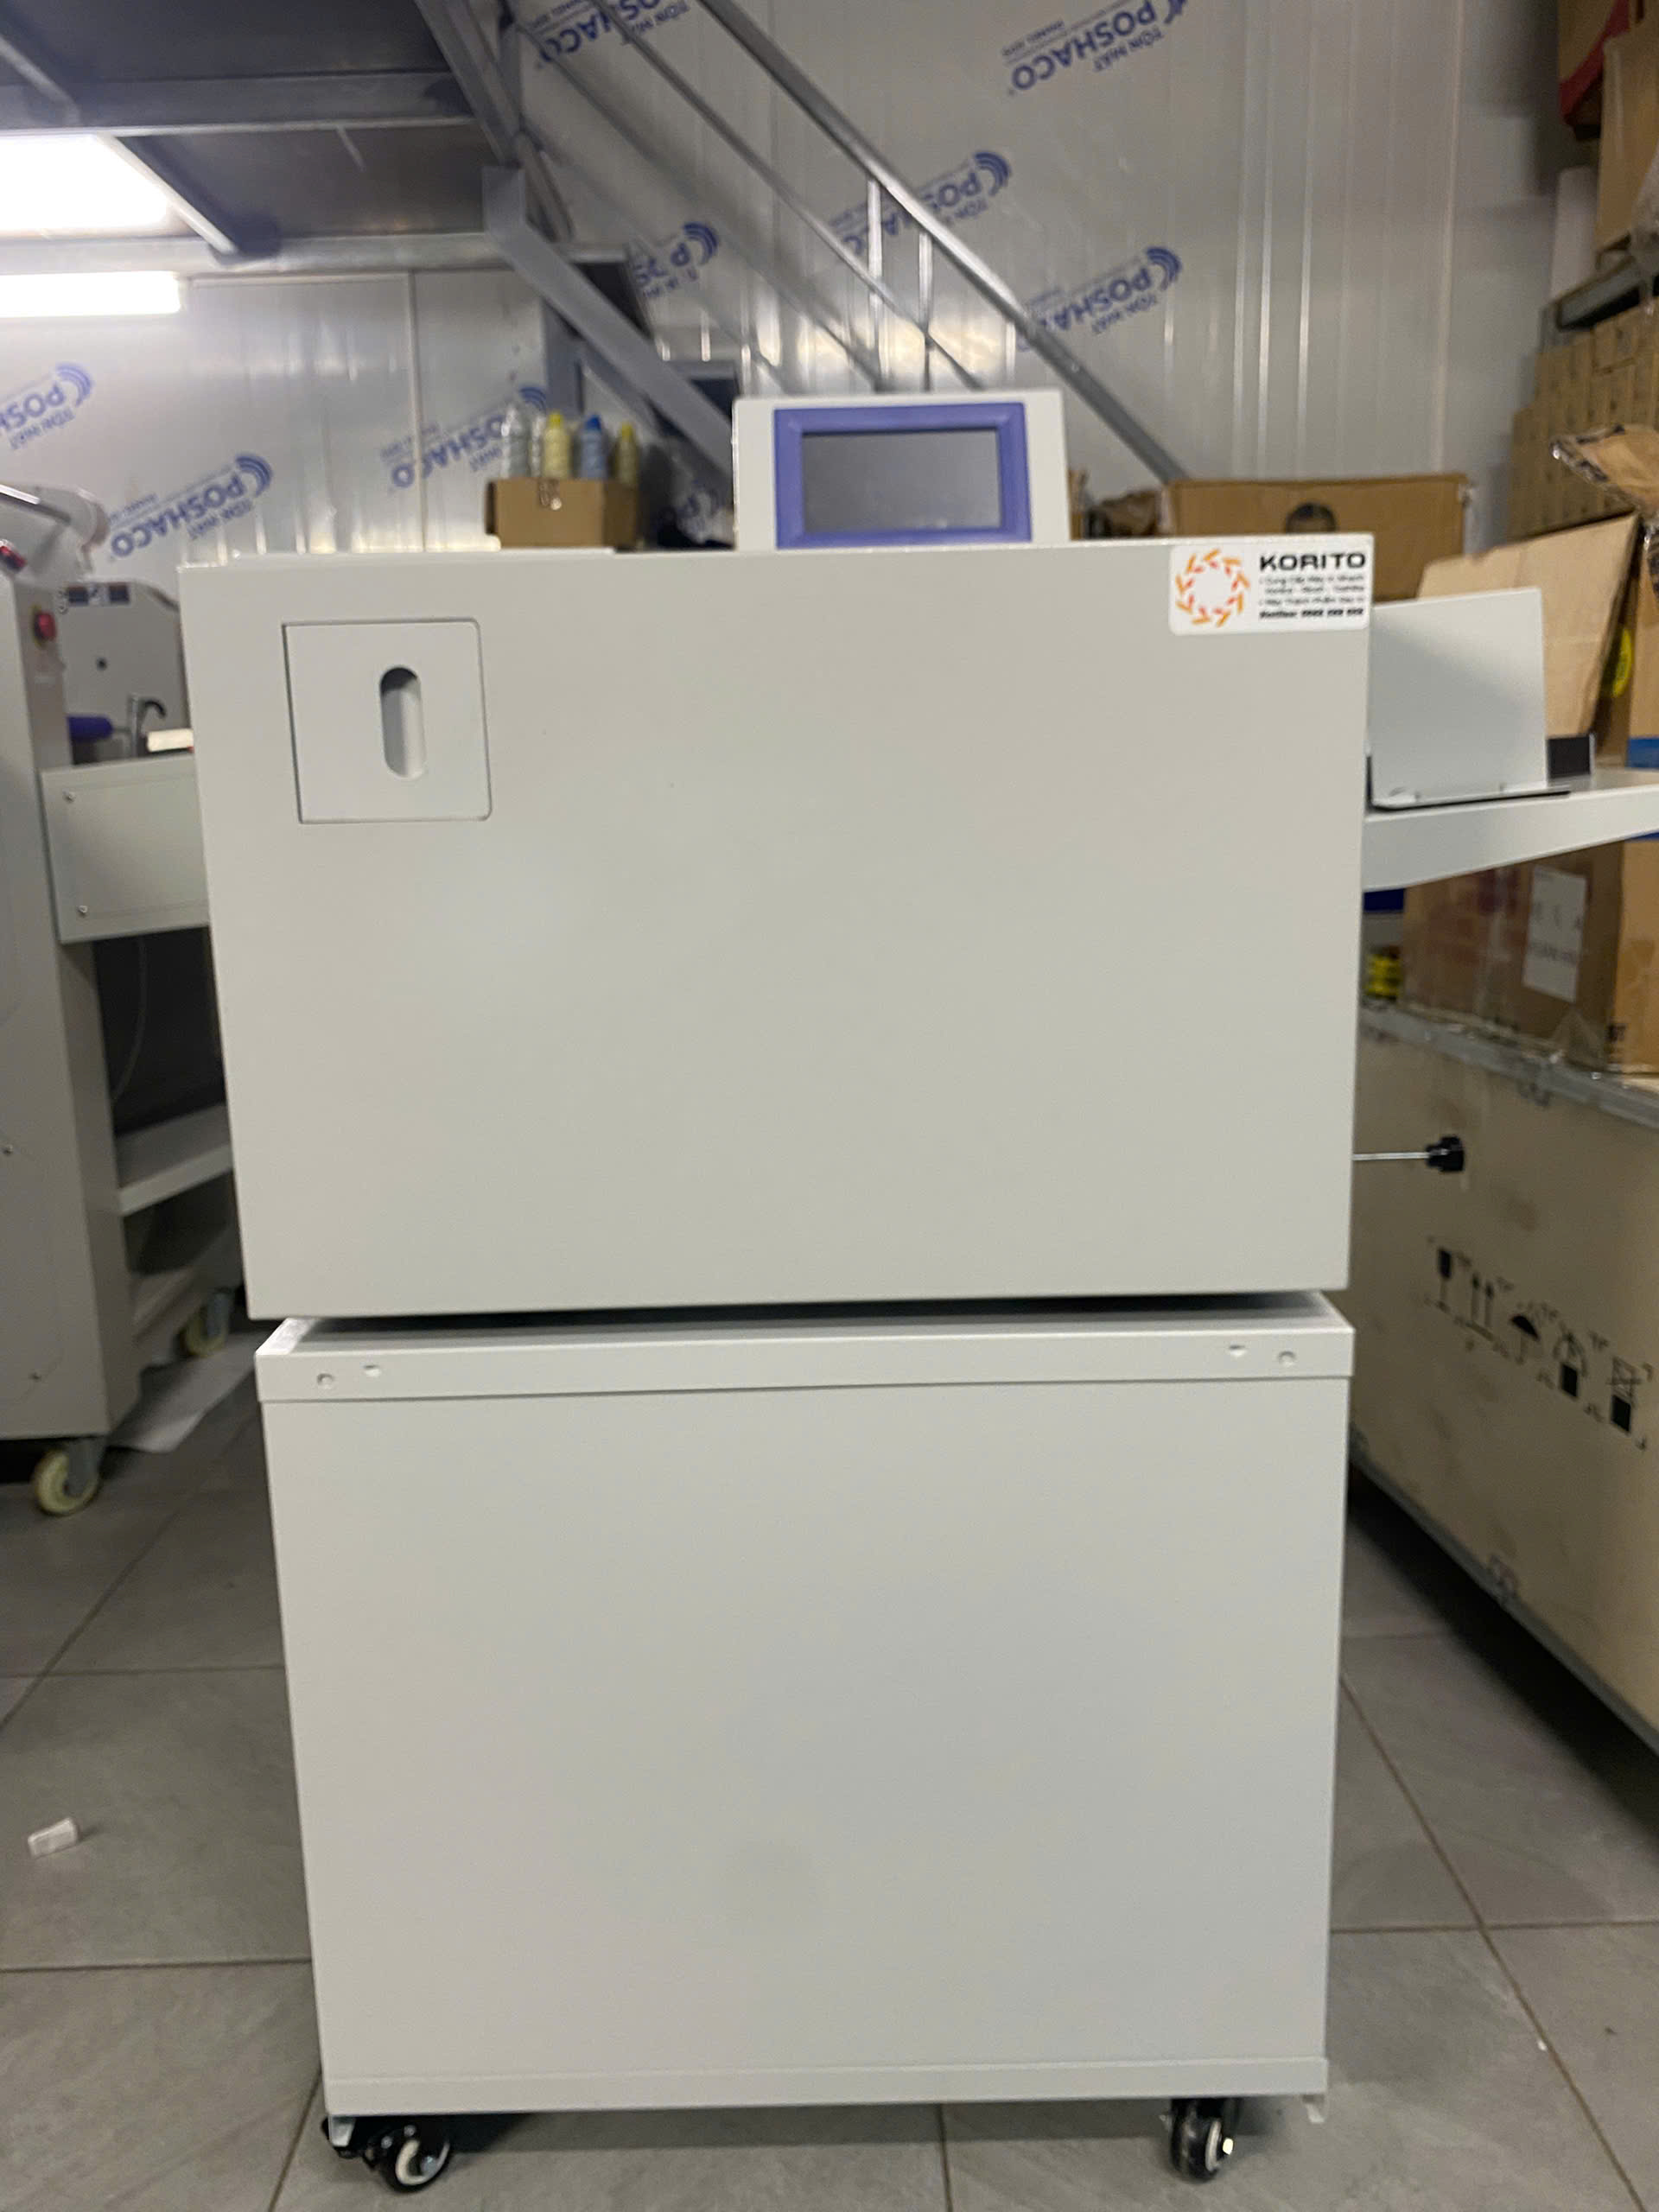
Hướng dẫn chi tiết bảo trì hàng ngày — Đừng bỏ qua vì “mất 10 phút”
Vệ sinh đường dẫn giấy — Bước quan trọng nhất
Bụi giấy và mảnh vụn là nguyên nhân phổ biến nhất gây kẹt giấy, cấn lệch và tăng mài mòn dao cấn. Quy trình đúng:
- Dùng chổi lông mềm (chổi sơn loại mềm hoạt động tốt) quét sạch từ khay nạp đến khay nhận, chú ý tất cả các góc khuất và khe hở
- Dùng bình khí nén áp suất thấp (không quá 3 bar) thổi sạch vùng dao cấn và đường dẫn giữa — đặc biệt vùng xung quanh dao cấn nơi mảnh vụn hay tích tụ nhiều nhất
- Với KA01: Đặc biệt chú ý vùng hệ thống nạp giấy tự động — các rãnh và cạnh tấm dẫn giấy tích tụ bụi nhanh hơn K200 do tốc độ nạp cao hơn
Kiểm tra dao cấn — Phát hiện sớm, tránh hỏng lô hàng
Quan sát dao cấn mỗi ngày dưới ánh đèn tốt hoặc kính lúp 10x. Cạnh dao phải sắc đều hoàn toàn, không có bất kỳ sứt mẻ nào dù nhỏ, không cong vênh. Nếu phát hiện sứt mẻ: Đánh dấu ngay và thay dao trước ca làm việc tiếp theo — không tiếp tục dùng dao mẻ vì sẽ tạo vết xước trên bề mặt giấy.
Lau bề mặt bàn nạp giấy — Tưởng nhỏ nhưng ảnh hưởng lớn
Dùng khăn vải khô sạch lau mặt bàn nạp. Nếu có vết mực in cứng: Dùng khăn hơi ẩm lau trước rồi lau khô hoàn toàn ngay. Không dùng dung môi mạnh có thể ăn mòn hoặc làm xước bề mặt máy. Bụi và mực bám vào mặt bàn tạo điểm ma sát không đều — nguyên nhân gây giấy vào lệch và cấn sai vị trí mà nhiều kỹ thuật viên không nghĩ đến.
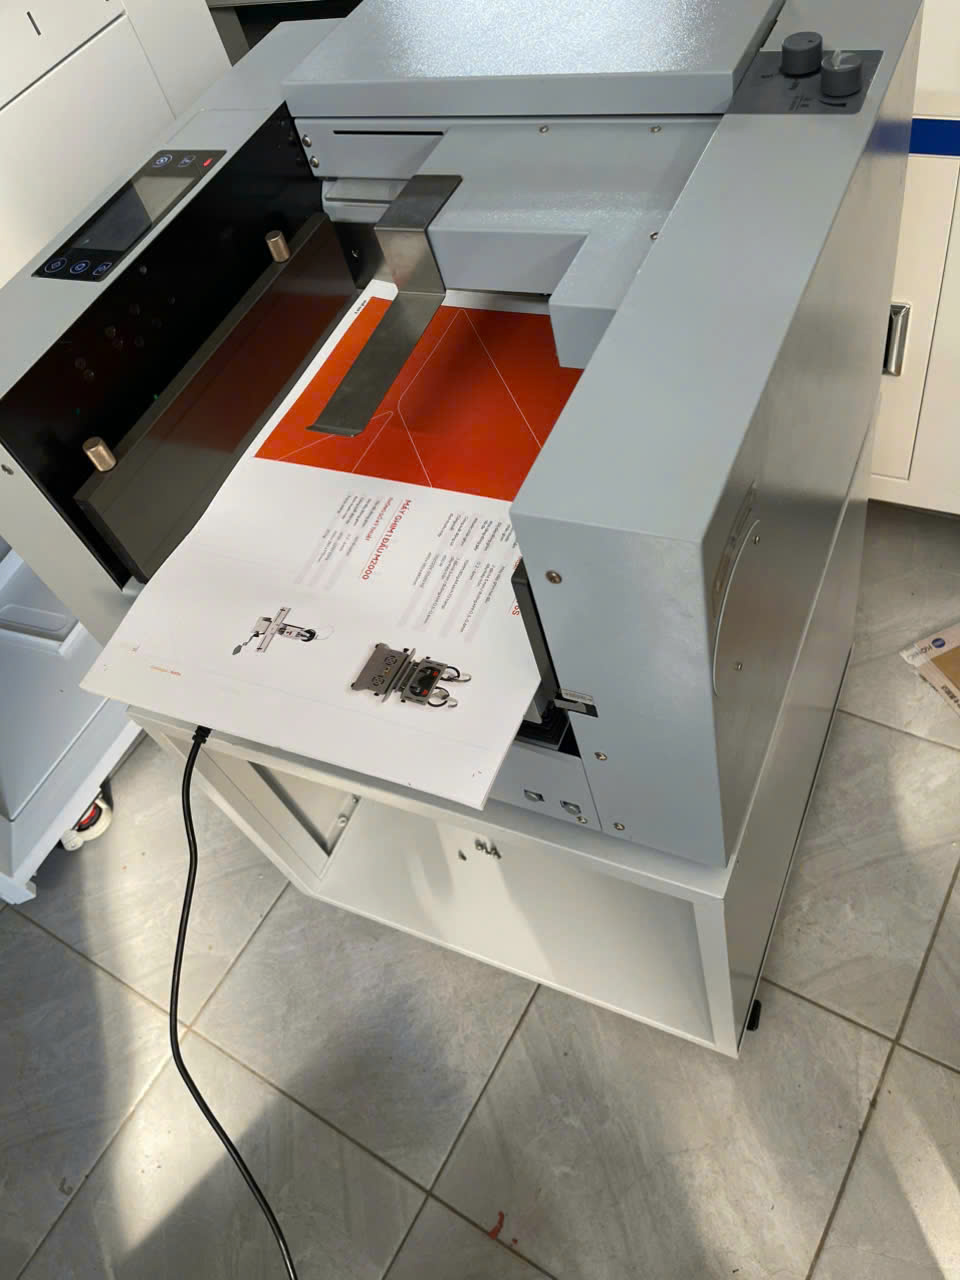
Hướng dẫn chi tiết bảo trì hàng tuần
Tra dầu bôi trơn đúng cách
Tra dầu theo đúng vị trí và loại dầu được chỉ định trong sổ tay máy đi kèm. Các điểm tra dầu thường gồm: Trục dao cấn (hai đầu trục). Ổ bi con lăn dẫn giấy. Bộ truyền động chính. Thanh trượt gạt giấy (KA01). Lưu ý quan trọng: Tra lượng vừa phải — dầu thừa chảy vào đường dẫn giấy sẽ gây vết dầu trên tờ in và dây bẩn trên bề mặt hộp thành phẩm.
Kiểm tra độ chính xác hàng tuần
Chạy 10 tờ với một mẫu hộp thường dùng và đo lại vị trí cấn bằng thước. Nếu sai số tăng từ ±0,2mm lên ±0,3–0,4mm: Điều chỉnh theo hướng dẫn trong sổ tay trước khi tiếp tục sản xuất. Nếu sai số vượt ±0,5mm dù đã điều chỉnh: Kiểm tra ngay các nguyên nhân cơ học (con lăn, dây đai) và gọi kỹ thuật viên Korito nếu không xác định được nguyên nhân.

Xử lý 5 lỗi thường gặp tại xưởng — Hướng dẫn từng bước chi tiết
Lỗi 1 — Đường cấn bị lệch vị trí so với thiết kế
Triệu chứng: Gấp hộp thấy các mép không thẳng hàng, hộp lắp ráp không khớp một cách nhất quán (không phải ngẫu nhiên).
| Bước kiểm tra | Nội dung kiểm tra | Nếu phát hiện vấn đề → Xử lý |
| Bước 1 (làm trước) | Kích thước giấy thực tế có khớp với kích thước nhập trong phần mềm không? Đo lại tờ giấy thật bằng thước. | Nhập lại kích thước đúng → Chạy thử lại 5 tờ |
| Bước 2 | Giấy vào máy có thẳng góc không? Hai gạt giấy hai bên có siết đúng khổ không? | Điều chỉnh gạt giấy cho khít → Chạy thử lại |
| Bước 3 | Con lăn dẫn giấy có bị mòn bất đều không? Dùng thước thẳng kiểm tra bề mặt. | Điều chỉnh áp lực cân bằng hoặc thay con lăn nếu mòn lõm |
| Bước 4 (nếu 3 bước trên không ra nguyên nhân) | Kiểm tra xem bộ phận định vị giấy có bị lỏng hay biến dạng không. | Gọi kỹ thuật viên Korito: 0966.568.956 |
Lỗi 2 — Cấn không đều trong cùng tờ (đầu tờ khác cuối tờ)
Triệu chứng: Gấp hộp thấy một đầu sắc nét còn đầu kia nứt nhẹ hoặc không đủ sâu — lỗi có tính quy luật, xuất hiện ở cùng vị trí trên mọi tờ.
- Nguyên nhân 1 — Phổ biến nhất: Áp lực con lăn hai bên không cân bằng → Điều chỉnh áp lực theo hướng dẫn sổ tay máy cho đến khi hai bên đều nhau
- Nguyên nhân 2: Con lăn bị mòn lõm một phía → Kiểm tra bề mặt con lăn bằng thước thẳng. Nếu mòn lõm: Thay con lăn mới — điều chỉnh áp lực không giải quyết được lỗi do mòn cơ học
- Nguyên nhân 3 (ít gặp hơn): Giấy có định lượng không đồng đều trong cùng tệp → Đo định lượng thực tế tại nhiều điểm khác nhau trên tờ
Lỗi 3 — Cảm biến liên tục báo kẹt giấy nhưng không có giấy kẹt
Triệu chứng: Máy dừng và hiển thị lỗi kẹt giấy, nhưng kiểm tra tỉ mỉ không tìm thấy giấy kẹt ở bất kỳ đâu trong máy.
- Nguyên nhân gần như luôn luôn là: Bụi giấy hoặc mực in bám vào mặt phát/nhận tín hiệu của cảm biến quang học
- Quy trình xử lý: Tắt máy hoàn toàn (không chỉ nhấn nút dừng) → Xác định vị trí cảm biến quang (thường ở cuối đường dẫn giấy hoặc khay nhận) → Dùng khăn vải khô mềm lau nhẹ mặt cảm biến — không chà mạnh → Dùng bình khí nén thổi sạch bụi xung quanh → Bật lại máy và chạy thử không có giấy
- Nếu lỗi tiếp tục sau khi vệ sinh: Kiểm tra cáp kết nối cảm biến có bị lỏng hay đứt không → Gọi kỹ thuật viên Korito nếu vẫn không khắc phục được
Lỗi 4 — Tốc độ máy giảm đột ngột hoặc chạy không đều
Triệu chứng: Máy chạy chậm hơn bình thường rõ ràng, tiếng máy không đều hoặc dừng và chạy ngắt quãng không ổn định.
- Kiểm tra nhiệt độ máy: Nếu chạy liên tục nhiều giờ trong phòng nóng (>35°C), máy có thể bị quá nhiệt → Tắt và để nghỉ 15–20 phút, cải thiện thông gió phòng máy
- Kiểm tra dây đai (belt): Nếu dây đai bị chùng hoặc có dấu hiệu trượt → Điều chỉnh lại độ căng theo đúng thông số trong sổ tay máy
- Kiểm tra nguồn điện: Dùng đồng hồ đo điện kiểm tra điện áp đầu vào — nếu sụt dưới 200V (đặc biệt vào giờ cao điểm) → Lắp ổn áp hoặc dùng nguồn điện ổn định hơn
- Nếu 3 bước trên không xác định được nguyên nhân → Gọi kỹ thuật viên Korito ngay: 0966.568.956
Lỗi 5 — Dao cấn tạo vết xước hoặc vết đen trên bề mặt giấy
Triệu chứng: Sau khi cấn, trên bề mặt giấy xuất hiện vết xước thẳng hoặc vết đen dọc theo đường cấn — nhìn thấy rõ ràng khi soi dưới ánh đèn.
- Nguyên nhân 1 — Dao cấn có sứt mẻ: Kiểm tra ngay dưới kính lúp. Nếu xác nhận mẻ → Thay dao ngay lập tức, không tiếp tục sản xuất thêm một tờ nào
- Nguyên nhân 2 — Dao lắp không đúng góc: Tháo dao ra và lắp lại theo đúng hướng dẫn trong sổ tay máy. Dao lắp sai góc sẽ cạo bề mặt giấy thay vì nén
- Nguyên nhân 3 — Bụi cứng hoặc hạt lạ bám vào dao: Vệ sinh dao và toàn bộ rãnh dao bằng chổi mềm và khí nén
- Sau khi xử lý bất kỳ nguyên nhân nào: Luôn chạy thử 10 tờ kiểm tra trước khi tiếp tục sản xuất đại trà
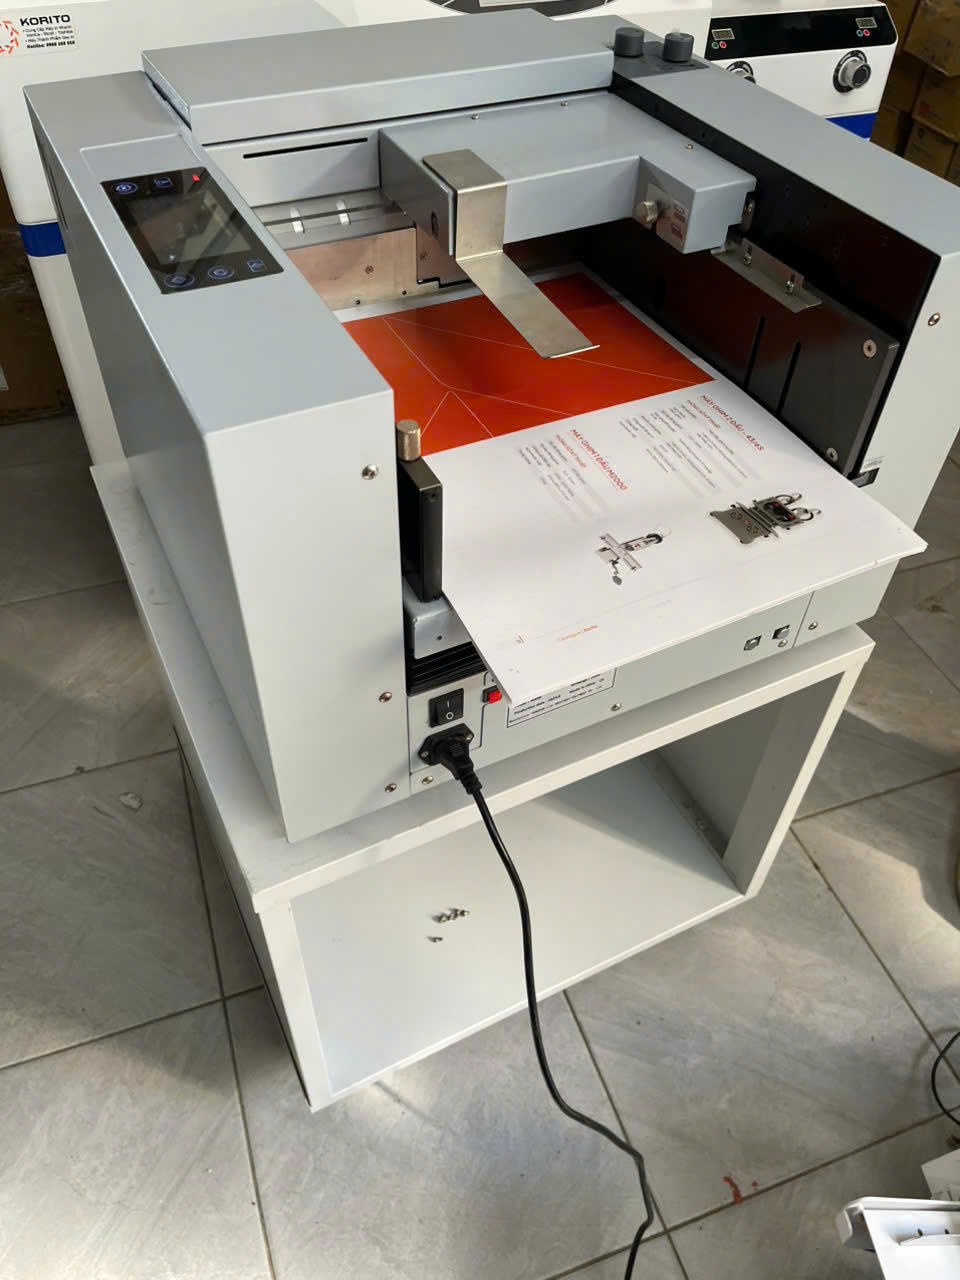
Vật tư tiêu hao cần dự phòng sẵn tại xưởng
| Vật tư tiêu hao | Số lượng dự phòng đề xuất | Chu kỳ thay thế thông thường | Ghi chú quan trọng |
| Dao cấn tiêu chuẩn (Standard) | 2 – 4 cái | 500.000 – 1.000.000 chu kỳ | Thay sớm hơn khi gia công giấy có hạt nhám hoặc CaCO3 cao |
| Dao cấn Heavy Duty | 1 – 2 cái | 400.000 – 800.000 chu kỳ | Dùng cho giấy dày >250gsm hoặc giấy cán OPP/UV |
| Dầu bôi trơn máy giấy chuyên dụng | 1 chai 250ml | 3 – 6 tháng | KHÔNG thay thế bằng dầu nhớt xe hay dầu bôi trơn thông thường |
| Khăn vải khô mềm (microfiber) | 5 – 10 tờ | Thay khi bẩn hoặc sờn | Không dùng khăn giấy ướt cho việc lau cảm biến quang |
| Chổi lông mềm | 1 – 2 cái | Thay khi lông gãy hoặc bẩn không vệ sinh được | Chổi sơn loại mềm rộng 5–7cm hoạt động tốt và rẻ |
Khi nào cần gọi kỹ thuật viên Korito?
Gọi ngay trong các trường hợp sau — không cố tự xử lý vì có thể làm tình huống tệ hơn:
- Máy hỏng không xác định được nguyên nhân sau 30 phút tự kiểm tra theo 5 lỗi phổ biến ở trên
- Sai số cấn vượt ±0,5mm dù đã điều chỉnh hết các thông số phần mềm và cơ học có thể điều chỉnh được
- Phát sinh tiếng lạ từ bộ phận cơ học: Tiếng kim loại cọ nhau, tiếng va đập bất thường, tiếng rít liên tục
- Màn hình điều khiển hiển thị mã lỗi không có trong tài liệu hướng dẫn đi kèm máy
- Bảo dưỡng tổng thể hàng quý — không nên tự thực hiện toàn bộ nếu không có kinh nghiệm kỹ thuật cơ khí
Liên hệ kỹ thuật Korito:
Hotline: 0966.568.956 | Mr. Đàm: 0968.034.797 | Ms. Phượng: 0399.380.182
Địa chỉ kỹ thuật: Số 62 Phan Đình Giót, Phường Phương Liệt, Hà Nội | mayinnhanhkorito.com
🔗 Bài viết liên quan trong chuỗi nội dung
- Tổng quan máy cấn gân xẻ rãnh
- Hướng dẫn setup dao cấn đúng kỹ thuật
- Bìa hộp nứt khi gấp — nguyên nhân và khắc phục
- Review thực tế K200 sau 6 tháng
Liên hệ tư vấn miễn phí — Korito
Hotline: 0966.568.956
Mr. Đàm: 0968.034.797 | Ms. Phượng: 0399.380.182 | Mr. Phong: 0399.380.185
Website: Máy In Nhanh Korito
Địa chỉ: Số 62 Phan Đình Giót, Phường Phương Liệt, Hà Nội

