


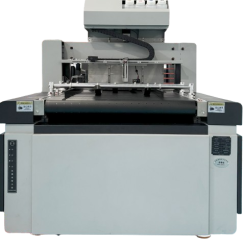

Đối với các cơ sở gia công hồ sơ, catalogue và tài liệu nhiều trang, vấn đề phổ biến nhất sau khi đầu tư thiết bị không nằm ở độ bền máy mà ở cách căn lỗ đục giấy sao cho đồng đều giữa các mẻ sản xuất. Chỉ cần vị trí lỗ lệch vài mm, toàn bộ tập hồ sơ hoặc catalogue có thể bị lệch gáy, khó đóng file và mất tính thẩm mỹ. Điều này đặc biệt nghiêm trọng với các đơn hàng số lượng lớn khi mẻ sau không khớp mẻ trước, dẫn đến sai hỏng hàng loạt, tốn thời gian làm lại và ảnh hưởng trực tiếp đến uy tín đơn vị gia công. Bài viết dưới đây sẽ hướng dẫn chi tiết cách căn lỗ đục giấy chuẩn xác, áp dụng thực tế cho máy K8301 và các dòng máy đục lỗ có cơ chế tương tự.
Nguyên nhân gốc rễ khiến căn lỗ đục giấy bị lệch vị trí
Hiểu đúng nguyên nhân là bước đầu tiên để khắc phục triệt để. Dưới đây là 6 nguyên nhân thực tế thường gặp tại các xưởng in và văn phòng, được sắp xếp theo thứ tự tần suất.
| Thứ tự | Nguyên nhân | Mức độ ảnh hưởng |
|---|---|---|
| 1 | Thanh chặn ngang không được khóa chặt sau điều chỉnh | Rất cao – lệch tăng dần qua các mẻ |
| 2 | Chồng giấy không được vuốt thẳng trước khi đặt vào máy | Cao – các tờ lệch nhau tạo bề mặt không đều |
| 3 | Cơ cấu khóa bị mòn hoặc lỏng do rung động tích lũy | Trung bình – lệch đột ngột sau nhiều ca |
| 4 | Người vận hành thay đổi giữa ca nhưng không kiểm tra lại cài đặt | Trung bình – lỗi do quy trình |
| 5 | Chồng giấy vượt quá độ dày khuyến nghị, các tờ dưới bị đẩy lệch | Trung bình – lỗi do vận hành |
| 6 | Hộc phế liệu đầy, làm mặt dưới chồng giấy không phẳng | Thấp – dễ phát hiện và khắc phục |
Ba thông số điều chỉnh cốt lõi trên máy đục lỗ
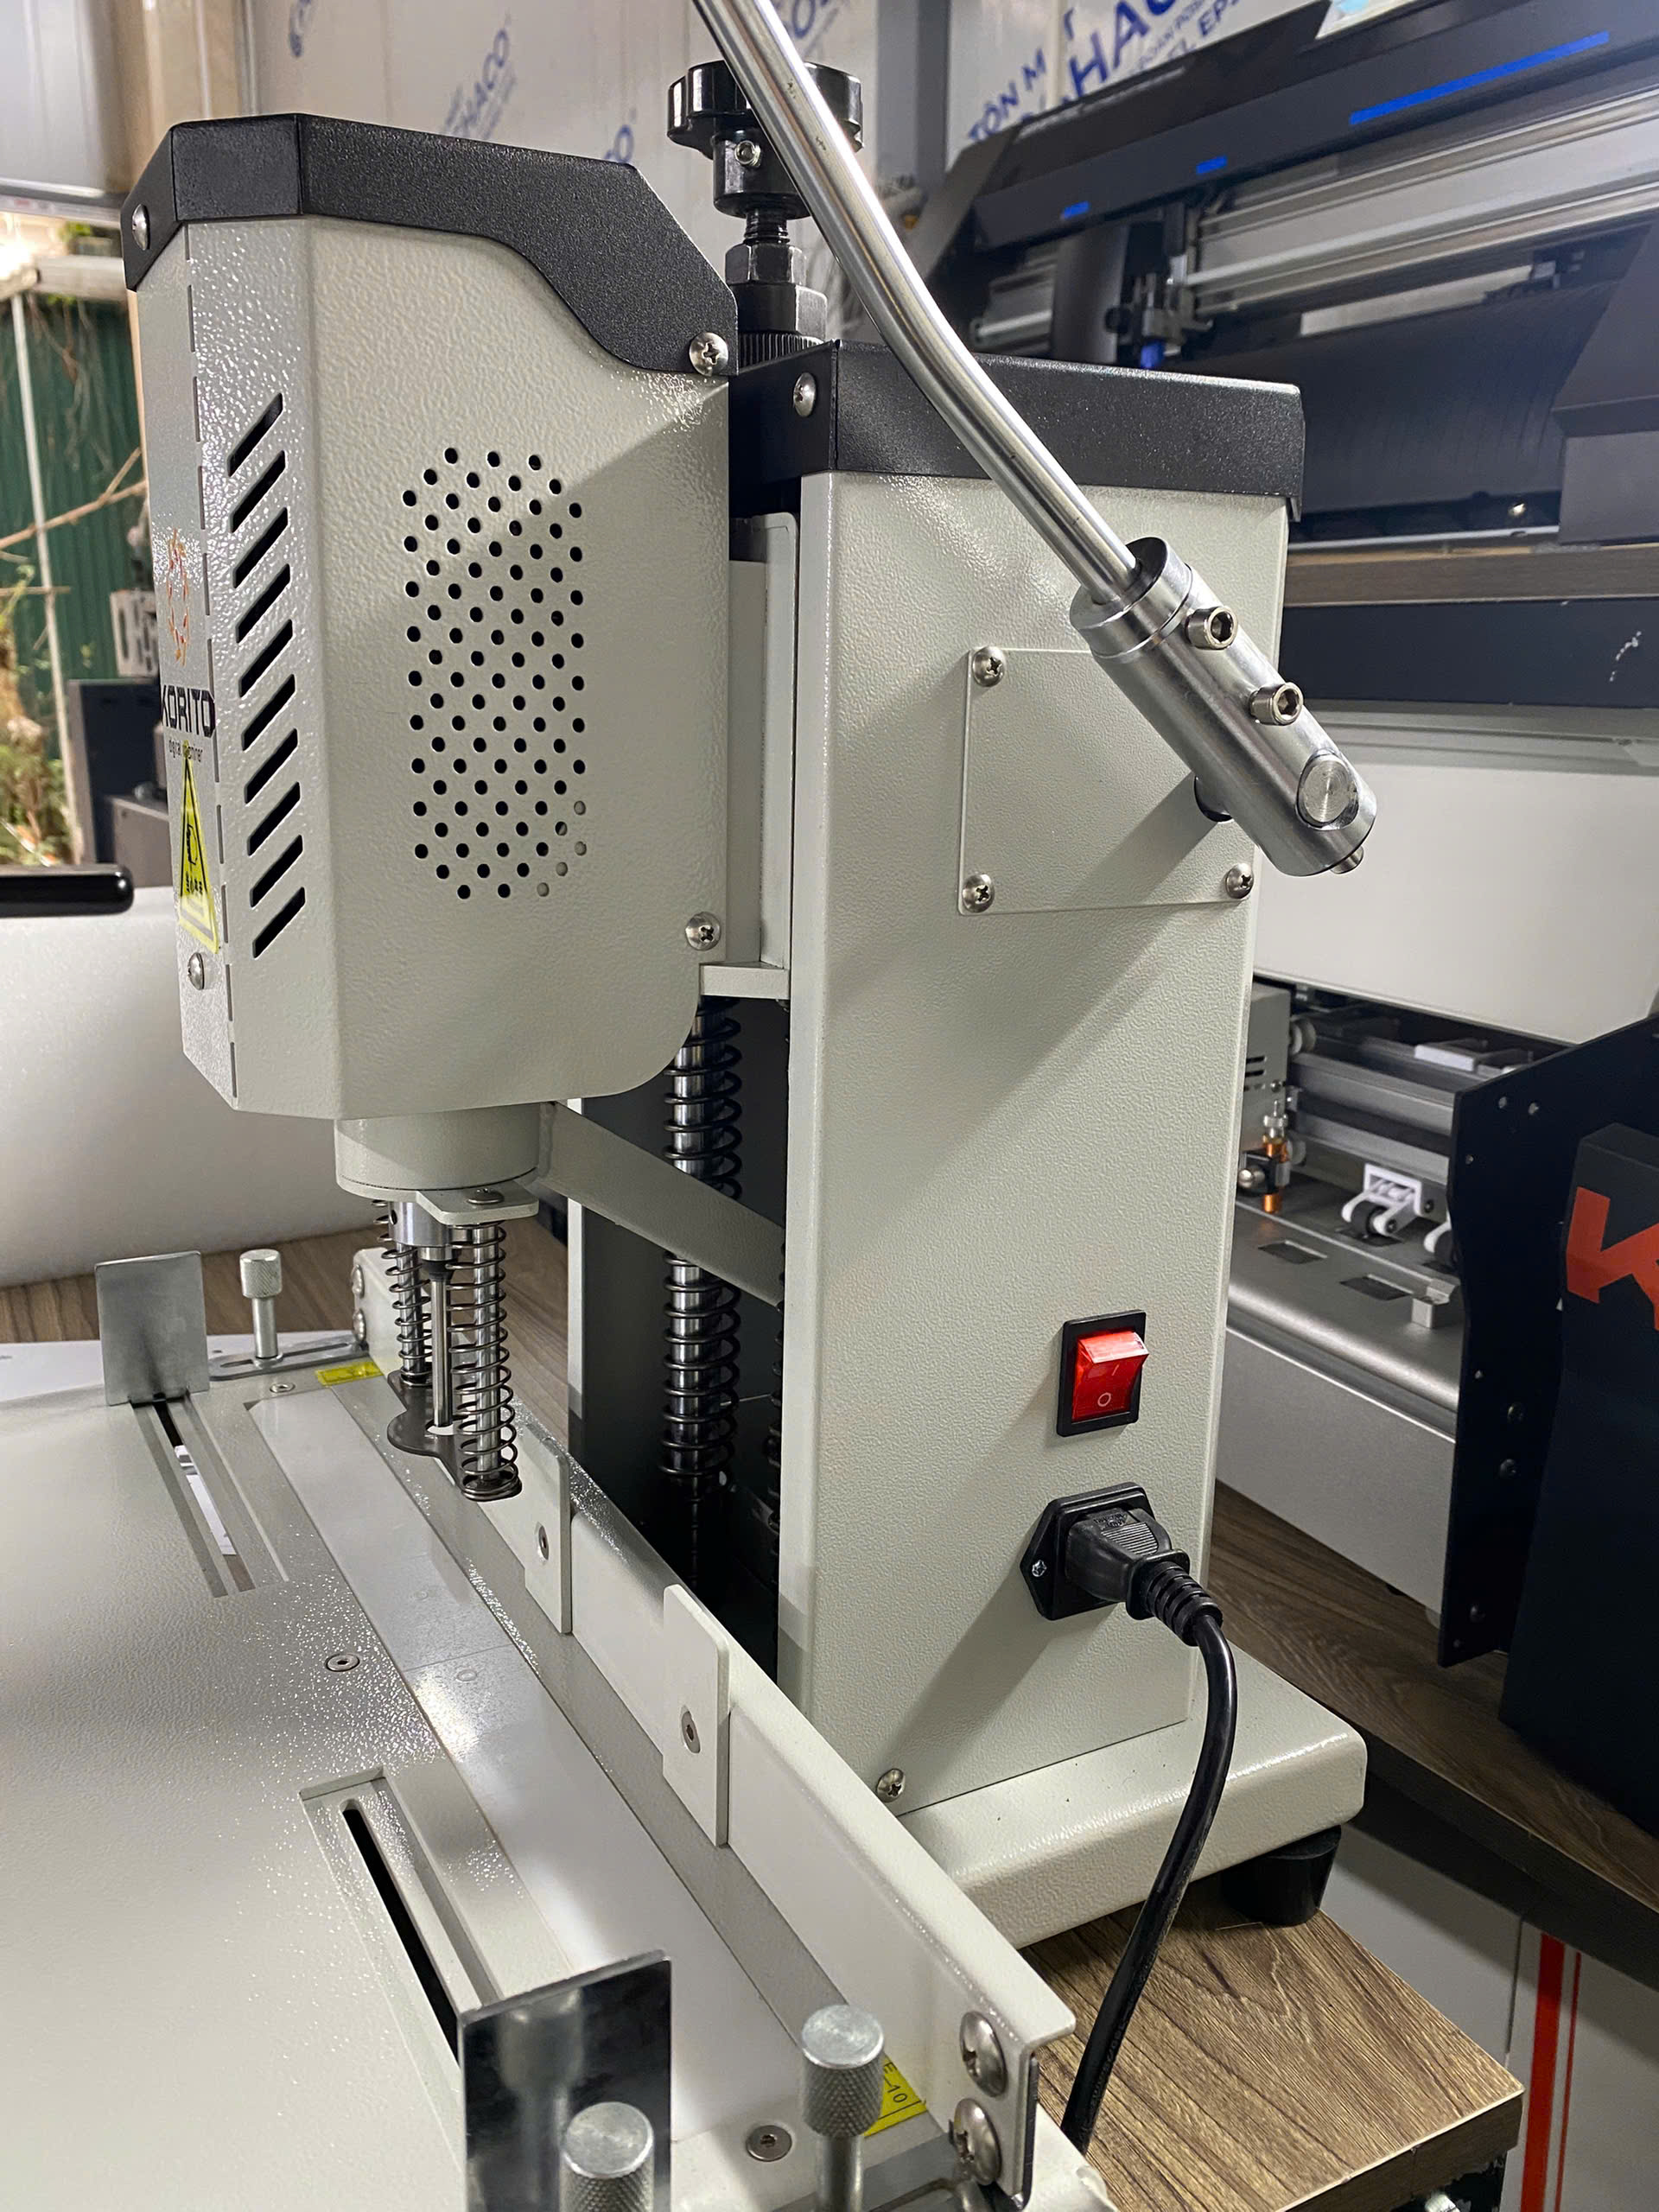
Mọi máy đục lỗ (điện hoặc thủ công) đều có ba thông số điều chỉnh cơ bản. Hiểu và kiểm soát được ba thông số này là chìa khóa để có lỗ đục chính xác.
Khoảng cách lỗ tính từ mép giấy (thường là 5–45 mm)
Định nghĩa: Khoảng cách từ mép giấy đến tâm lỗ đầu tiên (hoặc tâm của bộ lỗ). Thông số này quyết định lỗ nằm sát hay xa mép giấy.
| Ứng dụng | Khoảng cách yêu cầu | Ghi chú |
|---|---|---|
| Hồ sơ lưu trữ hành chính (Việt Nam) | 30 mm | Theo thông lệ lưu trữ phổ biến |
| Tiêu chuẩn ISO 838 (2 lỗ quốc tế) | 5,5 mm | Chuẩn phổ biến nhất cho văn phòng |
| Catalogue dày, bìa cứng, lưu trữ dài hạn | 15–20 mm | Tăng độ bền, tránh rách mép |
| Bìa còng theo yêu cầu riêng | Đo trực tiếp từ bìa | Thường có sẵn lỗ mẫu trên bìa |
Cách điều chỉnh trên K8301: Xoay núm hoặc trượt thanh định vị mép đến vạch số tương ứng. Bắt buộc khóa chặt sau khi điều chỉnh – đây là thao tác bị bỏ qua thường xuyên nhất.
Khoảng cách giữa các lỗ (thường là 15–320 mm)
Định nghĩa: Khoảng cách giữa tâm lỗ thứ nhất và tâm lỗ thứ hai (hoặc giữa các lỗ liên tiếp). Thông số này phụ thuộc vào tiêu chuẩn lỗ đang sử dụng.
| Tiêu chuẩn lỗ | Khoảng cách yêu cầu | Ghi chú |
|---|---|---|
| 2 lỗ ISO 838 | 80 mm | Chuẩn phổ biến nhất tại Việt Nam |
| 4 lỗ DIN 69120 (Đức) | 80 mm mỗi khoảng | Tổng trải dài 240 mm trên khổ A4 |
| 6 lỗ (hệ nhỏ, planner) | 19 mm | Thường dùng cho sổ tay, học liệu |
| 6 lỗ (hệ lớn, khổ A4) | 26 mm | Dùng cho bìa còng khổ A4 đầy đủ |
| Theo yêu cầu bìa còng đặc biệt | Đo trực tiếp từ bìa | Đo từ tâm lỗ này đến tâm lỗ kia |
Thanh chặn ngang – Vị trí đặt giấy theo chiều dọc
Định nghĩa: Thanh chặn quyết định chồng giấy được đưa vào máy sâu bao nhiêu, tức là vị trí của lỗ trên trục dọc của tờ giấy.
Vai trò: Đây là thông số quan trọng nhất để đảm bảo tính nhất quán giữa các mẻ. Nếu thanh chặn ngang bị trượt dù chỉ 1–2 mm sau mỗi mẻ, sau 20 mẻ sai lệch tích lũy sẽ lên đến 20–40 mm – gây sai hỏng toàn bộ lô hàng.
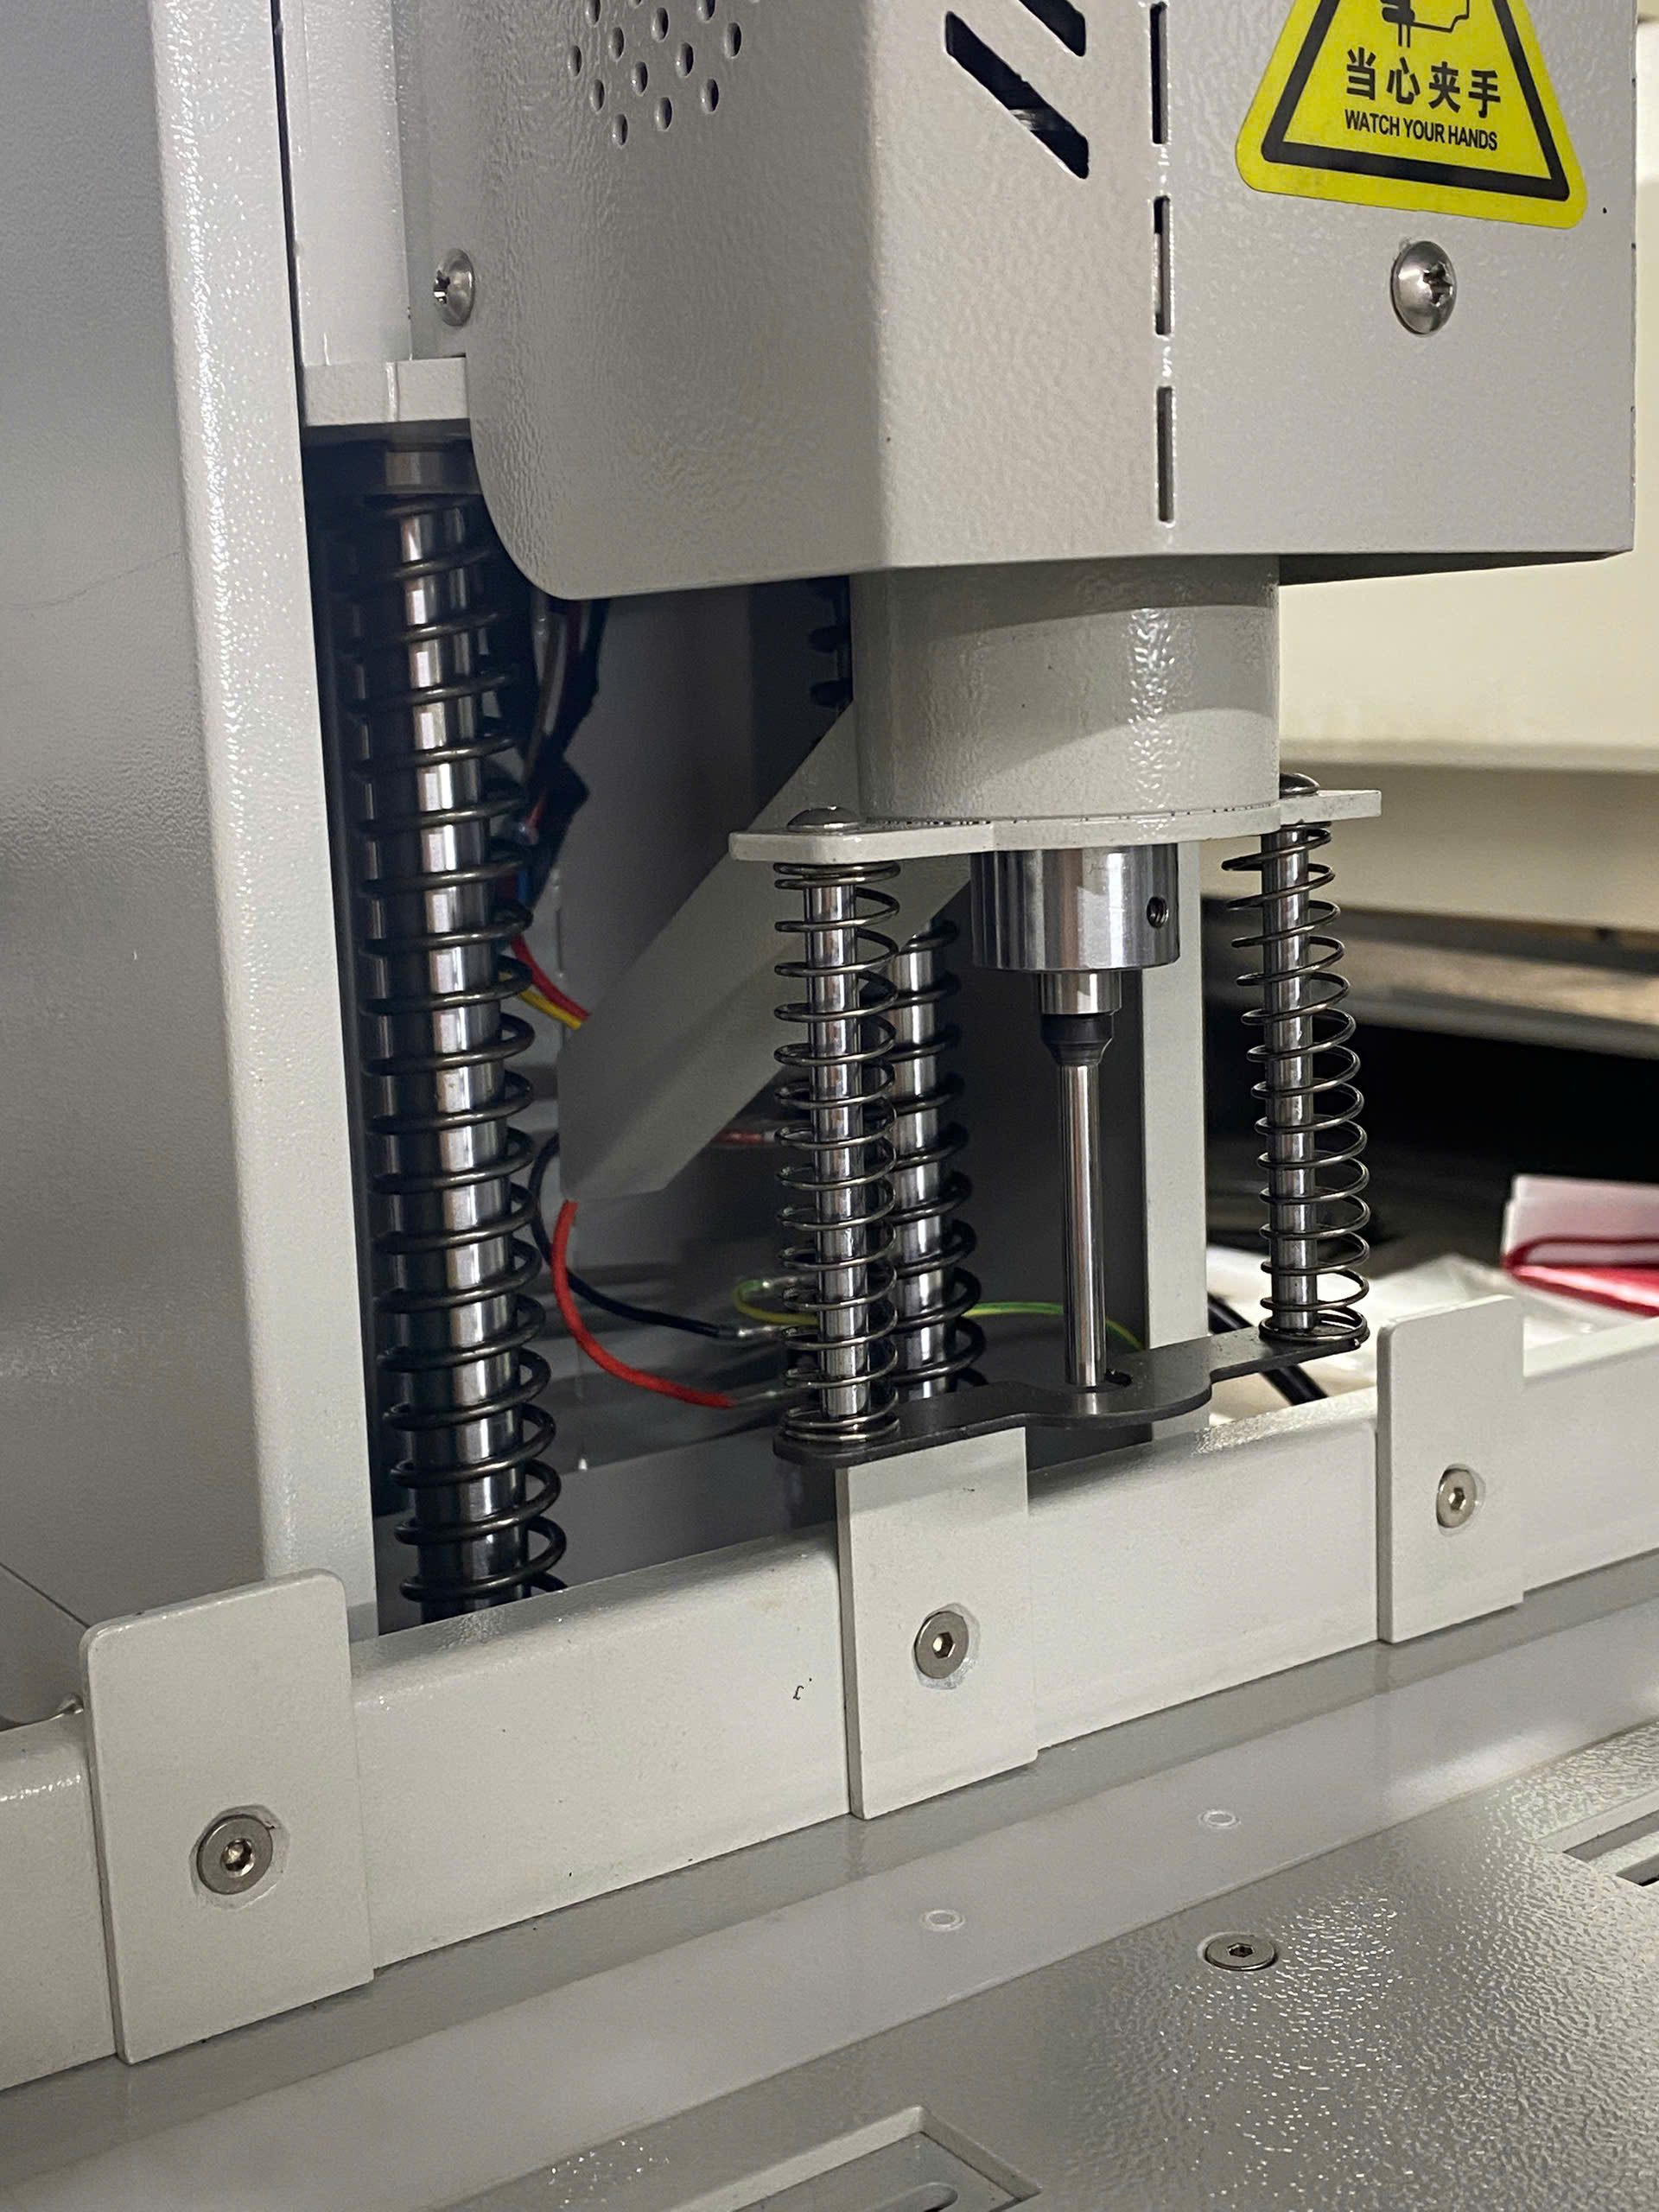
⚠️ Lỗi vận hành phổ biến nhất: Thanh chặn ngang được điều chỉnh đúng nhưng không được khóa chặt – hoặc cơ cấu khóa bị mòn theo thời gian. Kiểm tra bằng cách kéo nhẹ thanh sau khi khóa: thanh không được di chuyển.
Quy trình căn chỉnh trước ca làm việc (9 bước bắt buộc)
Quy trình dưới đây áp dụng cho đầu mỗi ca làm việc hoặc mỗi khi chuyển đổi tiêu chuẩn lỗ.
| Bước | Thao tác | Yêu cầu kiểm soát chất lượng |
|---|---|---|
| 1 | Dọn sạch bàn máy và hộc thu phế liệu | Phế liệu còn sót làm kê cao chồng giấy, gây lệch lỗ |
| 2 | Điều chỉnh khoảng cách từ mép giấy theo yêu cầu | Ví dụ: 30 mm cho hồ sơ hành chính |
| 3 | Điều chỉnh khoảng cách giữa các lỗ | Ví dụ: 80 mm cho chuẩn 2 lỗ |
| 4 | Điều chỉnh thanh chặn ngang (vị trí chiều sâu) | Xác định vị trí lỗ trên trục dọc của tờ giấy |
| 5 | Khóa chặt tất cả các thanh điều chỉnh | Kéo thử từng thanh để xác nhận đã khóa |
| 6 | Lấy 1 tờ giấy mẫu (cùng loại với giấy sẽ gia công) | Giấy khác loại có độ dày và độ cứng khác nhau |
| 7 | Đục lỗ thử trên tờ mẫu | Bắt buộc, không có ngoại lệ |
| 8 | Đo kiểm tra lỗ thử: | – Khoảng cách từ mép đến tâm lỗ – Khoảng cách giữa các tâm lỗ |
| 9 | Nếu chưa đạt: điều chỉnh lại từ Bước 2 đến Bước 8 | Chưa đạt thì chưa đục hàng loạt |
Quy trình đục hàng loạt – Duy trì nhất quán suốt ca
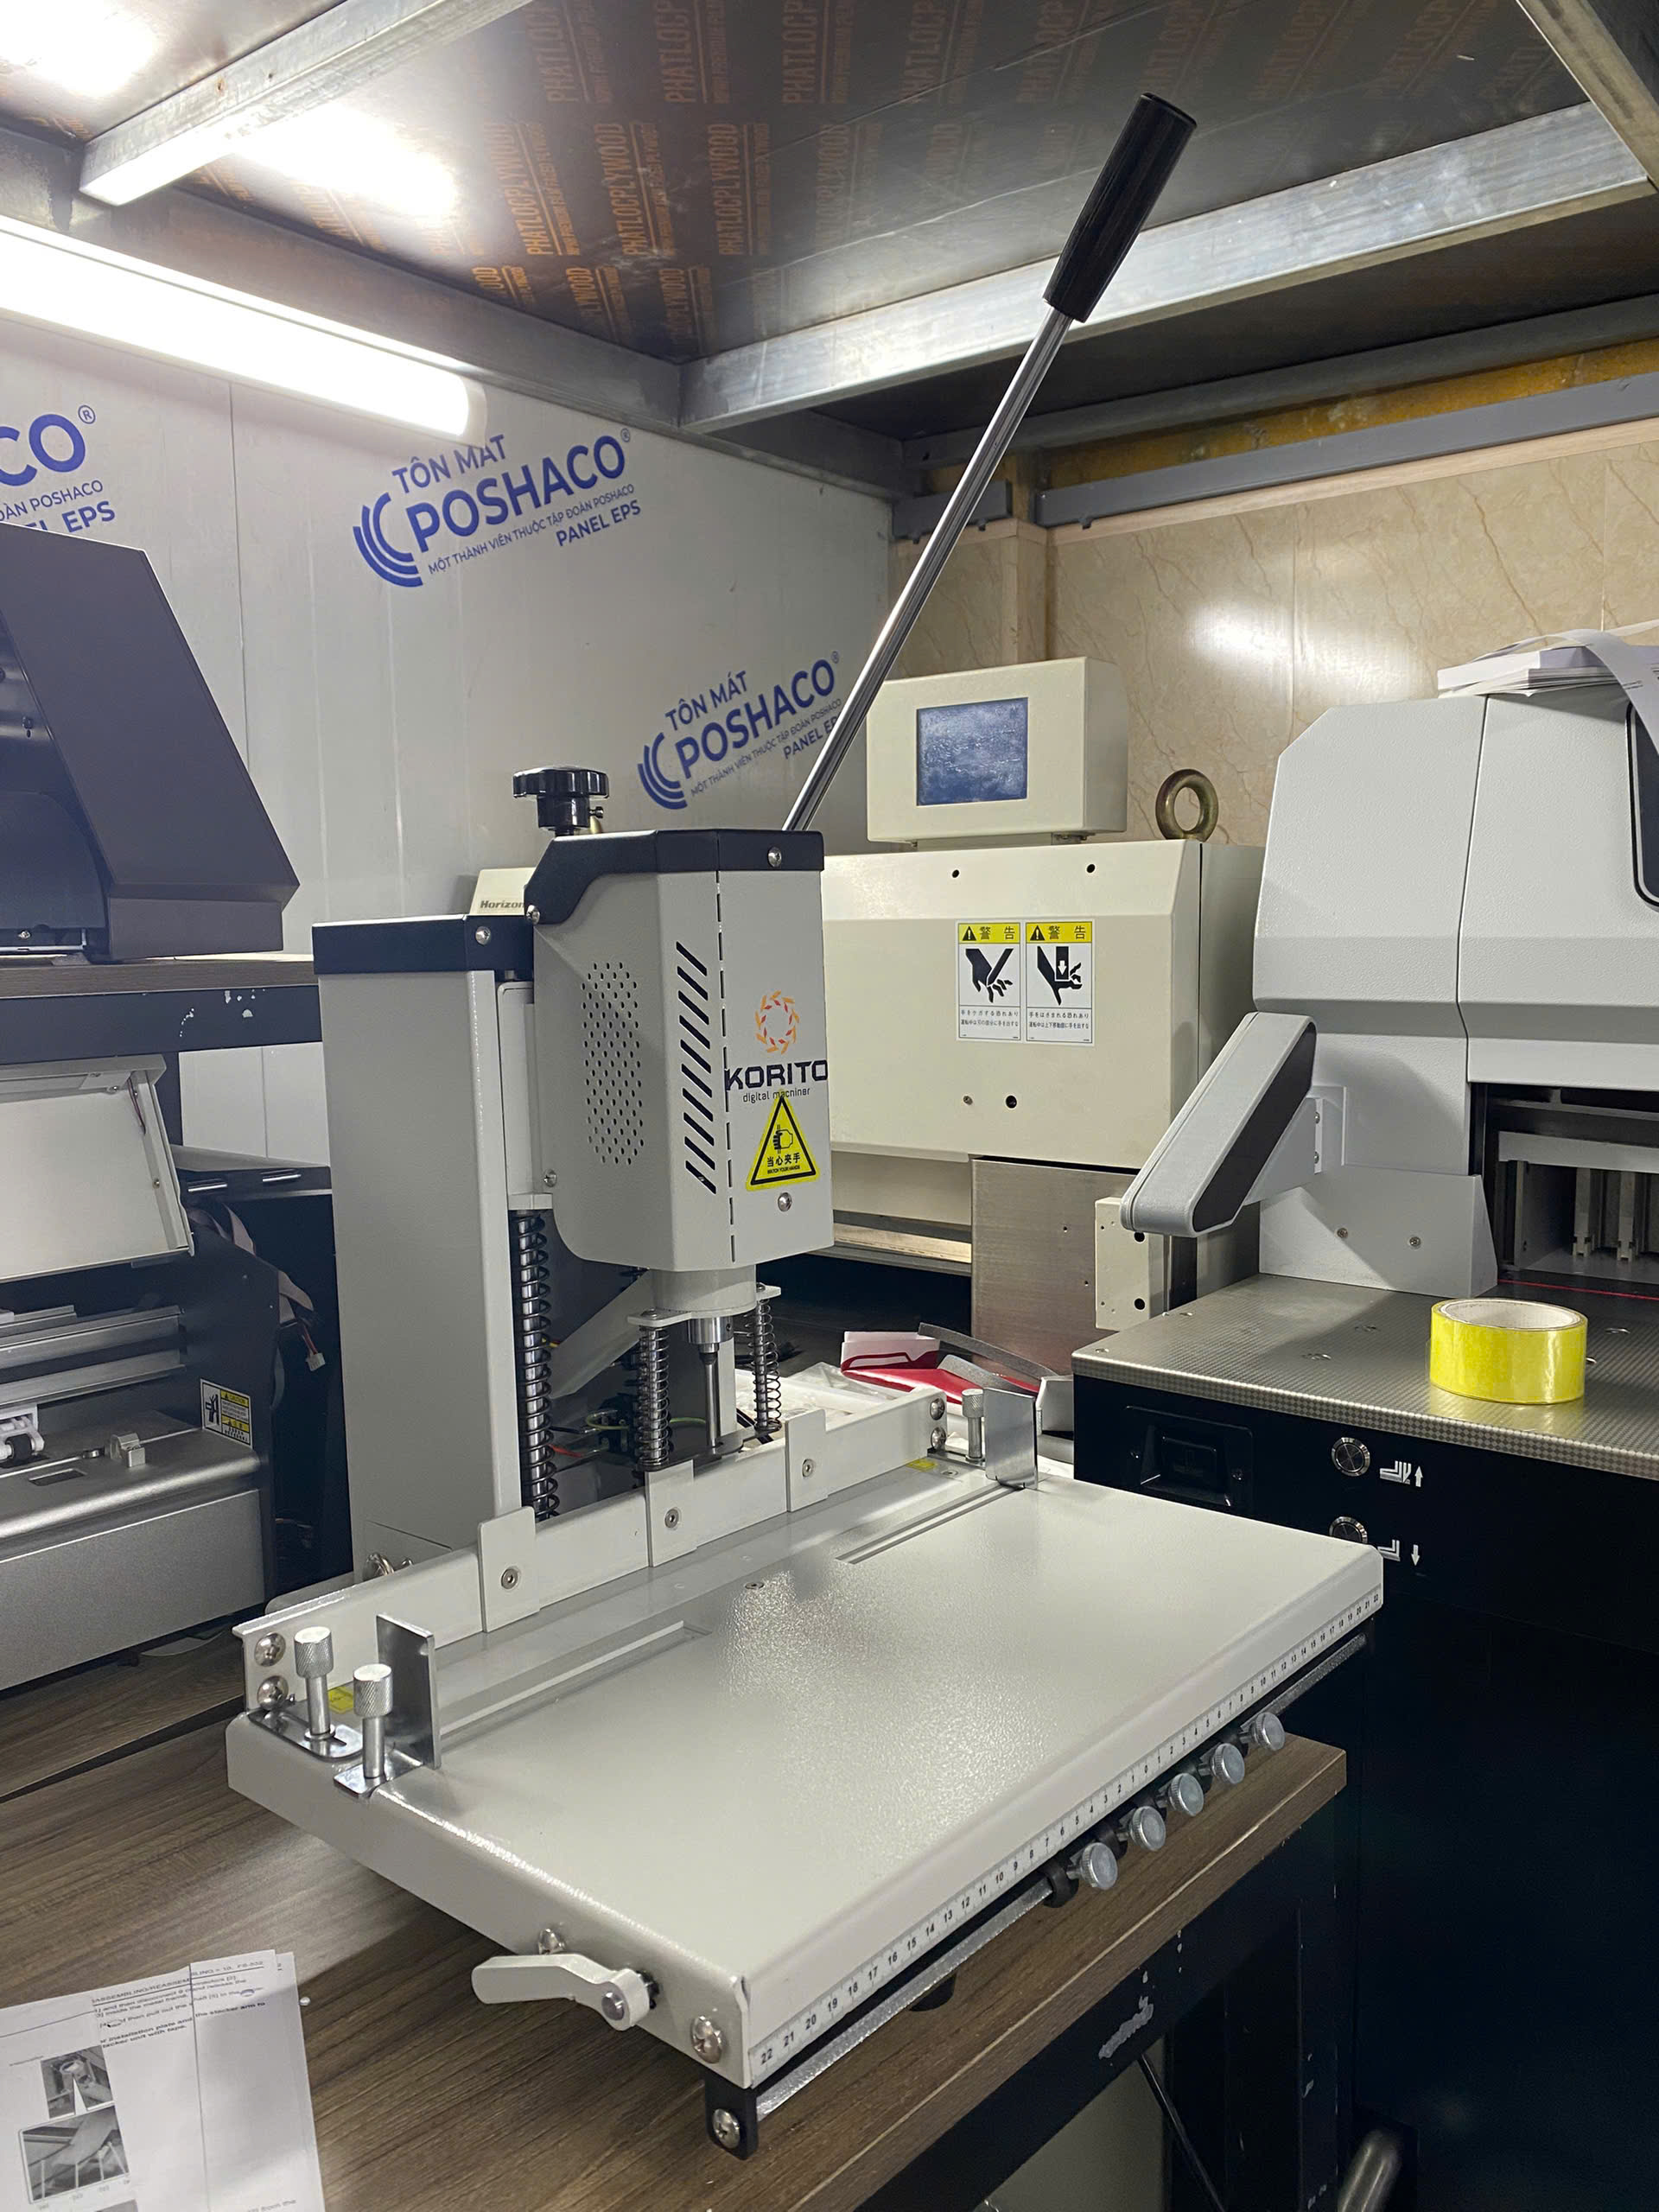
Chuẩn bị từng mẻ giấy (3 thao tác bắt buộc)
| Thao tác | Yêu cầu | Hậu quả nếu bỏ qua |
|---|---|---|
| Chia mẻ không quá 35–40 mm | Nhỏ hơn giới hạn tối đa 45 mm của máy | Tờ cuối cùng bị rách hoặc lệch lỗ |
| Vuốt thẳng toàn bộ mẻ trước khi đặt | Gõ nhẹ mép dưới và mép bên vào bàn | Các tờ lệch nhau, lỗ không trùng |
| Đặt sát thanh chặn ngang | Kiểm tra bằng mắt: mép giấy chạm đều vào thanh | Mẻ sau lệch so với mẻ trước |
Trong khi khoan – Nguyên tắc vận hành
| Nên làm | Không nên làm | Tuyệt đối không |
|---|---|---|
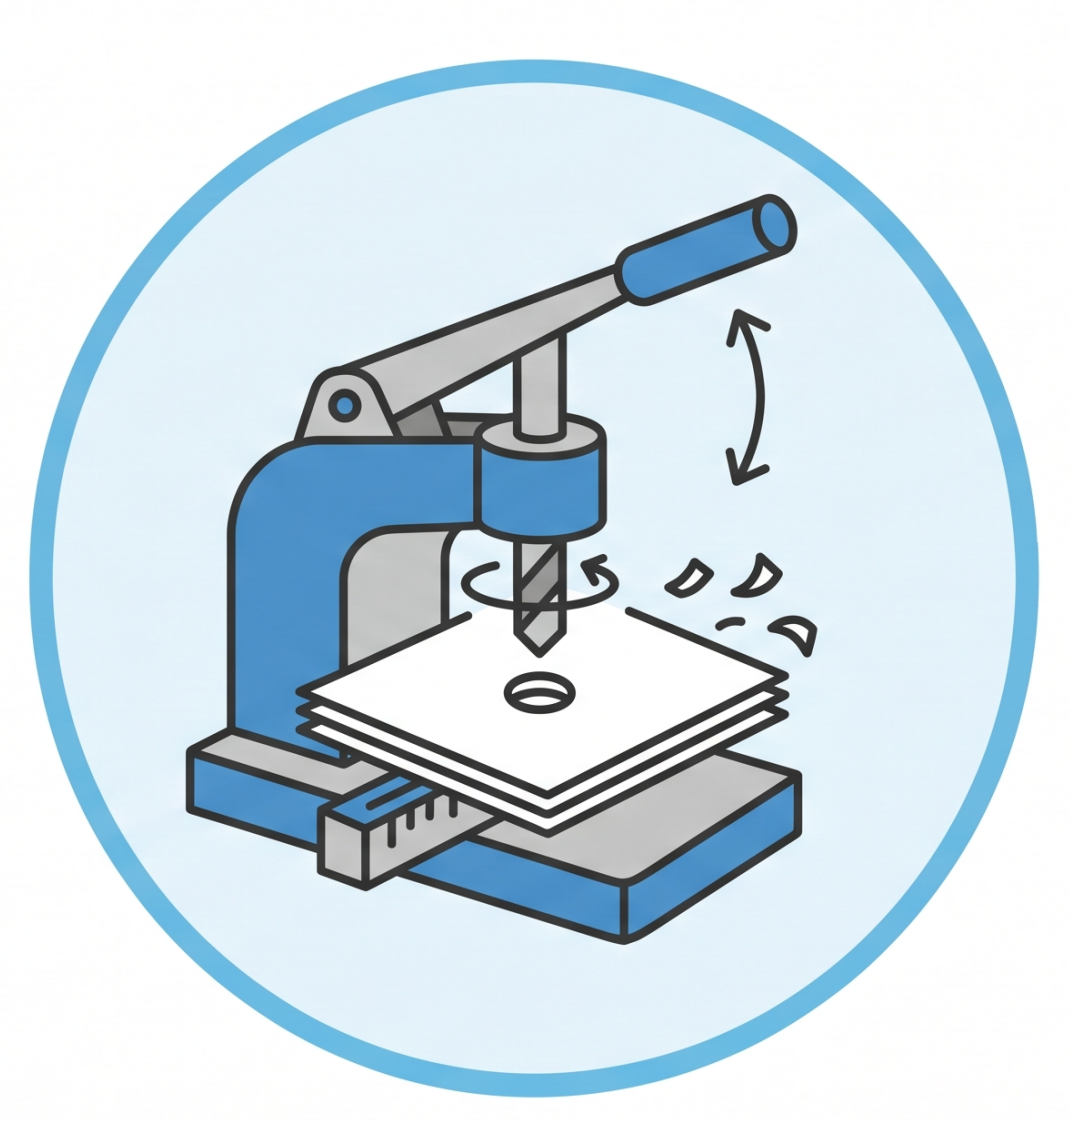
| Giữ nhẹ tay lên chồng giấy để chống rung | Ép hoặc giữ quá mạnh | Đẩy hoặc kéo giấy khi mũi đang xuyên |
Kiểm tra định kỳ trong ca – Phát hiện sớm sai lệch
| Tần suất | Hành động | Mục đích |
|---|---|---|
| Sau mỗi 10 mẻ | Lấy 1 tờ bất kỳ, đo lại vị trí lỗ | Phát hiện lệch sớm trước khi hỏng nhiều |
| Sau mỗi 50 mẻ | Dọn hộc phế liệu, lau mặt bàn | Giữ mặt phẳng chuẩn cho chồng giấy |
| Sau mỗi 100 mẻ | Kiểm tra độ chặt của các khóa | Phát hiện cơ cấu khóa bị mòn |
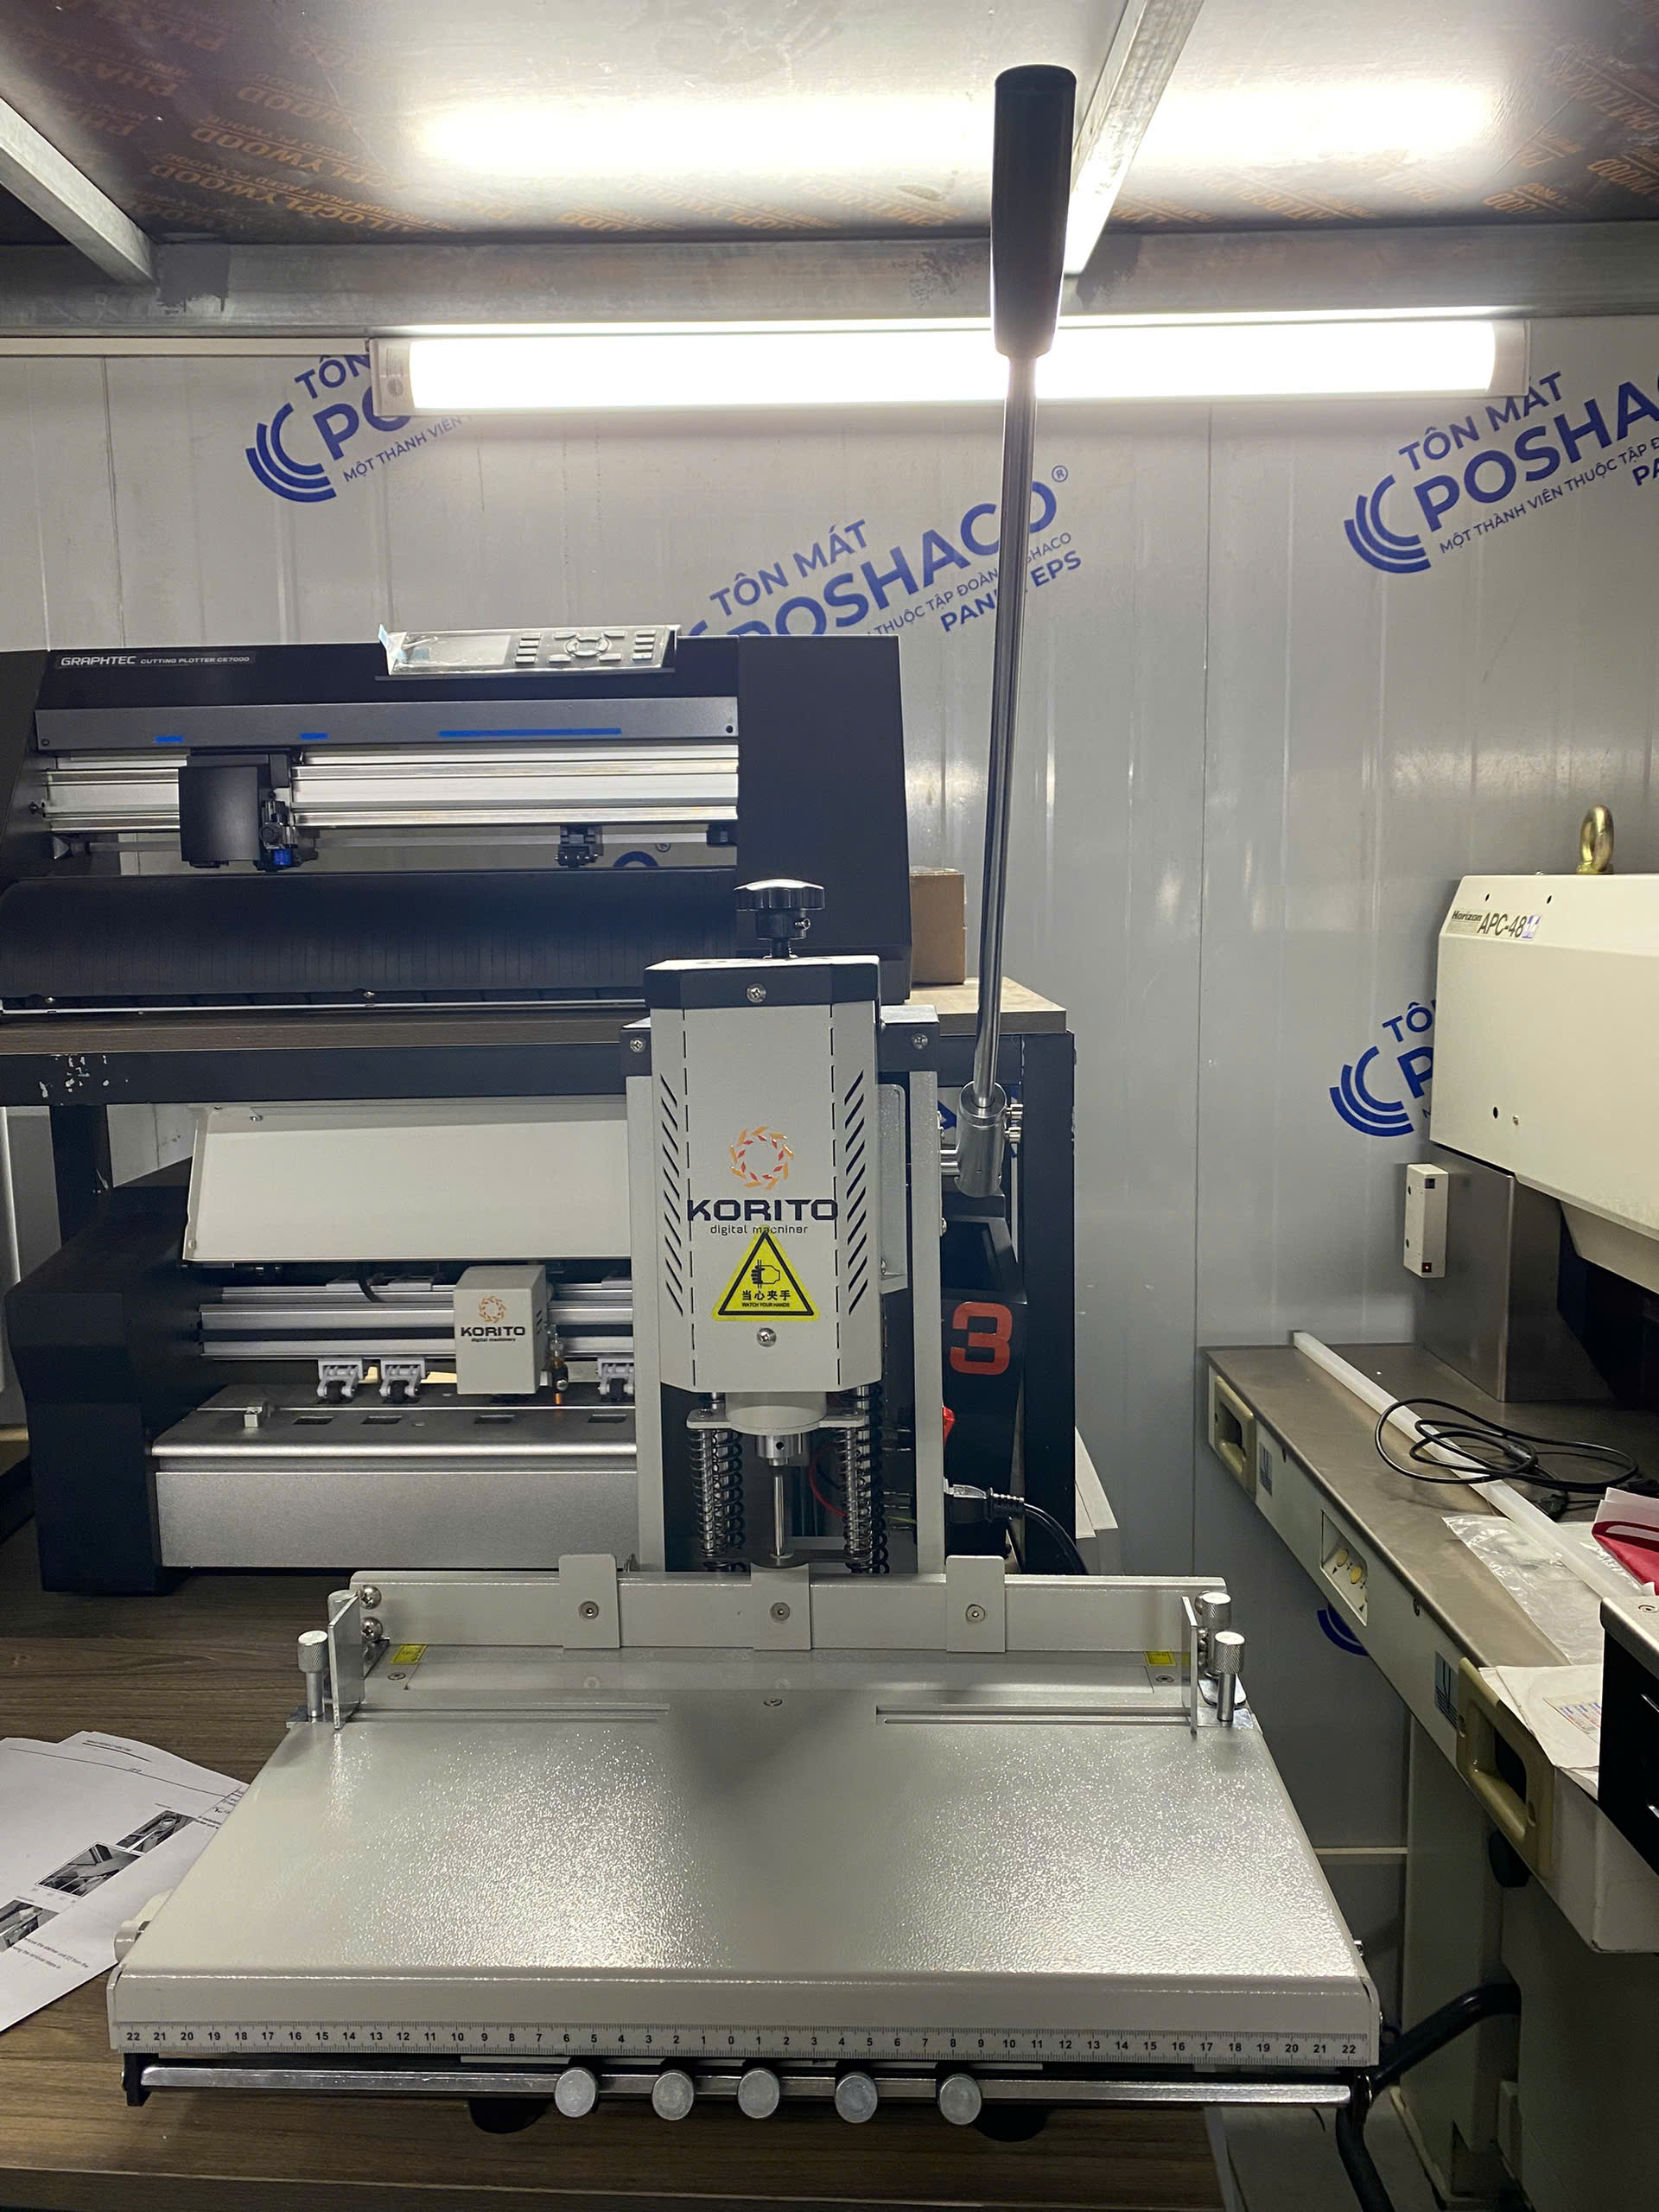
Bảng xử lý sự cố căn chỉnh – Chẩn đoán và khắc phục nhanh
| Triệu chứng | Nguyên nhân có thể | Hành động khắc phục |
|---|---|---|
| Lỗ lệch gần/xa mép hơn yêu cầu | Khoảng cách mép chưa đặt đúng | Điều chỉnh lại thông số #1, đục lỗ thử mới |
| Mẻ sau có vị trí lỗ khác mẻ trước | Thanh chặn ngang bị trượt | Siết chặt cơ cấu khóa thanh ngang, kiểm tra độ mòn |
| Lỗ tờ cuối cùng lệch hơn tờ đầu | Chồng giấy quá dày hoặc không vuốt thẳng | Giảm độ dày mẻ xuống ≤30 mm; vuốt thẳng kỹ hơn |
| Khoảng cách giữa 2 lỗ không đúng | Điểm dừng của lỗ thứ hai bị lệch | Đo lại và điều chỉnh điểm dừng trên máy |
| Lỗ thứ nhất đúng, lỗ thứ hai lệch | Giấy bị trượt khi mũi di chuyển sang lỗ thứ hai | Giữ nhẹ tay ổn định lên chồng giấy trong suốt hành trình |
| Lỗ lệch đột ngột sau nhiều mẻ đúng | Thanh chặn bị trượt dần do rung động tích lũy | Kiểm tra toàn bộ cơ cấu khóa; thay thế nếu mòn |
| Lỗ ổn định nhưng không đúng vị trí yêu cầu | Cài đặt ban đầu bị sai | Làm lại toàn bộ quy trình căn chỉnh từ Bước 1 |
Quy trình chuyển đổi tiêu chuẩn lỗ nhanh cho xưởng in
Đối với các xưởng in gia công nhiều đơn hàng với các tiêu chuẩn lỗ khác nhau trong cùng một ngày (ví dụ: sáng đục 2 lỗ ISO 838, chiều đục 4 lỗ DIN 69120), áp dụng quy trình sau để chuyển đổi nhanh mà vẫn đảm bảo chính xác.
| Bước | Hành động | Lợi ích |
|---|---|---|
| 1 | Tạo “thẻ cài đặt” cho từng tiêu chuẩn thường dùng | Ghi rõ số đọc trên từng thanh điều chỉnh, dán cạnh máy |
| 2 | Chụp ảnh cài đặt máy sau khi hiệu chỉnh đúng | Lưu theo tên đơn hàng; lần sau chỉ cần khớp ảnh |
| 3 | Đục lỗ thử bắt buộc sau mỗi lần chuyển tiêu chuẩn | Dù đã quen tay, vẫn có sai lệch sau thao tác cơ học |
| 4 | Lưu 1 tờ lỗ thử vào túi đơn hàng | Đối chiếu nếu khách hàng phản hồi sau khi giao |
| 5 | Đánh dấu màu trên các thanh điều chỉnh | Ví dụ: đỏ = 2 lỗ chuẩn, xanh = 4 lỗ xuất khẩu – giảm thời gian tìm vị trí |
Kiểm tra chất lượng cuối đơn hàng – 5 điểm bắt buộc
Trước khi bàn giao cho khách hàng hoặc chuyển sang công đoạn đóng gáy, thực hiện kiểm tra 5 điểm sau trên mẫu ngẫu nhiên từ mỗi 100 bộ (hoặc theo tỷ lệ do quy trình nội bộ quy định).
| Hạng mục kiểm tra | Phương pháp | Dung sai cho phép |
|---|---|---|
| Vị trí lỗ từ mép giấy | Đo bằng thước kẹp hoặc thước lá | ±1 mm so với yêu cầu |
| Khoảng cách giữa các lỗ | Đo từ tâm lỗ này đến tâm lỗ kia | ±1 mm so với yêu cầu |
| Chất lượng mép lỗ | Quan sát bằng mắt dưới ánh sáng đủ | Tròn đều, không rách, không xơ sợi |
| Nhất quán giữa tờ đầu và tờ cuối của mẻ | Chồng tờ đầu và tờ cuối, nhìn xuyên qua lỗ | Các lỗ phải thẳng hàng tuyệt đối |
| Tương thích với bìa/dây đóng | Thử luồn bìa còng hoặc dây thật | Lỗ phải vừa khít, không bị kẹt hoặc quá rộng |
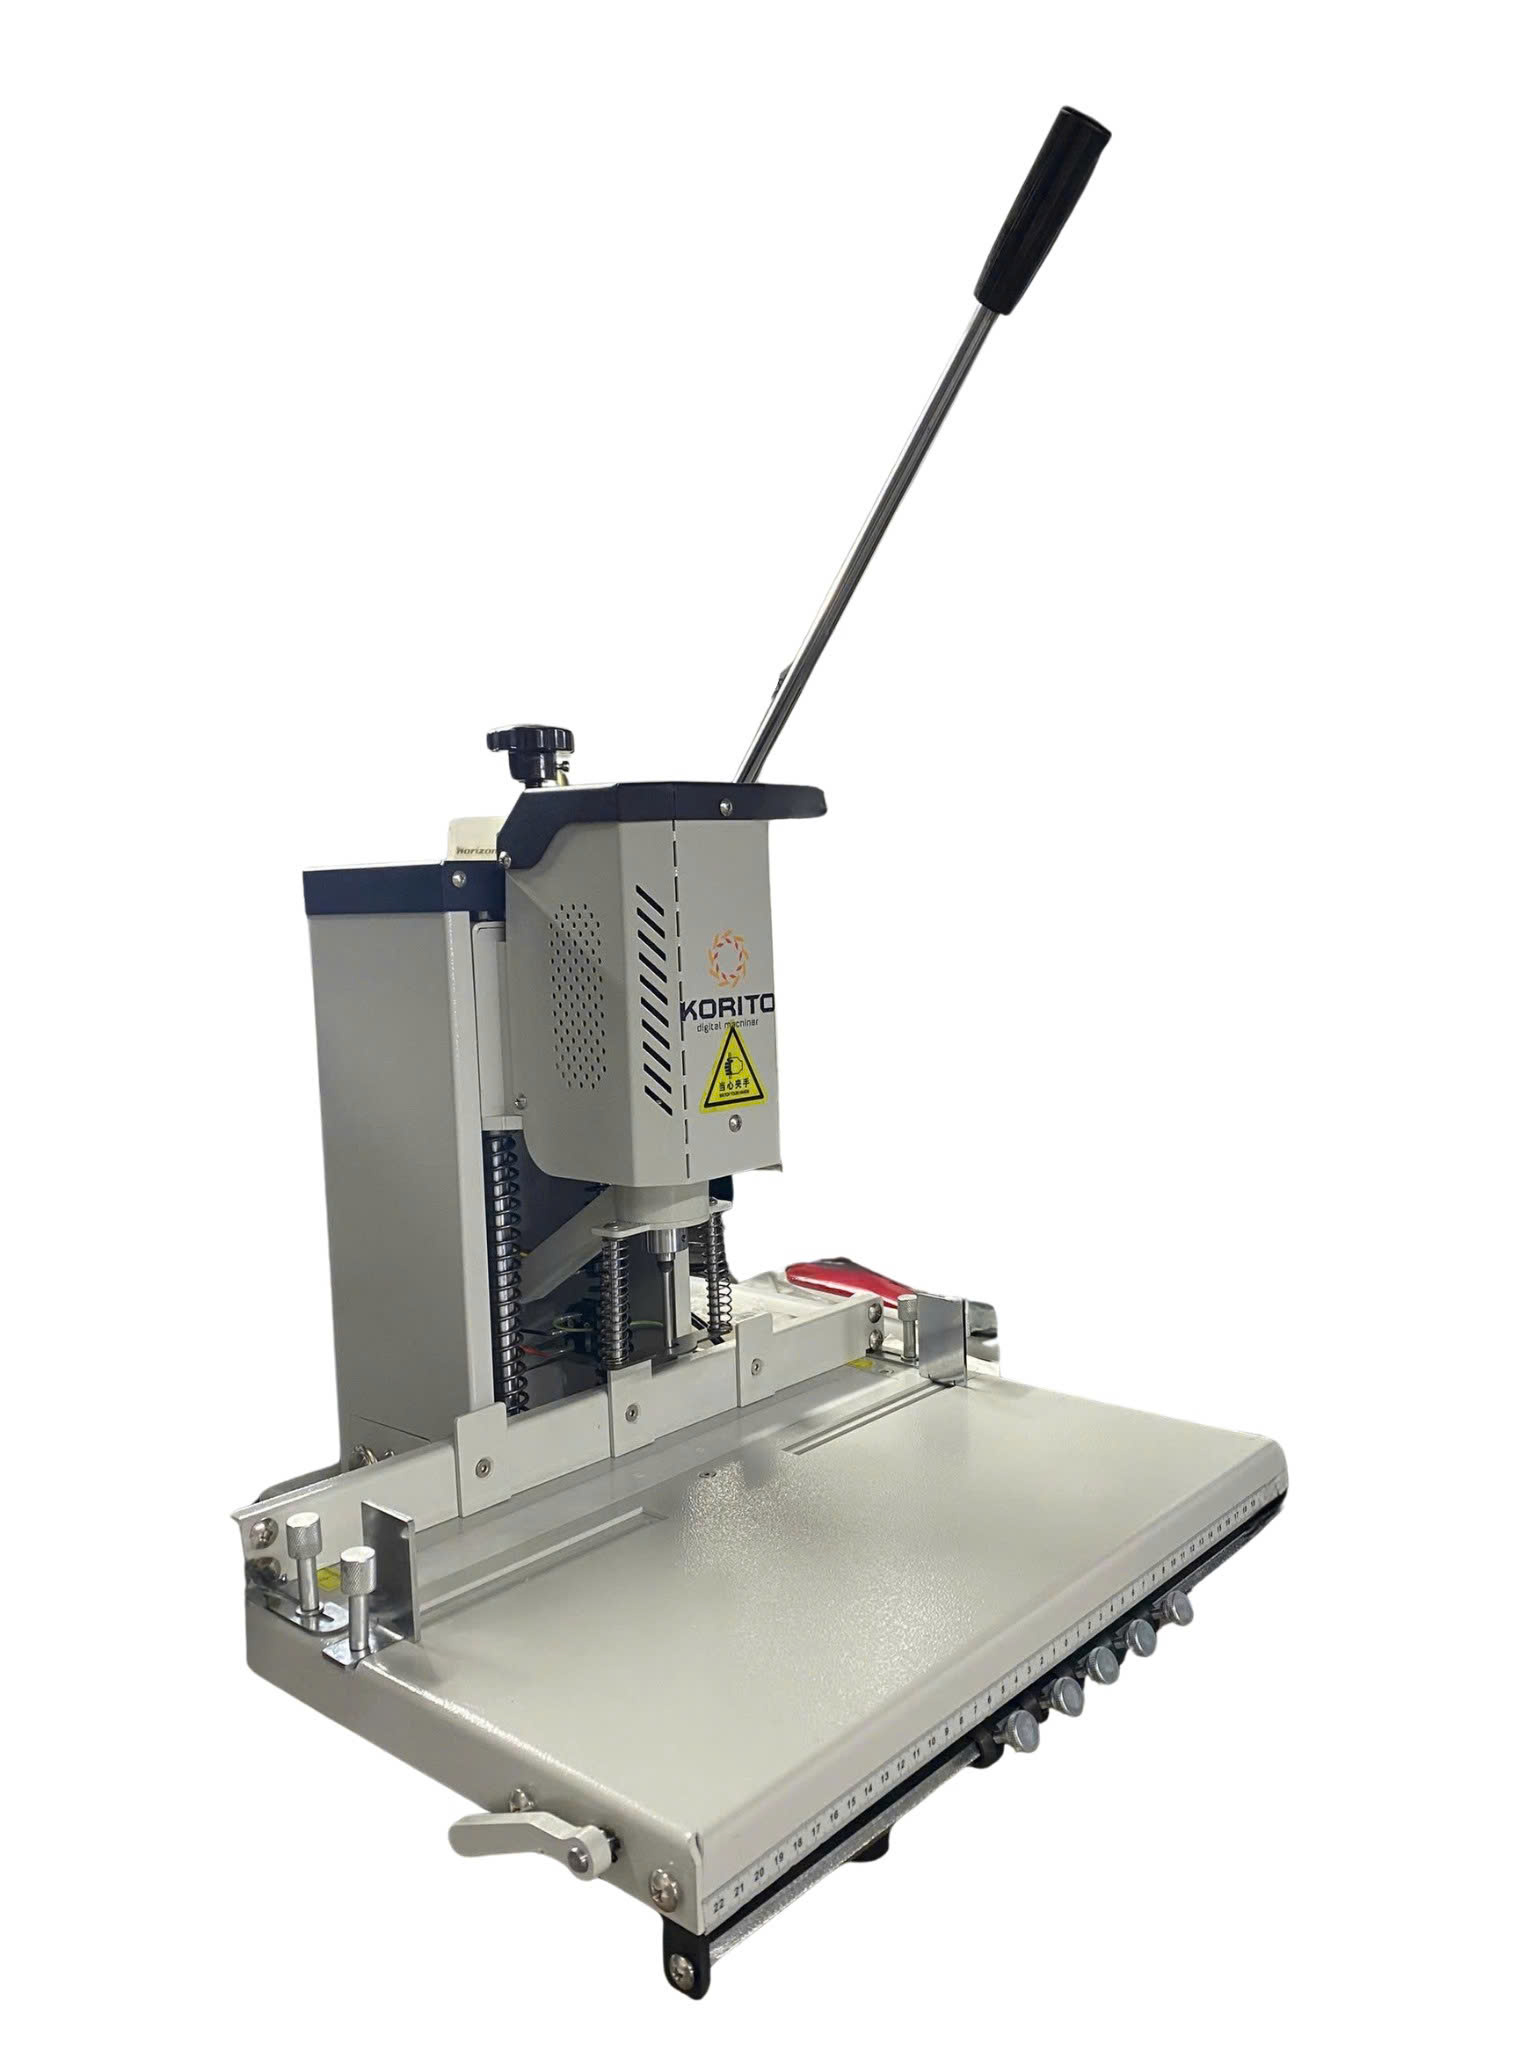
Tóm tắt – 5 quy tắc vàng căn chỉnh máy đục lỗ
| Quy tắc | Nội dung | Mức độ ưu tiên |
|---|---|---|
| 1 | Luôn đục lỗ thử trước khi đục hàng loạt | Bắt buộc, không ngoại lệ |
| 2 | Khóa chặt tất cả thanh điều chỉnh sau mỗi lần chỉnh – kéo thử để xác nhận | Bắt buộc |
| 3 | Vuốt thẳng từng mẻ giấy trước khi đặt vào máy | Bắt buộc – bước hay bị bỏ qua nhất |
| 4 | Kiểm tra mẫu sau mỗi 10 mẻ | Phát hiện lệch sớm, tiết kiệm thời gian |
| 5 | Ghi lại hoặc chụp ảnh cài đặt đúng – chia sẻ với cả nhóm vận hành | Giảm sai lệch do chuyển ca, chuyển người |
Bài viết liên quan trong chuyên mục Máy Đục Lỗ
Lỗ đục bị rách mép: nguyên nhân và tiêu chí kỹ thuật chọn máy
Đục lỗ 2 lỗ, 4 lỗ hay khoan xuyên sàn: lựa chọn tiêu chuẩn nào?
- Tổng quan máy khoan lỗ giấy cho doanh nghiệp — nên chọn dập hay khoan điện?
Hỗ trợ kỹ thuật căn chỉnh máy đục lỗ – Korito
Nếu Quý đơn vị đang gặp khó khăn trong việc căn chỉnh máy đục lỗ hoặc cần hướng dẫn trực tiếp cho đội ngũ vận hành, đội ngũ kỹ thuật Korito sẵn sàng hỗ trợ.
Hotline: 0966.568.956
Mr. Đàm: 0968.034.797 | Ms. Phượng: 0399.380.182 | Mr. Phong: 0399.380.185
Website: Máy In Nhanh Korito
Địa chỉ: Số 62 Phan Đình Giót, Phường Phương Liệt, Hà Nội
Sản phẩm tham khảo: mayinnhanhkorito.com/san-pham/may-duc-lo-giay-k8301/

