



Máy cán màng tốt và màng BOPP chất lượng là điều kiện cần – nhưng chưa đủ. Rất nhiều xưởng in gặp tình trạng màng nhăn, bong góc hoặc có bong bóng không phải vì màng kém mà vì thao tác và thông số cán chưa đúng. Bài viết này hướng dẫn chi tiết quy trình cán màng BOPP chuẩn kỹ thuật, kèm cách xử lý 5 lỗi phổ biến nhất mà người vận hành máy cán thường gặp phải.
📞 Cần tư vấn kỹ thuật cán màng cho xưởng in của bạn? Gọi ngay Hotline: 0966.568.956
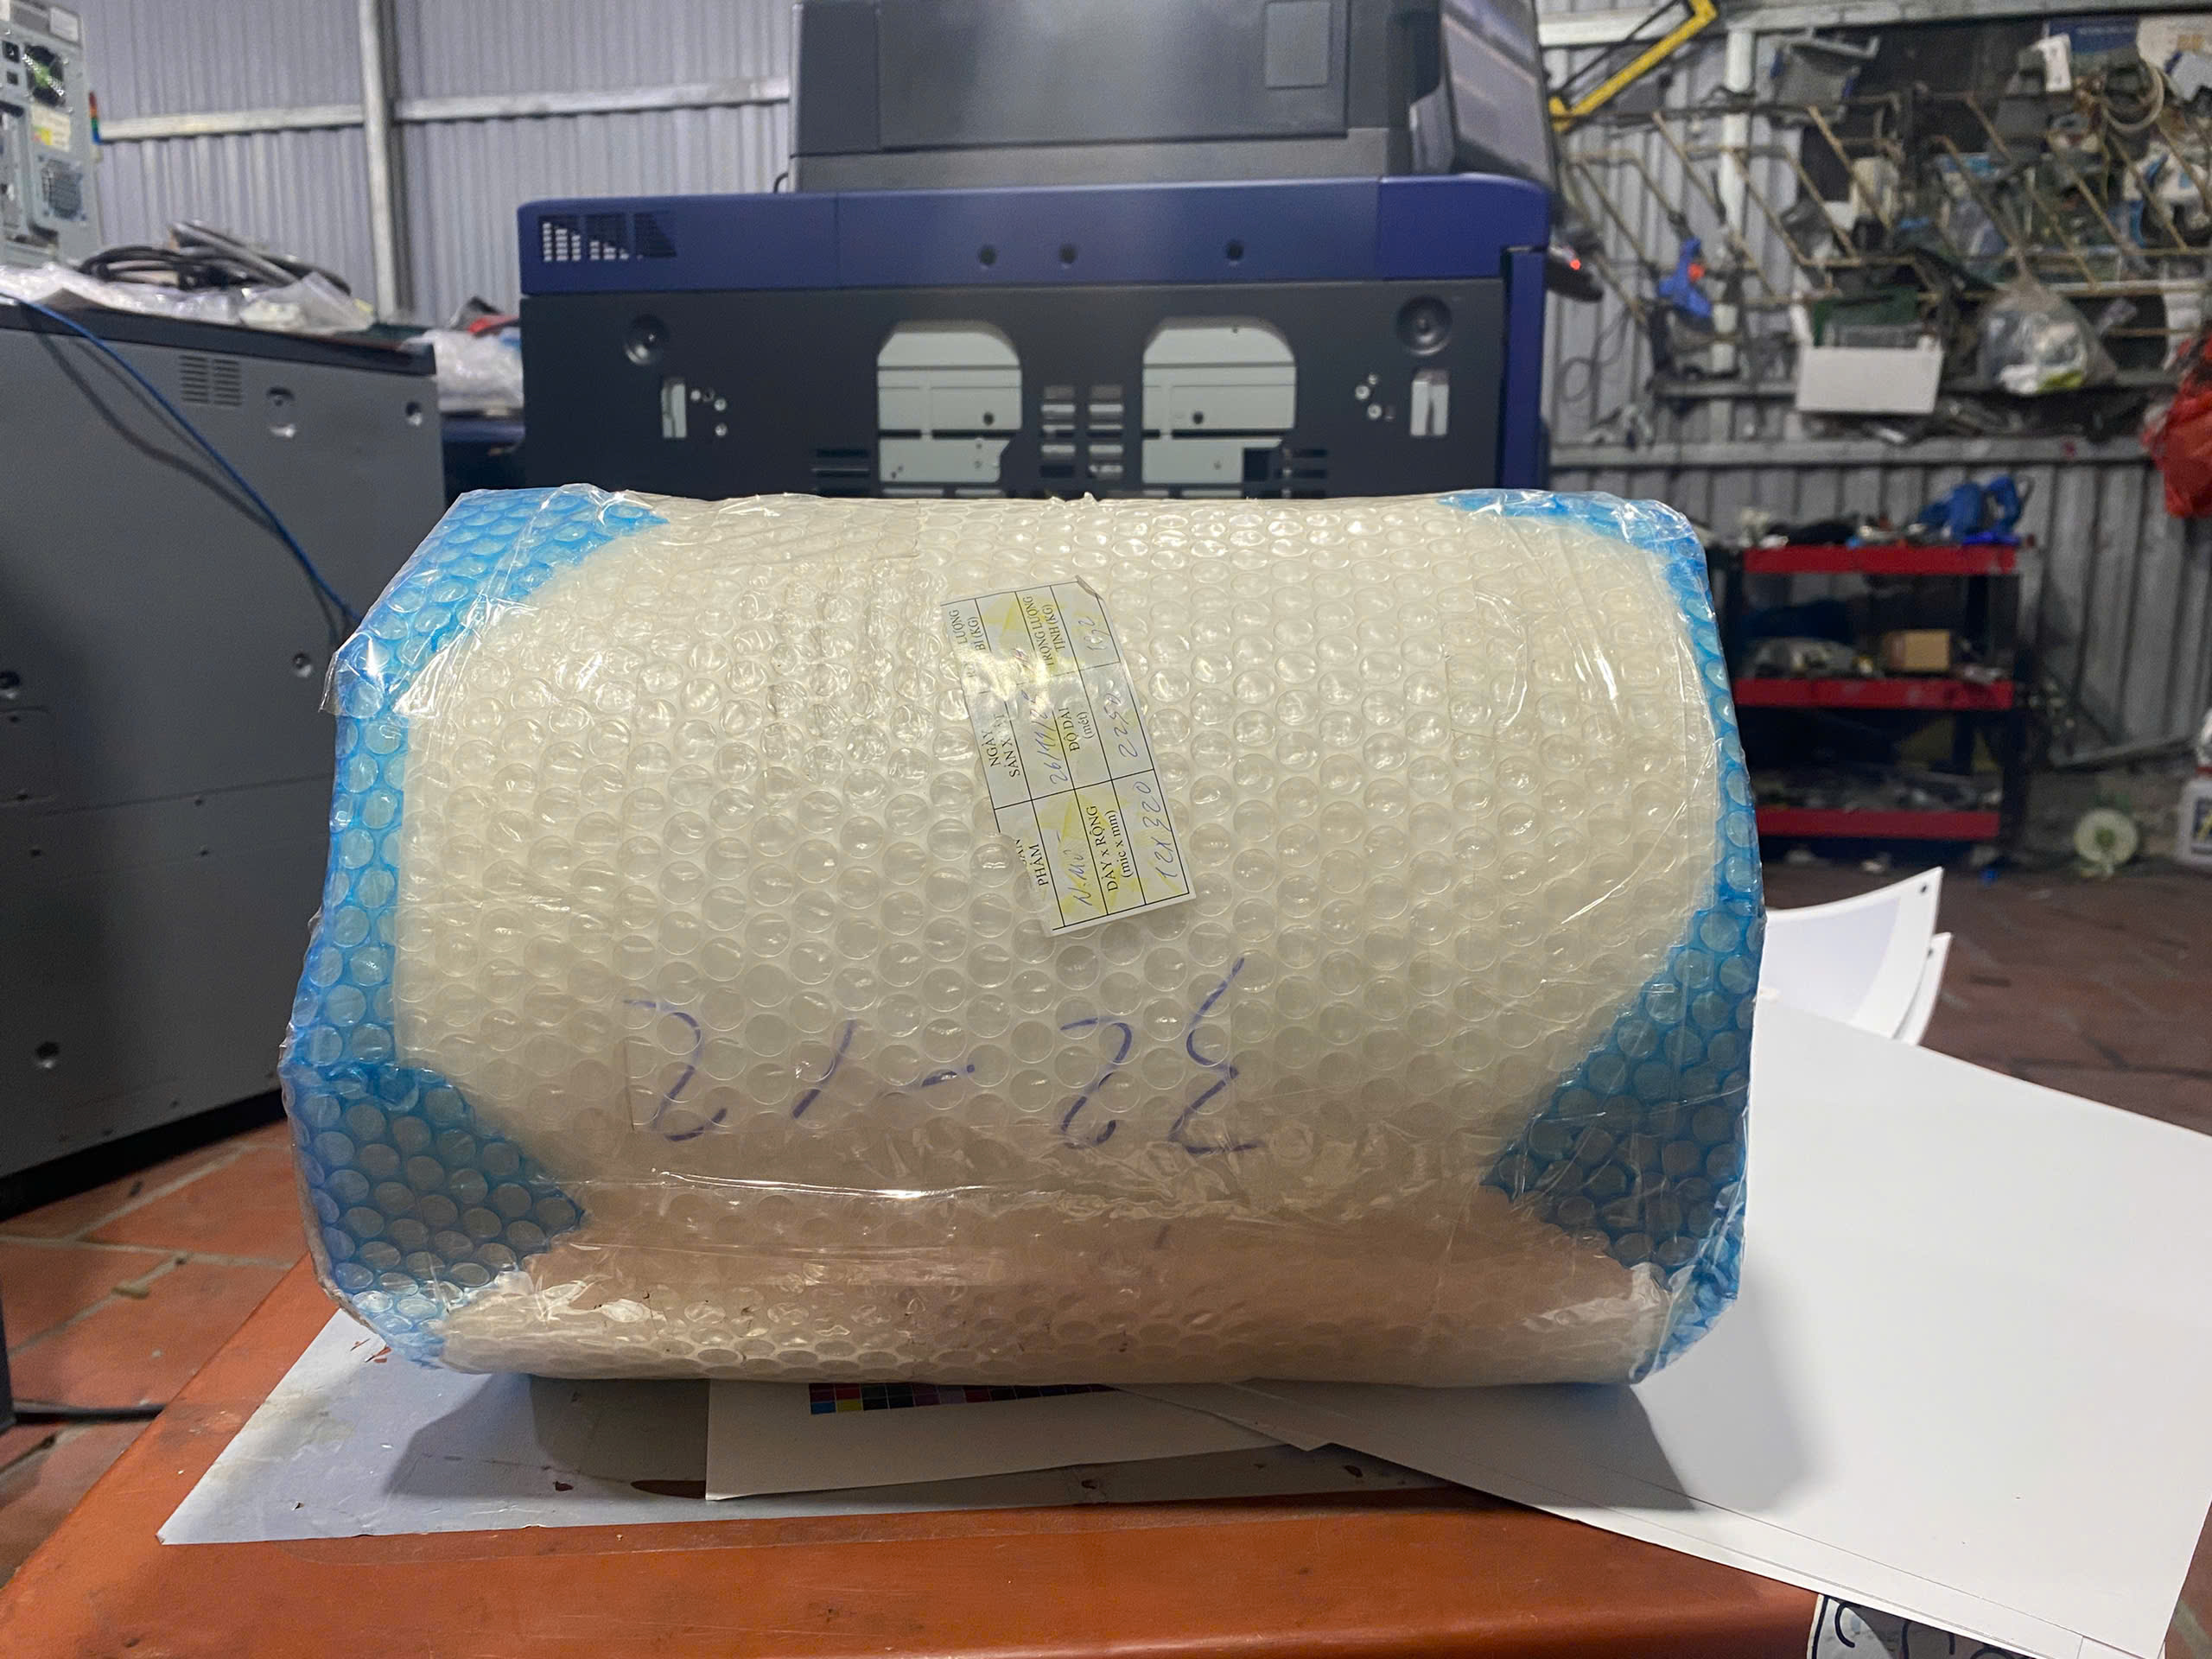
CHUẨN BỊ TRƯỚC KHI CÁN – BƯỚC KHÔNG ĐƯỢC BỎ QUA
👉 Bài viết liên quan: Vật Tư Máy Cán Màng: Tổng Quan Đầy Đủ Các Loại
Kiểm tra tờ in
Đây là bước ảnh hưởng lớn nhất đến kết quả nhưng thường bị bỏ qua. Tờ in phải khô hoàn toàn trước khi cán.
| Loại in | Thời gian chờ trước khi cán | Lý do |
|---|---|---|
| In offset | Chờ 24–48 giờ sau khi in | Dung môi trong mực offset chưa bay hơi hết sẽ tạo bong bóng khí dưới màng – không thể khắc phục sau khi cán |
| In kỹ thuật số (laser, inkjet) | Chờ 15–30 phút | Để tờ in hoàn toàn nguội và khô |
| In UV | Cán ngay sau khi in | Mực UV đóng rắn ngay lập tức dưới đèn UV |
Kiểm tra cuộn màng
Màng BOPP phải được bảo quản đúng cách trước khi dùng:
Cuộn màng lấy từ nơi lạnh hoặc ẩm cần để nhiệt độ phòng ít nhất 30 phút trước khi lắp vào máy
Màng còn lạnh sẽ cứng và dễ gây nhăn ở phần đầu cuộn
Kiểm tra mép cuộn không bị móp hoặc biến dạng
Vệ sinh máy cán
Dùng khăn mềm lau sạch con lăn silicon và con lăn nhiệt
Một hạt bụi nhỏ trên con lăn tạo ra vết lồi nhỏ trên màng, đặc biệt rõ với màng mờ
Vệ sinh định kỳ sau mỗi ca làm việc

THÔNG SỐ KỸ THUẬT THEO TỪNG ĐỘ DÀY MÀNG
👉 Bài viết liên quan: So Sánh Màng BOPP 18 Mic, 20 Mic và 28 Mic: Nên Chọn Độ Dày Nào?
Đây là thông số tham khảo phổ biến – máy cán khác nhau có thể cần điều chỉnh thêm. Luôn cán thử 2–3 tờ trước khi cán toàn bộ lô.
| Thông số | Màng 18 Mic | Màng 20 Mic | Màng 28 Mic CS |
|---|---|---|---|
| Nhiệt độ khuyến nghị | 80 – 90°C | 85 – 95°C | 95 – 110°C |
| Tốc độ cán | Trung bình – Nhanh | Trung bình | Chậm – Trung bình |
| Áp lực con lăn | Nhẹ đến vừa | Vừa | Vừa đến mạnh |
| Thời gian làm nóng máy | 5 – 8 phút | 8 – 10 phút | 10 – 15 phút |
| Điểm cần chú ý | Dễ nhăn nếu quá nóng | Ổn định, dễ cán | Cần nhiệt đều, đủ áp lực |
⚠️ Lưu ý quan trọng về nhiệt độ:
| Vấn đề | Nguyên nhân | Hậu quả |
|---|---|---|
| Cán dưới nhiệt độ tối thiểu | Keo không kích hoạt đủ | Màng bong sau khi nguội |
| Cán trên nhiệt độ tối đa (18-20 mic) | Màng co lại | Gây nhăn hoặc cong tờ in |
| Cán 28 mic thiếu nhiệt hoặc áp lực | Keo không bám đều | Gây bong |
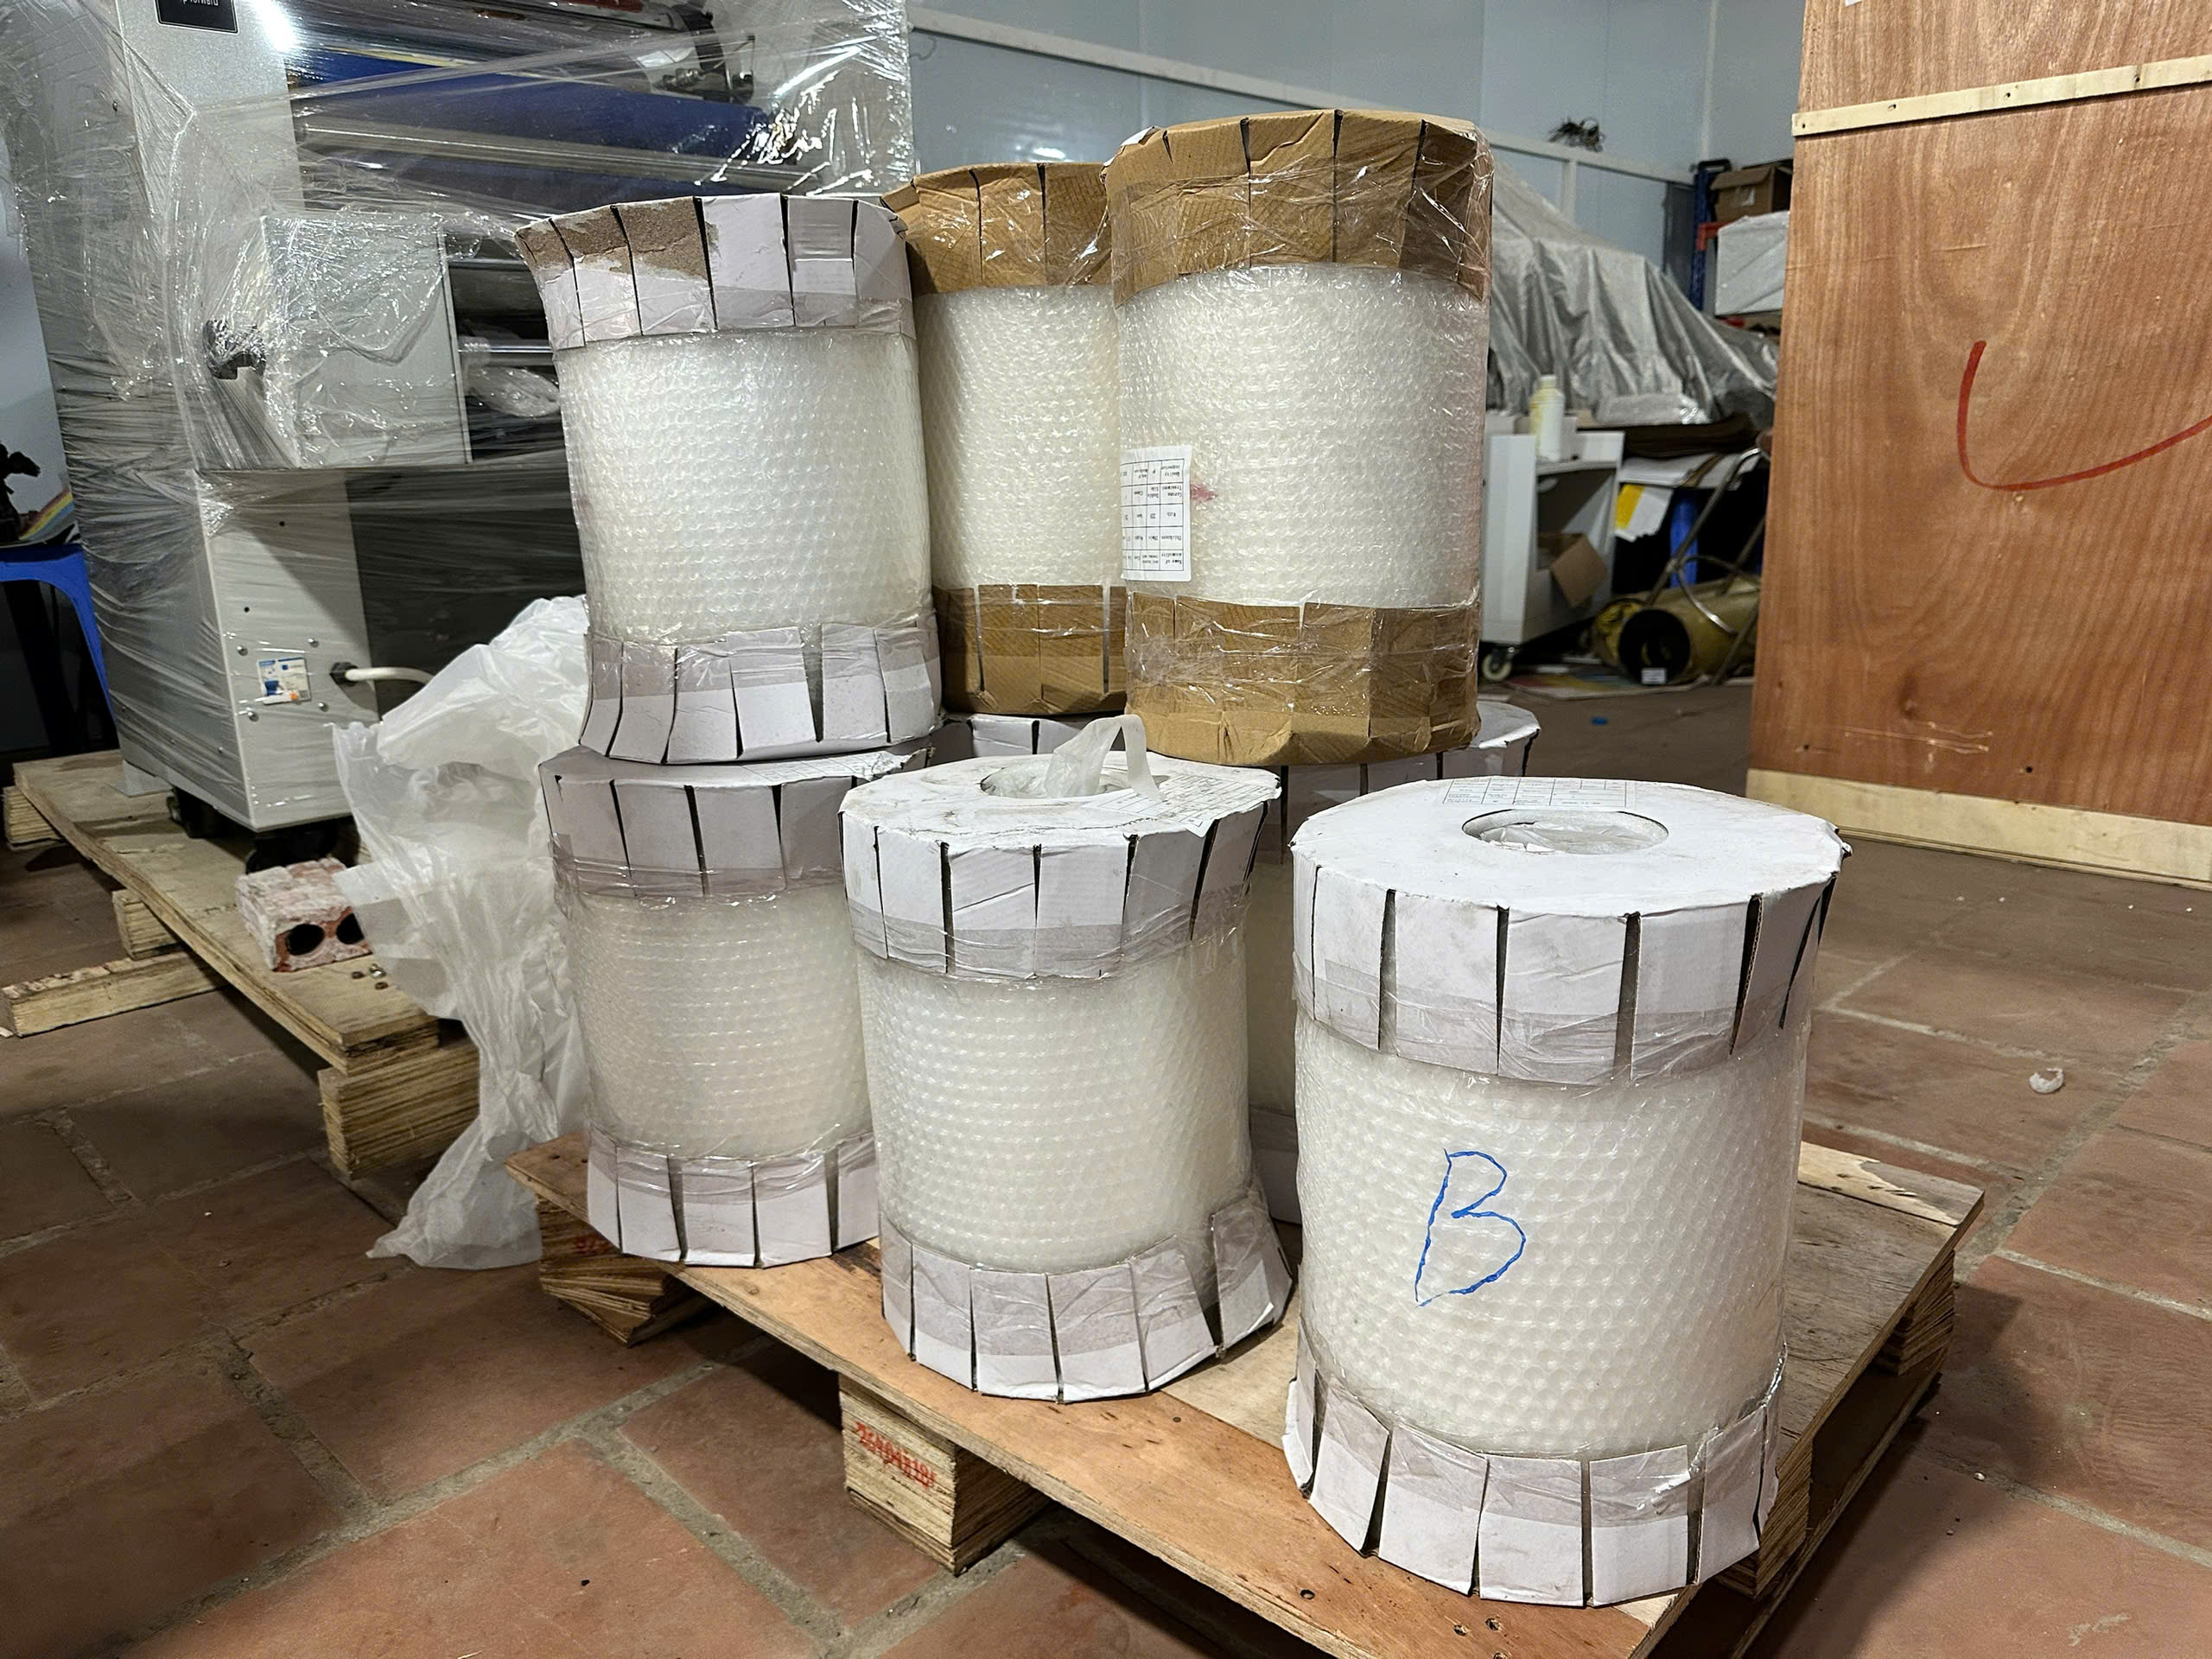
QUY TRÌNH CÁN MÀNG BOPP – 6 BƯỚC CHUẨN
| Bước | Thao tác | Lưu ý |
|---|---|---|
| 1 | Khởi động và làm nóng máy | Bật máy, đặt nhiệt độ theo bảng thông số. Chờ đèn báo nhiệt ổn định – không cán khi máy chưa đủ nhiệt. Nhiệt độ dao động ±5°C trong quá trình cán là bình thường. |
| 2 | Lắp cuộn màng đúng cách | Đặt cuộn màng lên trục, đảm bảo lõi 3 inch khít trục. Kéo một đoạn màng qua khe con lăn, căng đều hai bên. Mặt keo (mặt trong, hơi dính tay) phải hướng về phía tờ in. |
| 3 | Cán thử 2–3 tờ | Đưa tờ in thử qua máy ở tốc độ chậm. Kiểm tra: màng có bám đều không, có bong bóng không, mép có kín không, tờ in có cong vênh không. |
| 4 | Điều chỉnh thông số | Nhăn → giảm nhiệt hoặc tăng tốc. Bong màng → tăng nhiệt hoặc giảm tốc. Bong bóng → tăng áp lực. Cong tờ → giảm nhiệt. Chỉnh từng thông số một, mỗi lần thay đổi nhỏ (5°C hoặc 1 nấc tốc độ). |
| 5 | Cán chính thức | Giữ tốc độ đều, không để tờ in bị nghiêng khi đưa vào máy. Tránh để màng chùng giữa chừng. Ghi lại thông số tốt nhất để dùng cho lần sau. |
| 6 | Để nguội và xén | Không xén thành phẩm khi màng còn nóng – dễ làm bong mép. Đợi ít nhất 15–30 phút sau khi cán xong. Xén bằng dao cắt sắc, một đường dứt khoát. |
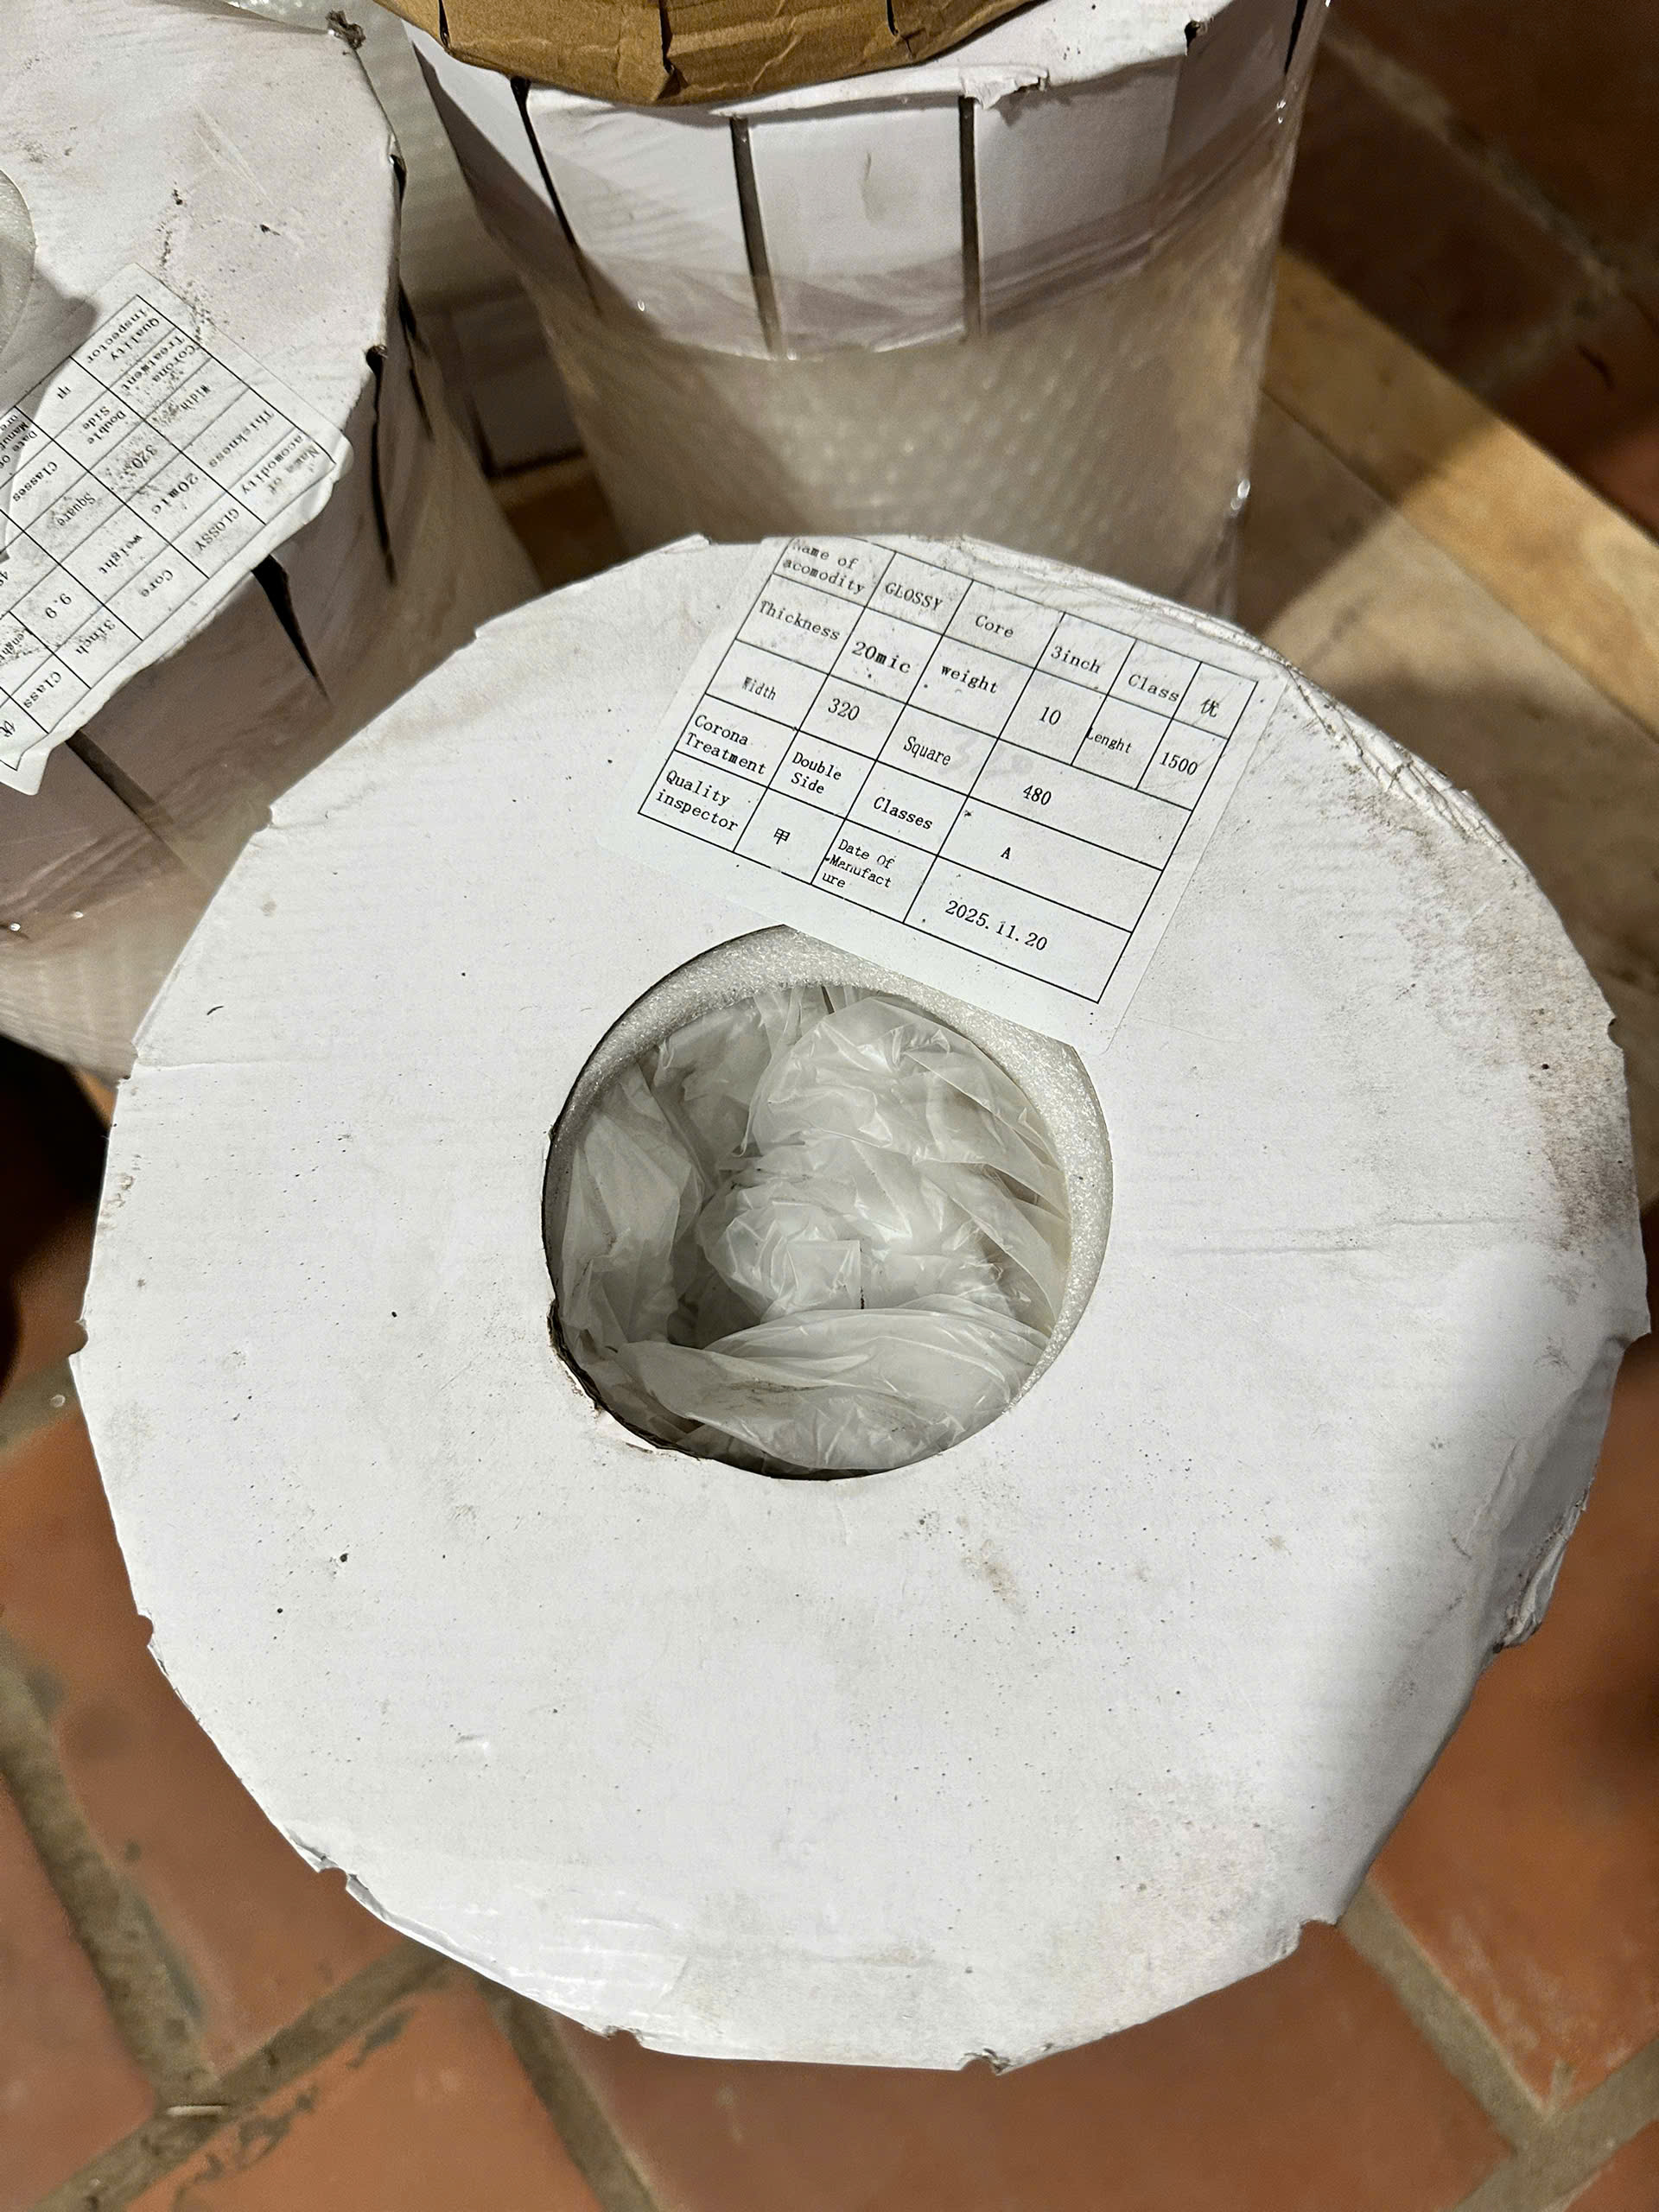
5 LỖI THƯỜNG GẶP VÀ CÁCH KHẮC PHỤC NHANH
❌ Lỗi 1: Màng bị nhăn – gợn sóng
| Nguyên nhân | Cách khắc phục |
|---|---|
| Nhiệt độ cán quá cao so với độ dày màng | ✓ Giảm nhiệt 5–10°C và thử lại |
| Tốc độ cán quá chậm – màng tiếp xúc nhiệt lâu | ✓ Tăng nhẹ tốc độ cán |
| Cuộn màng lắp bị lệch trục – một bên căng một bên chùng | ✓ Căn chỉnh lại cuộn – đảm bảo song song với trục máy |
| Con lăn silicon bị mòn không đều | ✓ Vệ sinh hoặc thay con lăn silicon |
❌ Lỗi 2: Màng bong sau khi nguội – mép hoặc toàn bộ
| Nguyên nhân | Cách khắc phục |
|---|---|
| Nhiệt độ chưa đủ kích hoạt lớp keo nhiệt | ✓ Tăng nhiệt 5–10°C |
| Áp lực con lăn ép quá nhẹ | ✓ Tăng áp lực con lăn (xoay núm điều chỉnh) |
| Tờ in offset chưa khô hẳn (mực còn dung môi) | ✓ Với in offset: đợi 24–48h sau khi in rồi mới cán |
| Cuộn màng bị ẩm hoặc bảo quản không đúng | ✓ Để cuộn màng ở nhiệt độ phòng 30 phút trước khi dùng |
❌ Lỗi 3: Có bong bóng khí dưới màng
| Nguyên nhân | Cách khắc phục |
|---|---|
| Bụi hoặc mảnh vụn trên bề mặt tờ in | ✓ Lau sạch tờ in bằng khăn mềm không xơ trước khi cán |
| Áp lực con lăn không đủ – khí không được đẩy ra | ✓ Tăng áp lực con lăn |
| Tốc độ cán quá nhanh | ✓ Giảm tốc độ cán |
| Con lăn silicon bị bẩn hoặc dính dị vật | ✓ Vệ sinh con lăn silicon bằng cồn isopropyl 70% |
👉 Bài viết liên quan: Hỏi Đáp: Màng Cán Bị Nhăn, Bong, Không Bám – Nguyên Nhân Và Cách Xử Lý
❌ Lỗi 4: Bề mặt màng có vân mờ – đốm trắng
| Nguyên nhân | Cách khắc phục |
|---|---|
| Tờ in bị ẩm – hơi nước bốc lên khi gặp nhiệt | ✓ Sấy khô tờ in nhẹ (40–50°C) trước khi cán |
| Mực in chưa khô hoàn toàn (nhất là inkjet) | ✓ Chờ mực khô hoàn toàn – 20–30 phút với in phun |
| Màng BOPP bị ẩm trước khi cán | ✓ Để cuộn màng ở nhiệt độ phòng trước khi dùng |
| Nhiệt độ máy dao động không ổn định | ✓ Kiểm tra và hiệu chỉnh cảm biến nhiệt của máy |
❌ Lỗi 5: Tờ in bị cong vênh sau khi cán
| Nguyên nhân | Cách khắc phục |
|---|---|
| Nhiệt độ cán quá cao làm giấy biến dạng | ✓ Giảm nhiệt 5–10°C |
| Loại giấy mỏng (dưới 100 gsm) dễ bị cong | ✓ Với giấy mỏng: tăng tốc độ để giảm thời gian tiếp xúc nhiệt |
| Chỉ cán một mặt – giấy co không đều 2 mặt | ✓ Đặt tờ in thành phẩm dưới vật nặng phẳng 15–30 phút sau khi cán |
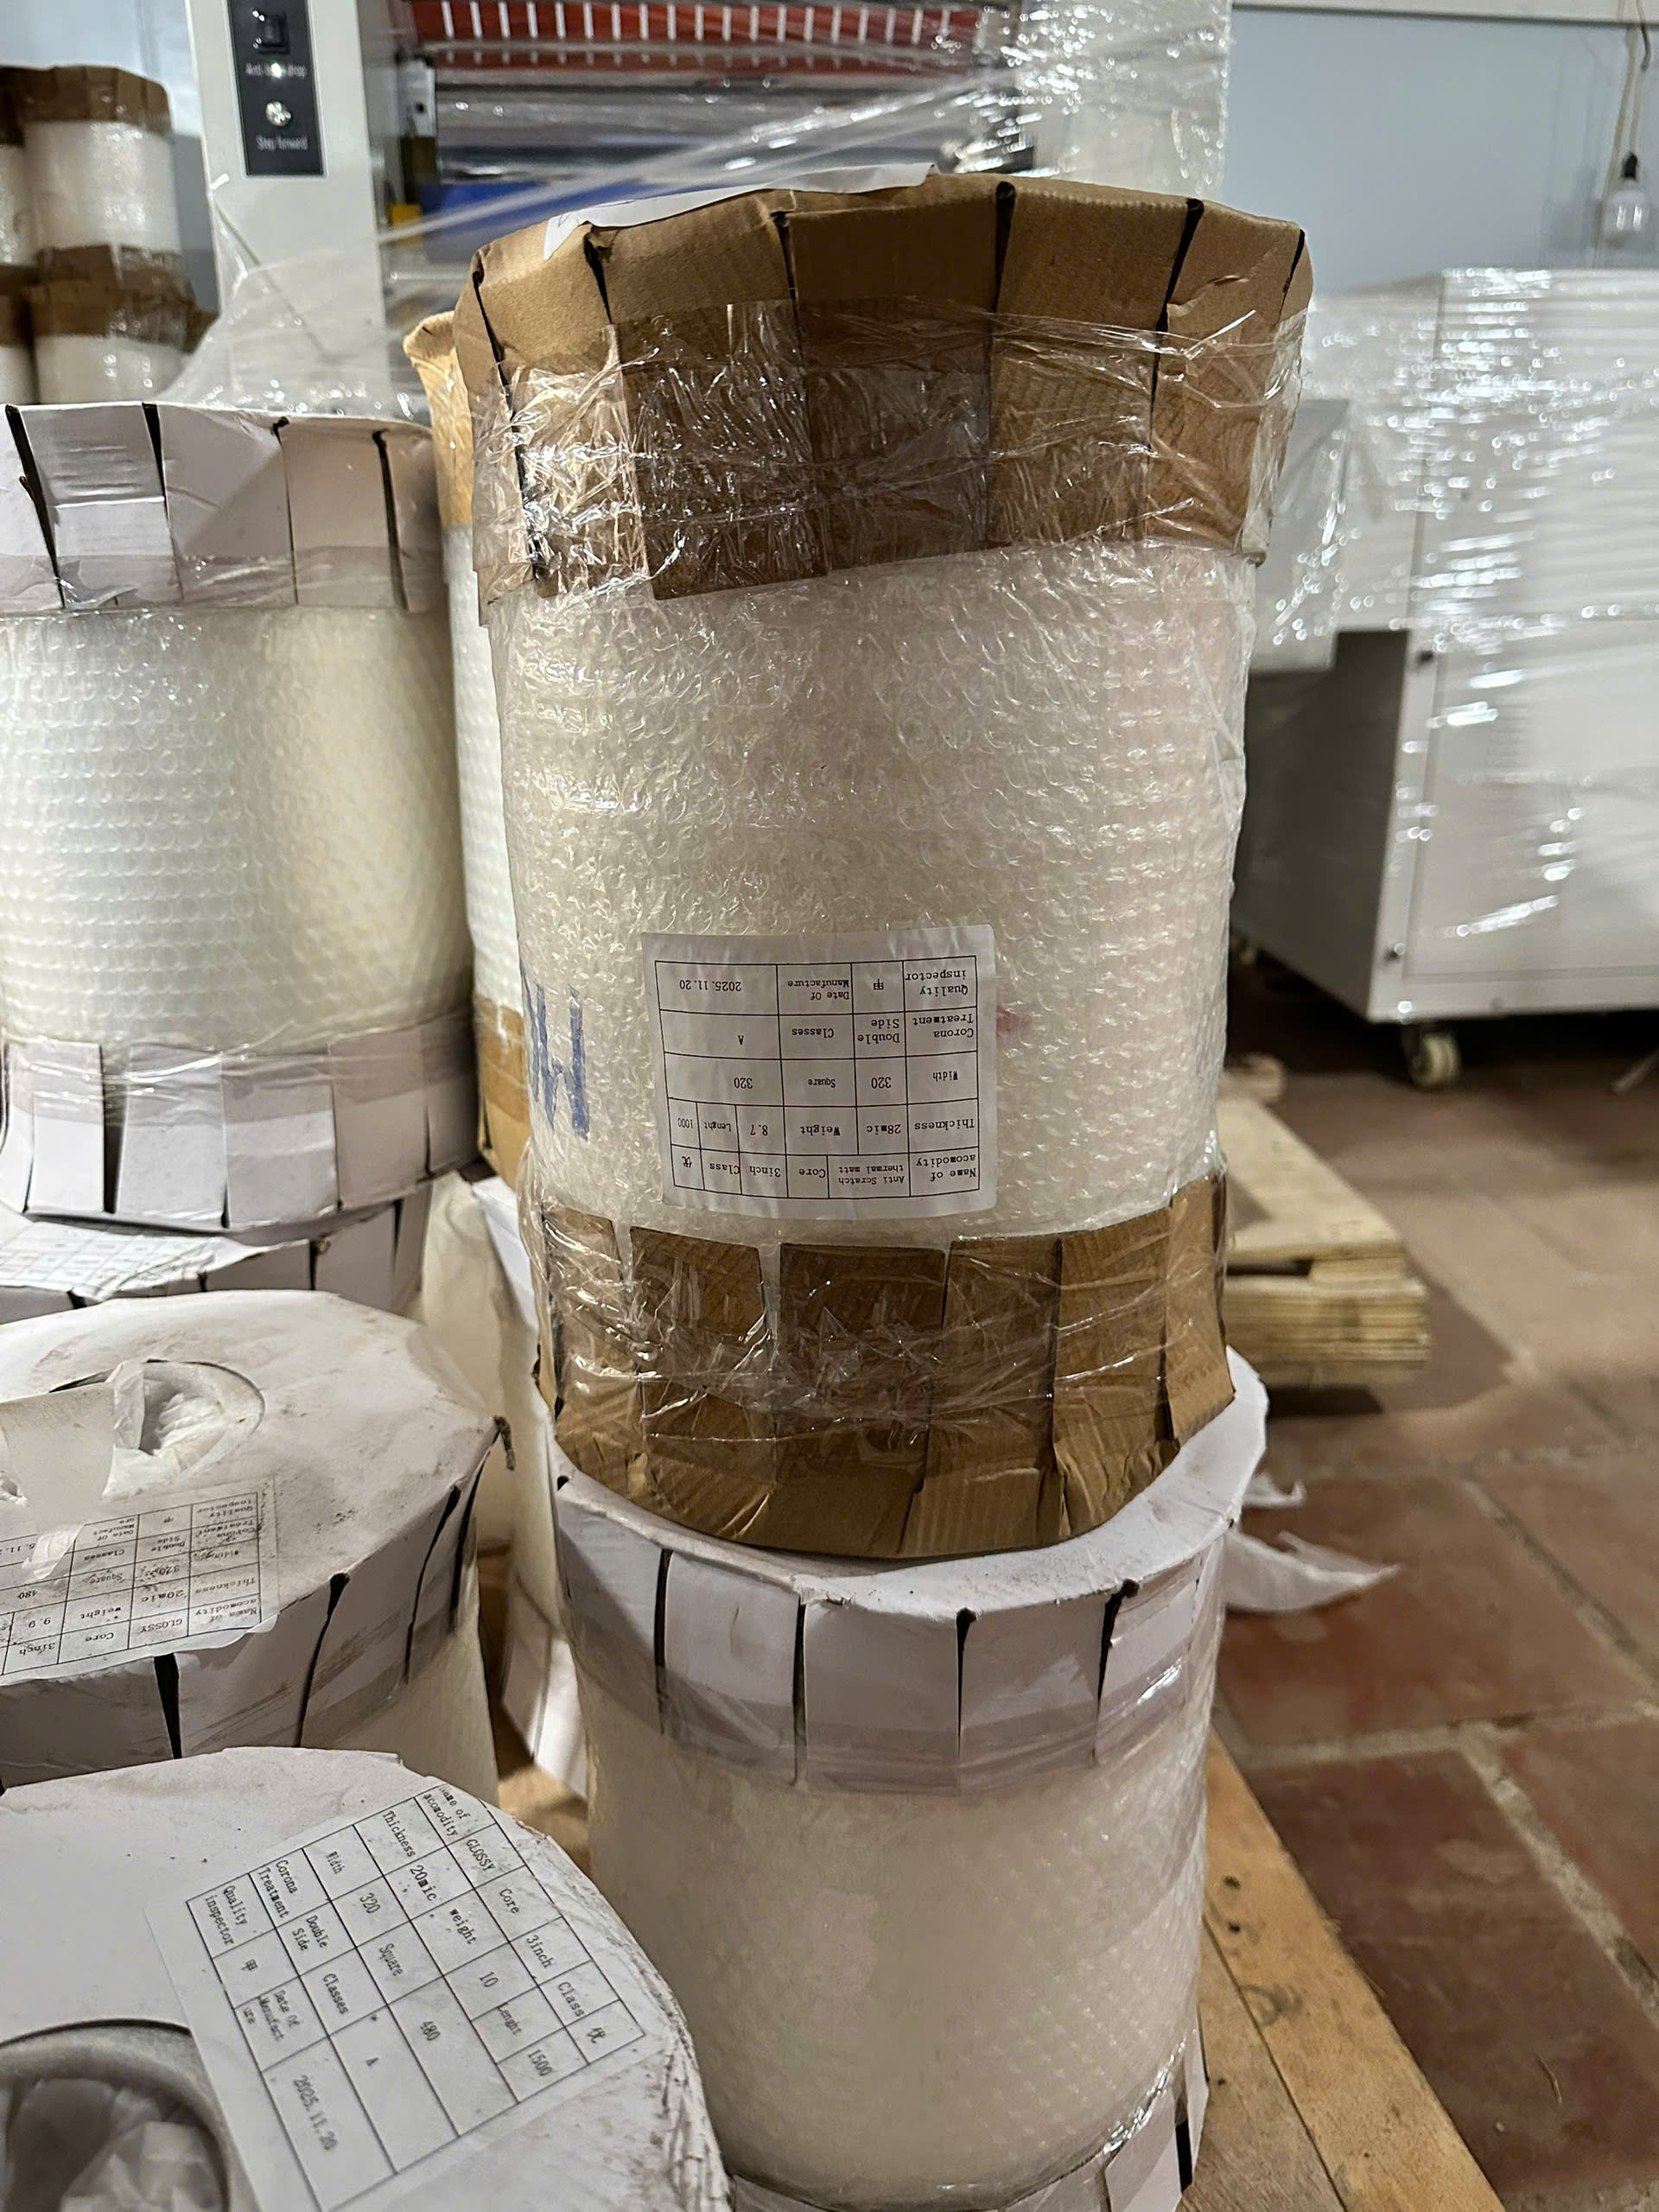
BẢO QUẢN MÀNG BOPP ĐÚNG CÁCH SAU MỖI CA LÀM
👉 Bài viết liên quan: Màng BOPP Chống Xước Là Gì? Khi Nào Cần Dùng Và Cách Nhận Biết Chất Lượng Hạng A
📦 Hướng dẫn bảo quản màng:
| STT | Hành động | Lý do |
|---|---|---|
| 1 | Đặt cuộn đứng theo trục, không đặt nằm ngang | Nằm ngang lâu ngày làm biến dạng cuộn và gây nhăn khi cán |
| 2 | Bọc kín đầu cuộn bằng màng PE hoặc túi zip sau mỗi lần dùng | Chống bụi và hơi ẩm xâm nhập vào lớp keo |
| 3 | Bảo quản nơi khô thoáng, nhiệt độ dưới 35°C | Tránh ánh nắng trực tiếp và xa nguồn nhiệt (lò, máy sưởi) |
| 4 | Không để gần hóa chất dung môi (xăng, cồn, acetone) | Có thể phân hủy lớp keo nhiệt |
| 5 | Sử dụng trong 12 tháng kể từ ngày sản xuất | Màng để quá lâu có thể bị ố vàng hoặc keo giảm độ bám |
| 6 | Vệ sinh con lăn định kỳ mỗi ca làm | Lau bằng khăn mềm khô khi máy còn ấm (không dùng cồn với con lăn nhiệt) |
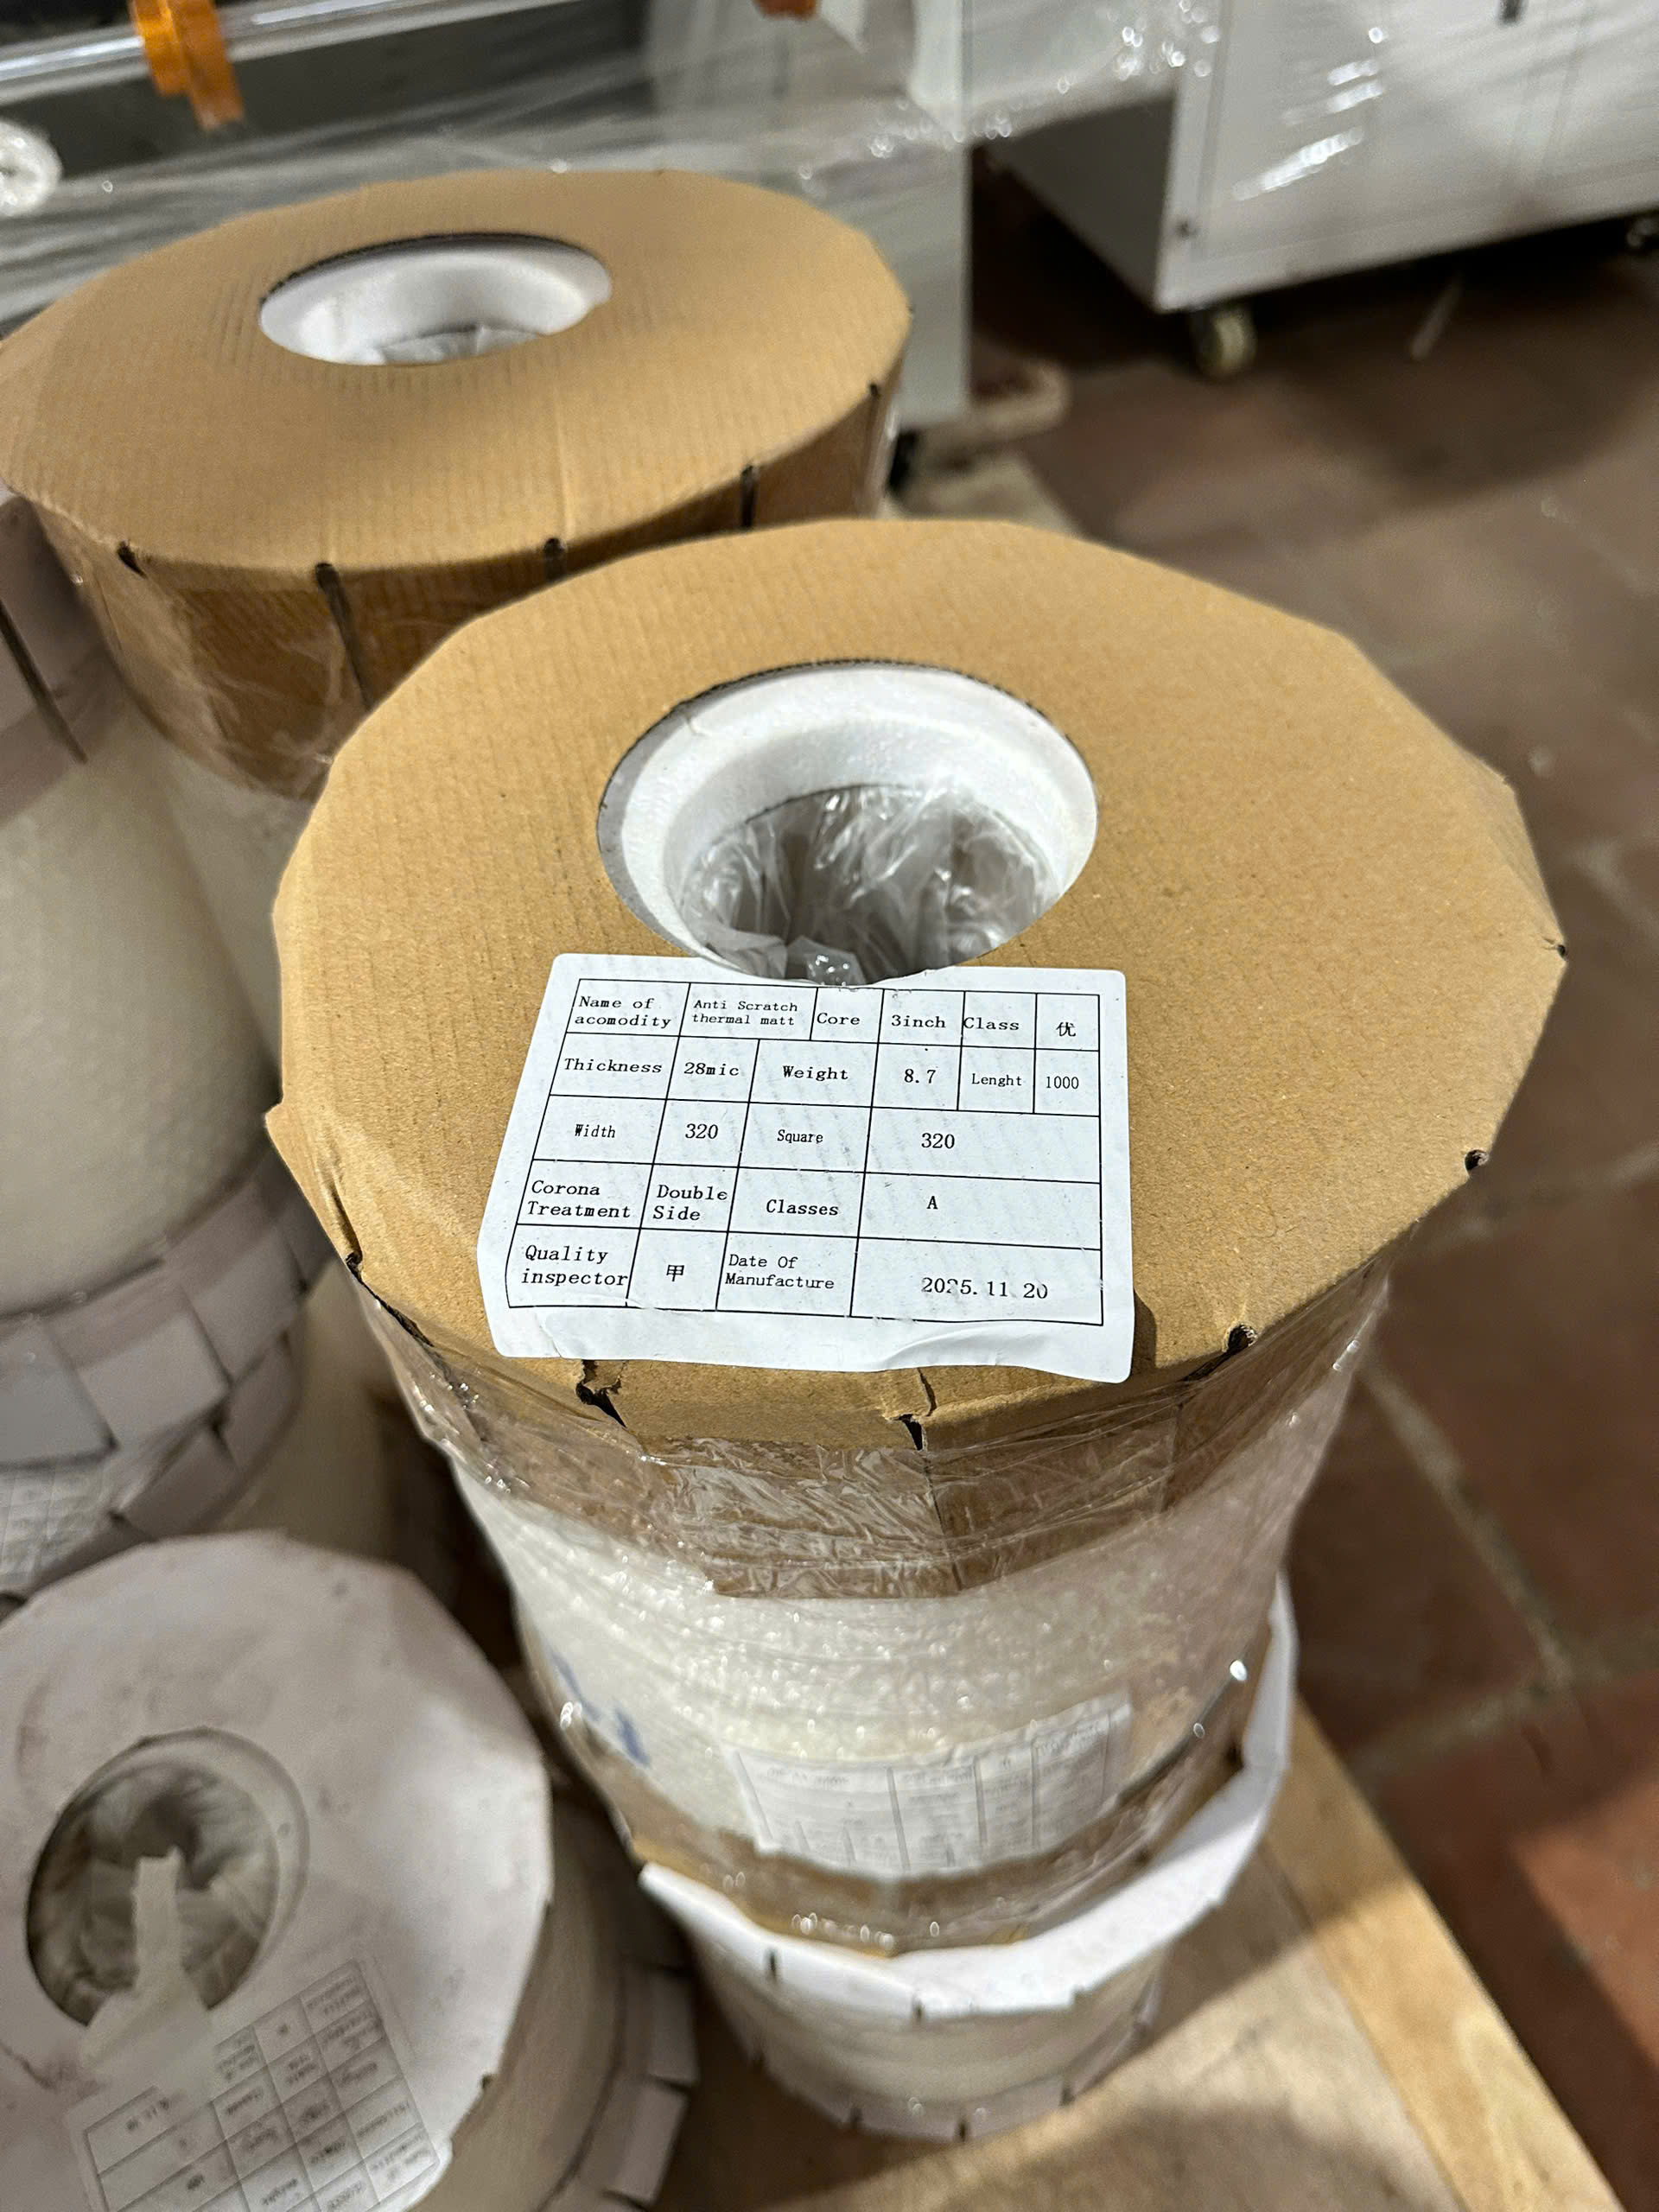
MẸO TIẾT KIỆM VẬT TƯ KHI CÁN THỬ
| STT | Mẹo | Lợi ích |
|---|---|---|
| 1 | Dùng tờ giấy couche dư cùng loại với lô in để cán thử | Tránh dùng tờ in thật, tiết kiệm chi phí |
| 2 | Ghi lại thông số tốt nhất (nhiệt độ, tốc độ, áp lực) cho từng loại màng | Lưu vào sổ tay hoặc dán ngay trên máy để dùng cho lần sau |
| 3 | Khi đổi sang màng mới (độ dày khác hoặc nhà cung cấp khác), luôn cán thử lại | Không áp thông số cũ máy móc |
CÂU HỎI THƯỜNG GẶP VỀ KỸ THUẬT CÁN MÀNG
Có thể cán lại tờ in đã bị lỗi không?
Không nên. Cán lại trên tờ đã có màng thường không đạt chất lượng. Lớp màng mới sẽ không bám đều, dễ bong. Tốt nhất là xác định nguyên nhân và cán lại từ đầu với tờ in mới.
Vì sao màng bong sau 1-2 tuần dù lúc đầu bám tốt?
Nguyên nhân thường là:
Nhiệt độ cán chỉ đủ để bám bề mặt nhưng không đủ để keo thấm sâu vào giấy
Tờ in bị ẩm sau khi cán
Màng bị nhiệt độ cao hoặc độ ẩm thay đổi khi sử dụng
Khắc phục: Tăng nhiệt độ cán 5-10°C và đảm bảo lưu kho thành phẩm nơi khô ráo.
Nhiệt độ cán cho màng chống xước 28 mic có khác màng 20 mic không?
Có, khác biệt đáng kể. Màng 28 mic chống xước cần:
Nhiệt độ: 95–110°C (cao hơn 20 mic)
Áp lực: Vừa đến mạnh (mạnh hơn 20 mic)
Tốc độ: Chậm hơn để keo có thời gian tan chảy
Màng 18 mic có dễ bị nhăn hơn màng 20 mic không?
Có. Màng 18 mic mỏng hơn nên dễ bị ảnh hưởng bởi nhiệt độ và lực căng. Cần:
Điều chỉnh nhiệt độ chính xác hơn
Căng màng đều hai bên
Cán ở tốc độ ổn định
Làm sao để biết màng BOPP đã hết hạn sử dụng?
Dấu hiệu nhận biết:
Keo bị khô, không dính hoặc dính kém
Màng bị giòn, dễ rách khi cán
Bề mặt bị ố vàng hoặc đổi màu
Lớp giải phóng (release liner) khó bóc
TẠI SAO NÊN CHỌN MÀNG BOPP CHẤT LƯỢNG ĐỂ DỄ CÁN?
👉 Bài viết liên quan: Cần Màng Cán Màng Cho Xưởng In? Tiêu Chí Chọn Đúng Loại
Màng BOPP chất lượng cao (Hạng A) giúp quá trình cán dễ dàng hơn rất nhiều:
| Chất lượng màng | Tác động đến quá trình cán |
|---|---|
| Hạng A – Corona 2 mặt | Keo bám đều, ít lỗi, cán mượt mà |
| Độ dày đồng đều | Ít nhăn, ít gợn sóng khi cán |
| Lớp giải phóng tốt | Dễ tách, không bị kẹt, cán liên tục |
| Không bị ẩm | Không tạo vân mờ, không bong bóng |
✅ Màng BOPP tại Korito đều đạt tiêu chuẩn Hạng A, Corona 2 mặt – giúp bạn cán dễ dàng và đạt chất lượng cao nhất.
TỔNG KẾT – CÁN MÀNG ĐÚNG KỸ THUẬT
| Giai đoạn | Yếu tố quan trọng |
|---|---|
| Chuẩn bị | Tờ in khô, màng để nhiệt độ phòng, máy sạch sẽ |
| Cài đặt | Nhiệt độ đúng, tốc độ phù hợp, áp lực vừa đủ |
| Vận hành | Căng màng đều, tốc độ ổn định, canh chỉnh tờ in thẳng |
| Sau cán | Để nguội 15-30 phút, xén sắc một đường |
| Bảo quản | Cuộn đứng, bọc kín, nơi khô ráo dưới 35°C |
LIÊN HỆ KORITO ĐỂ ĐƯỢC HỖ TRỢ KỸ THUẬT
Bạn đang gặp vấn đề khi cán màng và cần tư vấn kỹ thuật cụ thể? Đội ngũ Korito với nhiều năm kinh nghiệm sẽ giúp bạn:
Xác định nguyên nhân lỗi qua điện thoại hoặc tin nhắn
Hướng dẫn điều chỉnh thông số phù hợp cho từng loại máy
Tư vấn chọn đúng màng để giảm thiểu lỗi cán
Hotline: 0966.568.956
Mr. Đàm: 0968.034.797 | Mr. Huy: 0399.380.185 | Ms. Phượng: 0399.380.182 | Ms. Linh: 0918.721.662
Website: Máy In Nhanh Korito

