


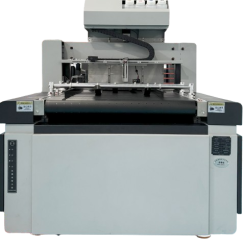

Sản phẩm góc bo bị nứt, không đều, xơ viền, lệch bán kính?
Trước khi gọi bảo hành hay nghĩ đến chuyện thay máy mới, hãy đọc bài viết này.
Thực tế: 80% lỗi bo góc không phải do máy hỏng – mà do kỹ thuật vận hành chưa đúng hoặc lưỡi dao đã hết chu kỳ thay thế.
Hiểu đúng từng loại lỗi, bạn có thể xử lý nhanh trong 5–10 phút, tiết kiệm thời gian, giảm tỷ lệ phế phẩm về 0.

Phân loại và chẩn đoán nhanh các lỗi bo góc
Dưới đây là 5 lỗi thực tế thường gặp nhất trong sản xuất. Mỗi lỗi có biểu hiện – nguyên nhân – cách khắc phục riêng. Nhận diện đúng ngay từ đầu sẽ giúp bạn xử lý nhanh gấp đôi.
Lỗi 1: Góc bo bị nứt hoặc xơ viền
Mức độ ảnh hưởng: Cao – sản phẩm không thể xuất hàng
🔍 Nguyên nhân:
Lưỡi dao cùn, không còn đủ sắc để cắt sạch thớ giấy
Số tờ mỗi lần bo quá nhiều → dao “kéo xé” thay vì cắt gọn
Vật liệu có coating dày (UV, PP) làm mòn dao nhanh hơn bình thường
✅ Cách khắc phục:
Giảm ngay số tờ xuống còn 50% so với hiện tại → thử lại
Nếu vẫn xơ → thay lưỡi dao mới
Với giấy coating dày: giảm thêm 30% số tờ so với giấy thường
Luôn bo thử 2–3 tờ trước khi vào lô lớn
Lỗi 2: Góc bo không đều – một bên tròn, một bên méo
Mức độ ảnh hưởng: Cao – không đồng đều trong cùng lô hàng
🔍 Nguyên nhân:
Giấy không đặt sát thanh chặn định vị (chỉ lệch 0,5mm đã tạo ra bán kính khác)
Thanh chặn bị lệch hoặc lỏng theo thời gian
Tập giấy bị xô lệch khi đặt vào khay
✅ Cách khắc phục:
Kiểm tra và siết lại thanh chặn định vị – dùng thước đo vuông góc
Trước khi bo, dùng ngón tay ấn nhẹ tập giấy sát cạnh chặn
Bo thử 1 tờ riêng lẻ, kiểm tra bán kính 4 góc trước khi bo cả tập
Lỗi 3: Đường bo bị “đôi” – hai đường cắt song song
Mức độ ảnh hưởng: Trung bình – cần loại bỏ tờ bị lỗi
🔍 Nguyên nhân:
Giấy bị dịch chuyển trong khi dao đang cắt
Lò xo giữ giấy yếu, không đủ lực cố định tập giấy
Tập giấy quá trơn (couché bóng) dễ trượt khi dao tiếp xúc
✅ Cách khắc phục:
Dùng tay giữ chặt tập giấy trong suốt quá trình cắt
Kiểm tra và điều chỉnh lực lò xo giữ giấy
Với giấy bóng: giảm số tờ và căn chỉnh kỹ hơn
Lỗi 4: Bán kính bo nhỏ hơn hoặc lớn hơn yêu cầu
Mức độ ảnh hưởng: Trung bình – không đúng tiêu chuẩn khách hàng
🔍 Nguyên nhân:
Lắp nhầm lưỡi dao (dùng R3 nhưng cần R5, hoặc ngược lại)
Vị trí định vị giấy chưa đúng – đặt sâu hoặc cạn hơn mức cần
✅ Cách khắc phục:
Kiểm tra ký hiệu trên lưỡi dao (thường có dạng R + số)
So sánh góc bo thực tế với thẻ ngân hàng chuẩn R3 bằng mắt thường
Dùng thước cong (radius gauge) để đo chính xác
Lỗi 5: Các tờ trong tập không đều nhau – tờ trên và tờ dưới khác bán kính
Mức độ ảnh hưởng: Thấp đến Trung bình – chỉ thấy khi so sánh trực tiếp
🔍 Nguyên nhân:
Tập giấy quá dày – dao cắt gọn tờ trên nhưng “ép” tờ dưới thay vì cắt sạch
Giấy có độ đàn hồi cao (giấy mỹ thuật đặc biệt)
✅ Cách khắc phục:
Giảm số tờ mỗi lần bo xuống còn 30–50% – đây là giải pháp hiệu quả nhất
Đảo chiều tập giấy (lật ngược) để kiểm tra lỗi nằm ở tờ trên hay dưới

Bảng số tờ tối đa theo vật liệu – Thông số quan trọng nhất
Đây là thông số nhiều người bỏ qua nhưng lại là nguyên nhân gốc rễ của cả 5 lỗi trên. Vượt quá số tờ khuyến nghị vừa làm hỏng sản phẩm, vừa làm cùn dao nhanh gấp đôi.
| Độ dày / Loại vật liệu | Số tờ tối đa/lần | Lưu ý vận hành | Lỗi thường gặp nếu vượt tải |
|---|---|---|---|
| Giấy văn phòng 70–100gsm | 20–25 tờ | Giữ tập giấy thẳng, tránh xô lệch | Đường bo đôi, tờ dưới lệch |
| Couché thường 150–200gsm | 12–18 tờ | Phổ biến nhất, xử lý ổn định | Xơ nhẹ nếu dao đã mòn |
| Couché dày 250–300gsm | 8–12 tờ | K80 xử lý rất tốt ở mức này | Nứt nếu vượt quá 12 tờ |
| Couché dày 350–400gsm | 5–8 tờ | Đặt giấy chậm, tránh lệch | Nứt và xơ viền rõ rệt |
| Giấy mỹ thuật, kraft 200–300gsm | 6–10 tờ | Thớ giấy dày, dễ xơ nếu dao không sắc | Xơ viền ở mặt cắt |
| PVC thẻ nhựa cứng | 3–5 thẻ | Dùng dao chuyên dụng PVC nếu có | Nứt rõ, vỡ đường bo |
| Giấy ép plastic (laminate) | 4–7 tờ | Coating làm mòn dao nhanh hơn 30–40% | Laminate bong tách tại đường cắt |
⚠️ Đặc biệt: Giấy UV coating, PP matte, ép kim, laminate có lớp phủ cứng làm cùn dao nhanh hơn 30–50% so với bảng trên. Nếu bo nhiều sản phẩm này, cần kiểm tra dao thường xuyên hơn.
Quy trình chuẩn xử lý lỗi – 5 bước không thể bỏ qua
Khi phát hiện lỗi, hãy làm theo đúng trình tự dưới đây. Không nhảy bước – không đoán mò.
Bước 1 – Dừng sản xuất, bo thử 1 tờ riêng lẻ
Đặt 1 tờ giấy vào khay và bo thử
Nếu 1 tờ vẫn lỗi → vấn đề ở dao hoặc định vị
Nếu 1 tờ không lỗi nhưng cả tập bị lỗi → vấn đề là số tờ quá nhiều
Bước 2 – Kiểm tra lưỡi dao bằng giấy A4 80gsm
Bo thử 1 tờ giấy văn phòng mỏng
Dao còn sắc sẽ cắt sạch, không xơ, không vết kéo
Nếu có xơ dù chỉ với 1 tờ → cần thay dao ngay
Bước 3 – Kiểm tra định vị khay giấy
Đặt 1 tờ giấy, quan sát xem có sát hoàn toàn vào 2 thanh chặn không
Nếu có khe hở dù rất nhỏ → điều chỉnh lại thanh chặn
Siết chặt vít cố định nếu thanh chặn bị lỏng
Bước 4 – Vệ sinh khay và bề mặt dao
Dùng khăn khô lau sạch vụn giấy trong khay và trên dao
Vụn giấy tích tụ có thể gây lệch định vị và giảm độ sắc cắt
Thao tác mất 2–3 phút nhưng giải quyết được nhiều lỗi “không rõ nguyên nhân”
Bước 5 – Bo thử lại với số tờ giảm 50%
Nếu 4 bước trên không tìm ra nguyên nhân, giảm số tờ xuống 50%
Đây là biện pháp “reset” hiệu quả nhất
Nếu lỗi biến mất → nguyên nhân chính là quá tải số tờ
Bảng chẩn đoán nhanh – Triệu chứng → Nguyên nhân → Giải pháp
| Triệu chứng | Nguyên nhân khả năng cao nhất | Giải pháp ưu tiên |
|---|---|---|
| Xơ viền ở tất cả tờ | Dao cùn | Thay lưỡi dao mới |
| Xơ chỉ ở tờ dưới cùng | Quá nhiều tờ/lần bo | Giảm 30–50% số tờ |
| Góc bo lệch về một phía | Định vị không chuẩn | Căn chỉnh lại thanh chặn |
| Hai đường cắt song song | Giấy dịch chuyển khi cắt | Giữ chặt tập, kiểm tra lò xo |
| Laminate bong tại góc | Quá tải + dao mòn | Giảm tờ + thay dao |
| PVC nứt đường bo | Dao không phù hợp vật liệu | Giảm còn 3–5 thẻ, dùng dao PVC |
| Góc bo đúng nhưng sai kích thước | Lắp nhầm bán kính dao | Kiểm tra ký hiệu R trên dao |
Nguyên tắc vàng trong vận hành máy bo góc
80% lỗi bo góc có thể phòng ngừa bằng 3 thói quen đơn giản:
Không bao giờ vượt quá số tờ tối đa theo từng loại vật liệu
Bo thử 1–2 tờ trước mỗi lô hàng mới – mất 10 giây, tiết kiệm cả tiếng
Thay lưỡi dao theo chu kỳ – đừng đợi đến khi thấy lỗi rõ ràng, vì lúc đó đã có phế phẩm
“Phòng bệnh” luôn tốt hơn “chữa bệnh” – cả trong y học lẫn vận hành máy bo góc.
Bảo trì phòng ngừa – Ngăn lỗi trước khi xảy ra
| Tần suất | Hành động | Thời gian |
|---|---|---|
| Sau mỗi ca làm việc | Vệ sinh vụn giấy trong khay và bề mặt dao | 2–3 phút |
| Mỗi tuần | Kiểm tra thanh chặn định vị, siết vít nếu lỏng; kiểm tra lò xo giữ giấy | 5 phút |
| Mỗi 3 tháng | Bôi 1–2 giọt dầu máy vào trục dao và khớp chuyển động; bo thử giấy 80gsm để kiểm tra chất lượng | 10 phút |
| Theo sản lượng | Thay dao theo chu kỳ (xem bảng hướng dẫn riêng) | – |
Bài viết liên quan
Liên hệ tư vấn miễn phí — Korito
Hotline: 0966.568.956
Mr. Đàm: 0968.034.797 | Ms. Phượng: 0399.380.182 | Mr. Phong: 0399.380.185
Website: Máy In Nhanh Korito

